Hochleistungs-Blechdosen-Schreddermaschine für kontinuierliche Metallabfallsanierung
Veröffentlicht am Sep. 10, 2026
Verpackungen für Lebensmittel nach dem Verbrauch, Weißblechbehälter und gebrauchte Getränkedosen (UBC) stellen eine besondere mechanische Herausforderung für Schrottverarbeiter, kommunale Abfallrecycler (MSW) und sekundäre Schmelzbetriebe dar. Obwohl diese Materialien reich an recycelbarem Stahl und Aluminium sind, ist ihr volumetrisches Profil von Natur aus nachteilig. Hohle, dünnwandige Behälter fangen übermäßige Luft ein, was zu niedrigen Schüttdichten führt, die typischerweise zwischen 50 und 90 Kilogramm pro Kubikmeter liegen. Der Transport von unkomprimiertem oder unzerkleinertem Leichtschrott ist wirtschaftlich nicht tragfähig, und das direkte Laden loser Behälter in sekundäre Remeltöfen führt zu katastrophalen Oxidationsverlusten, starker Schlackenbildung und verlängerten Schmelzzyklen.
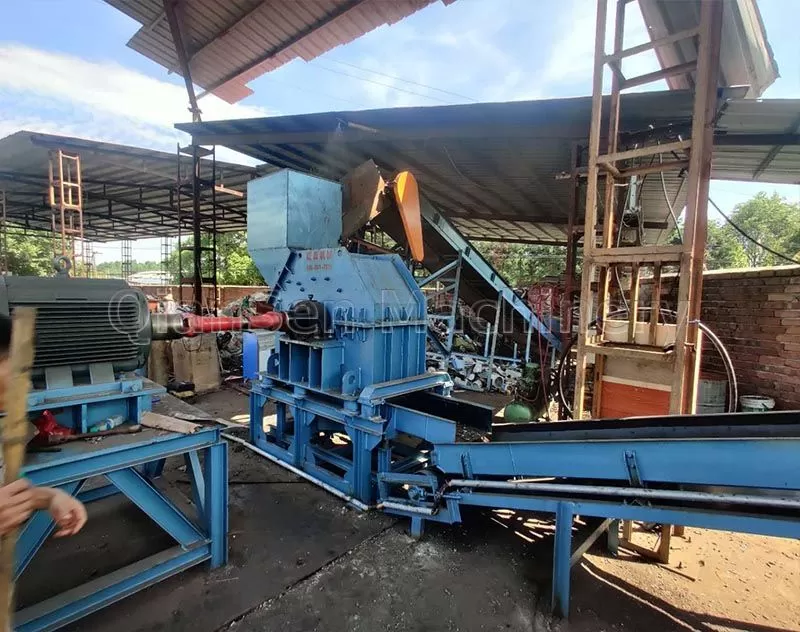
Der Einsatz einer industriellen Dosen-Schreddermaschine verwandelt hohle, voluminöse Dosen in saubere, hochdichte Fragmente, die bereit für die nachgelagerte Trennung und metallurgisches Recycling sind. Um eine optimale Freisetzung von Beschichtungen, Etiketten und restlichem organischen Inhalt zu erreichen und gleichzeitig den mechanischen Verschleiß zu minimieren, ist ein tiefes Verständnis der kontinuierlichen Schermechanik, der Klingenmetallurgie und der Systemgrößeneinstellungen erforderlich.
Materialdynamik von Weißblech- und Leichtblechschrott
Die Verarbeitung von Lebensmittel- und Getränkepackungen erfordert spezialisierte Maschinen, da "Dosen" selten einheitlich in der chemischen Zusammensetzung sind. Industrielle Recyclingströme treffen in der Regel auf zwei unterschiedliche Blechsubstrate:
Weißblech (Tinplate): Mildstahlband mit niedrigem Kohlenstoffgehalt, das auf beiden Seiten mit reinem Zinn durch elektrolytische Abscheidung beschichtet ist. Der Grundstahl verleiht Zugfestigkeit (typischerweise 300 bis 550 MPa), während die Zinnschicht Korrosion widersteht. In kommunalem und postindustriellem Schrott behalten diese Dosen oft innere phenol- oder epoxidharzbasierte Lackbeschichtungen sowie äußere Papier- oder lithografische Etikettierungen.
Aluminiumlegierungen (3004 / 5182 Serie): Vorwiegend in Getränkedosen verwendet, bei denen der Körper aus der 3004-Legierung gezogen und gewalzt wird, und der leicht zu öffnende Boden aus der magnesiumreichen 5182-Legierung gestanzt wird. Die Streckgrenze ist niedriger als bei Stahl, aber die Duktilität erfordert saubere mechanische Schneidkanten, um Materialdehnung und Wickeln um rotierende Wellen zu verhindern.
Bi-Metall-Konstruktionen: Dosen mit einem Weißblechkörper, der mit einem Aluminium-Ziehdeckel kombiniert ist. Die Verarbeitung dieser Hybride erfordert eine feine Zerkleinerung, um mechanische Verriegelungen zu lösen, sodass nachgelagerte Sortiertechnologien eine saubere Sortierung durchführen können.
Die volumetrische Instabilität dieser Rohstoffe wird durch variable Verdichtungszustände verschärft. Lose, lose gepresste oder teilweise zerdrückte Dosen verhalten sich im Schneidraum unterschiedlich. Hochgeschwindigkeits-Schredderanlagen müssen eine anhaltende Greifkraft ausüben, um den niedrigen Reibungskoeffizienten von lithografierten Oberflächen und die natürliche Auftriebskraft loser Dosen im Trichter zu überwinden.
Mechanische Architekturen, die die moderne Dosen-Schreddermaschine definieren
Die Größenreduzierungsmaschinen für Leichtmetall-Hohlware teilen sich grundsätzlich in zwei mechanische Ansätze: Niedriggeschwindigkeits-, Hochdrehmoment-Dualwellen-Rotationsscheren und Hochgeschwindigkeits-vertikale oder horizontale Hammermühlen. Die optimale Ingenieurauswahl hängt vom angestrebten physikalischen Zustand des Endprodukts und den akzeptablen Grenzen für Prozessstaub, Energieverbrauch und Investitionsausgaben ab.
Niedriggeschwindigkeits-, Hochdrehmoment-Rotationsschneider-Konfiguration
Doppelschaft-Schredder arbeiten mit gegenläufig rotierenden sechseckigen oder gefrästen Wellen, die von einem Elektromotor angetrieben werden, der mit einem Planetengetriebe oder einem direkten hydraulischen Antrieb gekoppelt ist. Die Wellen drehen sich typischerweise mit Geschwindigkeiten zwischen 12 und 35 Umdrehungen pro Minute. Rundmesser, die auf jeder Welle montiert sind, überlappen sich mit strengen seitlichen Toleranzen und schaffen kontinuierliche Scherenaktions- Schneidzonen.
Reiß- und Schnittaktionen dominieren. Die gehakten Zähne, die in die Peripherie jedes Messers integriert sind, ziehen den dünnwandigen Behälter in die Schnittstelle. Während der Behälter durch den Querschnitt zwischen den gegenüberliegenden Messern hindurchgeht, wird das Stahl- oder Aluminiumblech in gleichmäßige Streifen geschnitten, die der Breite der Schneideräder entsprechen. Radialhaken schneiden anschließend die Streifen entlang der Längsachse. Geräte, die von Herstellern wie QianSen entworfen wurden, integrieren hochpräzise Bearbeitung von Messerprofilen und Abstandsringen, um konstante Schneidspalte aufrechtzuerhalten und zu verhindern, dass dünnwandiges Weißblech zwischen den Messern klemmt und eine Wellenabweichung verursacht.
Hochgeschwindigkeits-Schlag- und Granulationsmechanismen
Wo sekundäre Stahlhersteller hochdichte "Pucks" oder granulare Formen verlangen, dienen vertikale Hammermühlen oder Ringbrecher als primäre oder sekundäre Raffinationseinheiten. Mit Umfangsspitzen, die Geschwindigkeiten von über 50 bis 70 Metern pro Sekunde überschreiten, verlassen sich diese Systeme auf kinetische Energieübertragung. Frei schwingende Manganlegierungs- hämmer schlagen die Dosen in der Luft und treiben sie gegen gewellte Statorverschleißplatten.
Die gewaltsamen kinetischen Kollisionen falten, zerknittern und formen das Material zu dichten, kartoffelgroßen oder kieselgroßen Nuggets. Diese physikalische Deformation löst Oberflächenlacke, Lithografie, Papieretiketten und verbleibende organische Beschichtungen durch intensive autogene Reibung. Allerdings erzeugt die Schlagmahlung höhere Mengen an luftgetragenen Metallfeilen und erfordert robuste akustische Gehäuse und Staubminderungsinfrastruktur im Vergleich zu Rotationsschneider-Konfigurationen.
Tribologie, Messer-Metallurgie und Kammertechnik
Der Verschleiß beim Schreddern von Leichtmetallschrott wird durch Mikroabrasion von verbleibendem Sand, Glas oder Bodenverunreinigungen verursacht, verstärkt durch zyklische Schlagbelastungen. Während mildes Weißblech keine hohe Zugfestigkeit aufweist, induziert die wiederholte Aktion des Scherens von Millionen von werkgehärteten Kanten eine Kantenrundung, Mikroabplatzungen und thermisches Erweichen bei minderwertigen Messer-Materialien.
Substrat-Metallurgie für Schneidmesser
Die Haltbarkeit der Klingen beruht auf hochlegierten Werkzeugstählen, die für Kaltbearbeitungs- Anwendungen maßgeschneidert sind. Industriestandard-Auswahlmöglichkeiten umfassen:
AISI D2 / 1.2379: Ein hochkohlenstoffhaltiger, hochchromhaltiger Werkzeugstahl, der außergewöhnliche Verschleißfestigkeit bietet. Nach Vakuumwärmebehandlung, doppeltem Anlassen und kryogenem Verfahren erreicht er eine Härte von 58 bis 62 HRC. Er ist geeignet für kontrollierte, gleichmäßige Schrottströme, die frei von schweren, nicht schredderbaren Störmetallen sind.
Spezialisierte Legierungs-Schmiedeteile: Modifizierte mittellegierte, hochchromhaltige, nickel-molybdänhaltige Stähle, die auf 54 bis 56 HRC gehärtet sind. Diese Qualitäten opfern eine geringe oberflächliche Verschleißfestigkeit, um Schlagzähigkeit zu erreichen, und beseitigen die Gefahr eines katastrophalen Messerbruchs beim Verarbeiten von kontaminierten Ballen, die strukturelles Eisen, schwere Bolzen oder Werkzeuge enthalten.
Schweißüberzüge und Beschichtungen: Hartverchromte Legierungsablagerungen, die auf strukturelle Kohlenstoffstahlkerne aufgebracht werden. Während sie für große primäre Schredderdisks wirtschaftlich sind, müssen Wartungspersonal strenge thermische Kontrollen während des Nachschweißens aufrechterhalten, um wasserstoffinduzierte Risse an der Elternmetallgrenze zu verhindern.
Kammergeometrie und Wellenablenkmechanik
Die geometrische Anordnung der Zerkleinerungskammer bestimmt die Durchsatz Effizienz. Die Trichteröffnungen müssen mit steilen Neigungswinkeln und Anti-Brücken-Geometrien konstruiert werden, um sicherzustellen, dass hohle Dosen direkt in das aktive Schneidfeld fallen. In Maschinen mit zwei Wellen sorgen Räumfinger oder Abstreifkämme, die unter den Wellen positioniert sind, aktiv dafür, dass geschnittene Abfälle zwischen den Klingen geräumt werden, um zu verhindern, dass abgerissene Zinnfragmente sich um den Wellenkern wickeln.
Die Berechnungen für das Wellen-Design müssen zyklische torsionale Scher- und Biegeermüdung berücksichtigen. Hochfeste geschmiedete Legierungswellen (wie 42CrMo4 oder 4340) sind präzisionsgedreht und gefräst. Bearbeitete Radien an jeder Durchmesserübergang mindern Spannungs Konzentrationen und garantieren strukturelle Steifigkeit während plötzlicher Kammerblockaden, die durch nichteisenhaltige Klumpen oder strukturelle Abfälle verursacht werden.
Integration der nachgelagerten Trennung und Materialaufbereitung
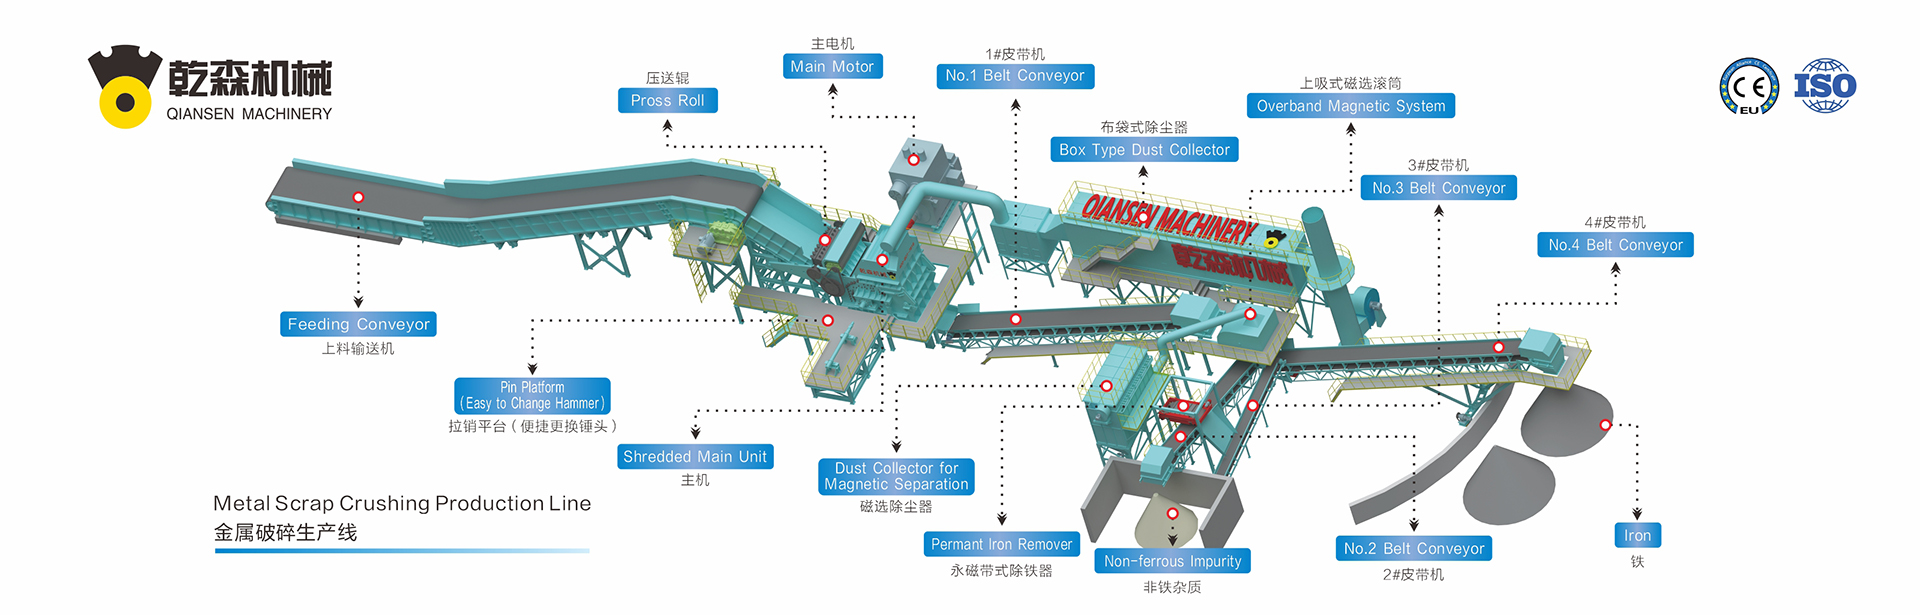
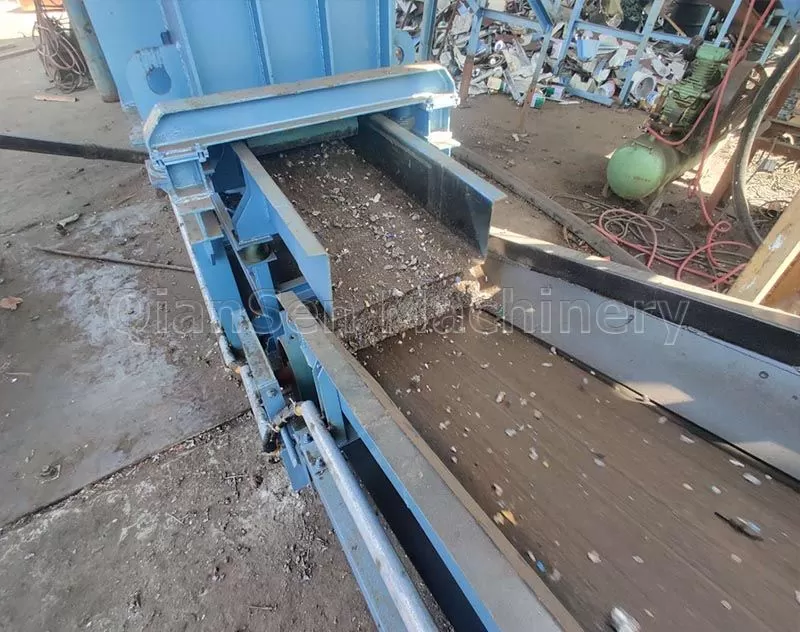
Die Größenreduzierung stellt lediglich den grundlegenden Schritt zur Verwertung des Schrottwerts dar. Nach der Entladung aus dem Schneidbereich produziert die Entladung einer schweren Zinn-Dosen-Zerkleinerungsmaschine fragmentierte Streifen und Schredder, die bereit sind für nachgelagerte Klassifizierungssysteme, die darauf ausgelegt sind, saubere eisenhaltige, nichteisenhaltige und Restfraktionen zu isolieren.
Magnetische Trennung zur Isolierung von Weißblech
Hochgradienten, selbstreinigende Überbandmagnetseparatoren oder permanente Neodym-Magnetkopf-Riemenscheiben sind unmittelbar nach dem Entladeförderer des Zerkleinerers positioniert. Da Weißblech überwiegend aus niedriglegiertem Stahl besteht, übersteigt die Rückgewinnungseffizienz 98 % unter optimierten Betttiefenbedingungen. Die fragmentierte Natur des geschredderten Zinns eliminiert die Lufttaschen-Einschluss, die bei ganzen Dosen häufig vorkommen, und verhindert, dass organische Rückstände oder lose Aluminiumlaschen mechanisch eingeschlossen und in den eisenhaltigen Reinstrom transportiert werden.
Wirbelstromtrennung für UBC-Aluminiumfraktionen
Für gemischte Verpackungsschrottsammlungsströme passieren nichteisenhaltige Aluminiumdosen unberührt unter dem Magnetkopf. Der nicht-magnetische Strom wird zu einem Wirbelstromseparator (ECS) geleitet. Eine hochdrehende magnetische Trommel erzeugt wechselnde magnetische Felder, die lokalisierte Wirbelströme innerhalb der leitfähigen Aluminiumfragmente induzieren. Die resultierende Lorentzkraft stößt die Aluminiumstücke über eine verstellbare Trennplatte nach vorne und trennt sie sauber von nicht-leitenden Kunststoffen, nicht verdampften Flüssigkeiten, Papierfasern und Glas.
Luftklassifizierung und Entstaubung
Ofenbetreiber bestrafen Schrottlieferungen, die hohe Zündverlustfraktionen enthalten. Geschredderter Zinnschrott trägt häufig abgelöste Papieretiketten, Kunststoffdichtungen und Lackflocken. Zick-Zack-Luftklassifizierer oder hocheffiziente Luftmesser-Aspiratoren führen einen Gegenstrom durch den tumblenden Materialstrom ein. Leichte Materialien (Dichte < 1,0 g/cm³) werden aerodynamisch in Zyklonen und Filteranlagen extrahiert, wodurch ein helles, einheitliches Metall-Schrottstrom entsteht, der hohe Preise von elektrischen Lichtbogenöfen (EAF) und sekundären Schmelzanlagen erzielt.
Betriebsparameter und Größenkriterien für Schrottplätze
Die Spezifizierung der richtigen Maschinen erfordert ein Gleichgewicht zwischen den Variationen der Eingangsversorgung und den Kapazitäten der nachgelagerten Handhabung. Schrottverarbeitungsanlagen müssen ihre Linien unter Verwendung von echten Bulk-Durchsatzmetriken dimensionieren, anstatt rein theoretische Spitzenmotorbewertungen zu verwenden.
| Parameter Kategorie | Leichte Belastung / Batch-Betrieb | Mittlerer Gewerblicher Hof | Schweres Industrielles Recyclingwerk |
|---|---|---|---|
| Durchsatz (metrische Tonnen/Stunde) | 0,5 – 1,5 t/h | 2,0 – 5,0 t/h | 6,0 – >15,0 t/h |
| Antriebsleistung (kW) | 15 – 37 kW | 45 – 90 kW | 110 – 315 kW (Doppelmotoren) |
| Schneiderbreite | 15 mm – 20 mm | 20 mm – 30 mm | 40 mm – 75 mm |
| Futtermaterialprofil | Lose, gesammelte Haushaltsdosen | Flachgedrückte Dosen, gemischte gewerbliche UBC | Ballierte Dosen, UBC-Kekse, dichte Verpackungen |
| Antriebsarchitektur | Direkt Elektro-Mechanisch | Elektro-Mechanisch mit Fluidkupplung | Hydraulischer Antrieb oder Frequenzumrichter |
Schwerindustrie-Systeme, die von QianSen konfiguriert wurden, nutzen planetarische Reduktionsgetriebe mit hohen dynamischen Servicefaktoren (Servicefaktor > 2,0). Diese mechanische Überlastung puffert die Antriebsachse gegen Spitzenstoßlasten, die auftreten, wenn dichte, gefaltete Stahlbehälter vorübergehend im Schneidbereich klemmen.
Steuerungsphilosophie und Überlastschutz
Moderne Größenreduktionssysteme erfordern eine ausgeklügelte Automatisierung mit programmierbaren Logiksteuerungen (PLC). Das elektrische Managementprogramm überwacht kontinuierlich den aktuellen Motorstromverbrauch in Echtzeit an jeder Achse. Wenn ein nicht zerkleinerbares Objekt – wie eine übersehene massive Stahlachse oder dicke Strukturplatte – in die Kammer gelangt, löst der resultierende Drehmomentanstieg innerhalb von Millisekunden die sofortigen Motorüberlastgrenzen aus.
Der Controller führt eine automatisierte mehrstufige Rückwärtssequenz aus. Die Achsen verlangsamen sich, ändern die Richtung für eine programmierbare Rotationsdauer, um das Hindernis zu lösen, und fahren anschließend wieder vorwärts, um einen Schneidversuch zu unternehmen. Wenn der Widerstand nach drei aufeinanderfolgenden automatisierten Zyklen anhält, geht das System in einen Notstoppzustand, aktiviert visuelle und akustische Alarmleuchten und öffnet hydraulische Trichterabdeckungen, um eine schnelle manuelle Inspektion und Extraktion zu ermöglichen.
Wirtschaftliche Machbarkeit: Dichte-Transformationen und Ofenausbeuten
Die betriebliche Rechtfertigung für die Installation von Verarbeitungsmaschinen beruht auf Transportoptimierung und sekundärer pyrometallurgischer Effizienz. Lose Zinn-Dosen transportieren bei etwa 3 bis 4 metrischen Tonnen pro 40-Fuß-Container, was zu erheblichen Frachtstrafen führt. Nach der Verarbeitung durch einen schweren Größenreduktionskreis steigt die Schüttdichte auf 450 bis 700 Kilogramm pro Kubikmeter, was es den Transportfahrzeugen ermöglicht, die gesetzlichen Nutzlastgrenzen zu erreichen, bevor sie die Volumengrenzen überschreiten.
Nachgelagerte Sekundärschmelzen erzielen messbare betriebliche Kostensenkungen durch verbesserte Schrottmerkmale:
Reduzierte Schmelzzeit: Fragmentierter Schrott weist hohe Oberflächen-zu-Masse-Verhältnisse auf, was den konvektiven Wärmeübergang innerhalb der geschmolzenen Bäder beschleunigt und die Batch-Zyklen um bis zu 22% verkürzt.
Minimierte Schlackengenerierung: Beim Aluminium-Schmelzen fangen nicht zerkleinerte Behälter Lufttaschen ein, die interne Oxidationsreaktionen unter dem Ofendach anheizen. Vorzerkleinertes und kompaktiertes Material taucht schnell in die Schmelze ein, unterdrückt Oxidation und maximiert die Metallrückgewinnungsraten.
Entzinnungs-Kompatibilität: Für spezialisierte Entzinnungsanlagen, die alkalische elektrolytische Extraktionsprozesse verwenden, um reines Zinn aus Stahlsubstraten zurückzugewinnen, bietet geschreddertes Weißblech ungehinderten chemischen Zugang zu allen beschichteten Oberflächenbereichen, was die Auslaugungskinetik erheblich beschleunigt.
Häufig gestellte Fragen
Welchen Verschleißzyklus können Betreiber von einer Zinn-Dosen-Schreddermaschine erwarten, die Standard-Weißblech verarbeitet?
Die Lebensdauer der Klingen hängt direkt von der Anwesenheit abrasiver Verunreinigungen wie Schmutz, Glas und Feuchtigkeit im Futter-Schrott ab. Unter den Standardbedingungen der Sortierung in Schrottplätzen mit D2-Werkzeugstahlmessern erreichen Betreiber typischerweise zwischen 1.200 und 2.000 Betriebsstunden, bevor die Schneidkanten eine Neuprofilerung, Unterlegscheiben oder eine Oberflächenrestaurierung benötigen. Die Integration eines vorgelagerten Siebtrommels zur Extraktion nicht-metallischer Partikel verlängert die Lebensdauer der Schneidwerkzeuge erheblich.
Können leichte Metallschredder effektiv ganze gepresste Ballen von Dosen verarbeiten?
Standardmäßige leichte Zwillings-wellen-Schredder können ganze, hochdichte Verpackungsballen nicht verarbeiten. Der Versuch, dichte Würfel direkt in schwach motorisierte Schneidwerkzeuge zu füttern, führt zu kontinuierlichen Wellenstillständen. Die Verarbeitung von Ballen-Dosen erfordert einen ultra-robusten Primärschredder, der mit hochverdrängenden hydraulischen Antrieben, aggressiven Hakengeometrien und verstärkten Lagerträgern ausgestattet ist, um den Ballen zu zerreißen, bevor der primäre Schnitt erfolgt.
Wie wird Kreuzkontamination zwischen Stahl-Weißblech und Aluminium-Getränkedosen verwaltet?
Die Trennung beruht auf nachgelagerter mechanischer Vorbereitung. Wenn die Schredderausgabengröße zu grob ist, überstehen mechanische Verriegelungen – wie ein auf einen verzinnten Körper gepresster Aluminiumdeckel – den Schnitt und mindern die Reinheit beider Ausgabeströme. Das Beibehalten enger Schneidbreiten (15 mm bis 20 mm) entkoppelt mechanisch die gepressten Nähte, sodass Hochintensitäts-Magnetkopf-Riemenscheiben den Stahl extrahieren und das Aluminium sauber an nachfolgende Wirbelstromseparatoren abgeben können.
Welche präventiven Wartungsaufgaben schützen Antriebskomponenten vor mechanischem Versagen?
Tägliche Routinen erfordern die Überprüfung der Ölstände im Getriebe, die Auffüllung des Lagerfettes über zentrale automatische Schmieranlagen und eine gründliche Inspektion der Schneidkammer auf das Festhalten von Fremdkörpern. Wöchentliche Protokolle verlangen zerstörungsfreie Prüfungen der Drehmoment-Einstellungen der Schneidwerkzeuge, Messungen des Spaltmaßes zwischen den Schneidflächen mit Fühlerlehren und thermische Überwachung der Lagergehäuse mit Infrarot-Pyrometrie, um lokale Reibungsungleichgewichte zu identifizieren.
Wird eine Wasserinjektion während der Verarbeitung im Schredderraum empfohlen?
Trockene Verarbeitung ist das Standardprotokoll für die Verarbeitung von Post-Consumer-Zinn. Wassernebel wird nur eingeführt, wenn der eingehende kommunale Schrott hohe Mengen brennbaren Staubs, explosiver Getränkedämpfe oder schwerer Papierabfälle aufweist. Während die Befeuchtung Staub unterdrückt und die Kühlung unterstützt, beschleunigt der resultierende Schlamm aus organischen Resten und Wasser den korrosiven Verschleiß an den Werkzeugstahlklingen und erfordert spezielle nachgelagerte Abwasserfiltrationskreisläufe.
Beschaffungsspezifikationen und Ingenieureberatung
Die Spezifizierung und Bewertung einer konstruierten Zinn-Dosen-Schreddermaschine erfordert die Abstimmung von Antriebsleistung, Abmessungen des Schneidtisches, Messergeometrie und Entladesystemen mit Ihrer Zielausgangsdichte und Durchsatzmenge. Die Schrottzusammensetzung variiert erheblich nach Region, von losem Post-Consumer-Lebensmitteldosen bis hin zu hochdichten Ausschussrollen von Verpackungsherstellern. Kontaktieren Sie die technische Ingenieurabteilung von QianSen, um Ihre Schrottstromprofile einzureichen, die Anforderungen an die Schüttdichte zu analysieren und einen detaillierten Systemkonfigurationsvorschlag anzufordern, der auf Ihre Verarbeitungsoperationen zugeschnitten ist.
Vorherige:
Keine