Hochkapazitäts-Schrottverarbeitung: Entwicklung der größten Autoschredder-Systeme
Veröffentlicht am Jul. 02, 2026
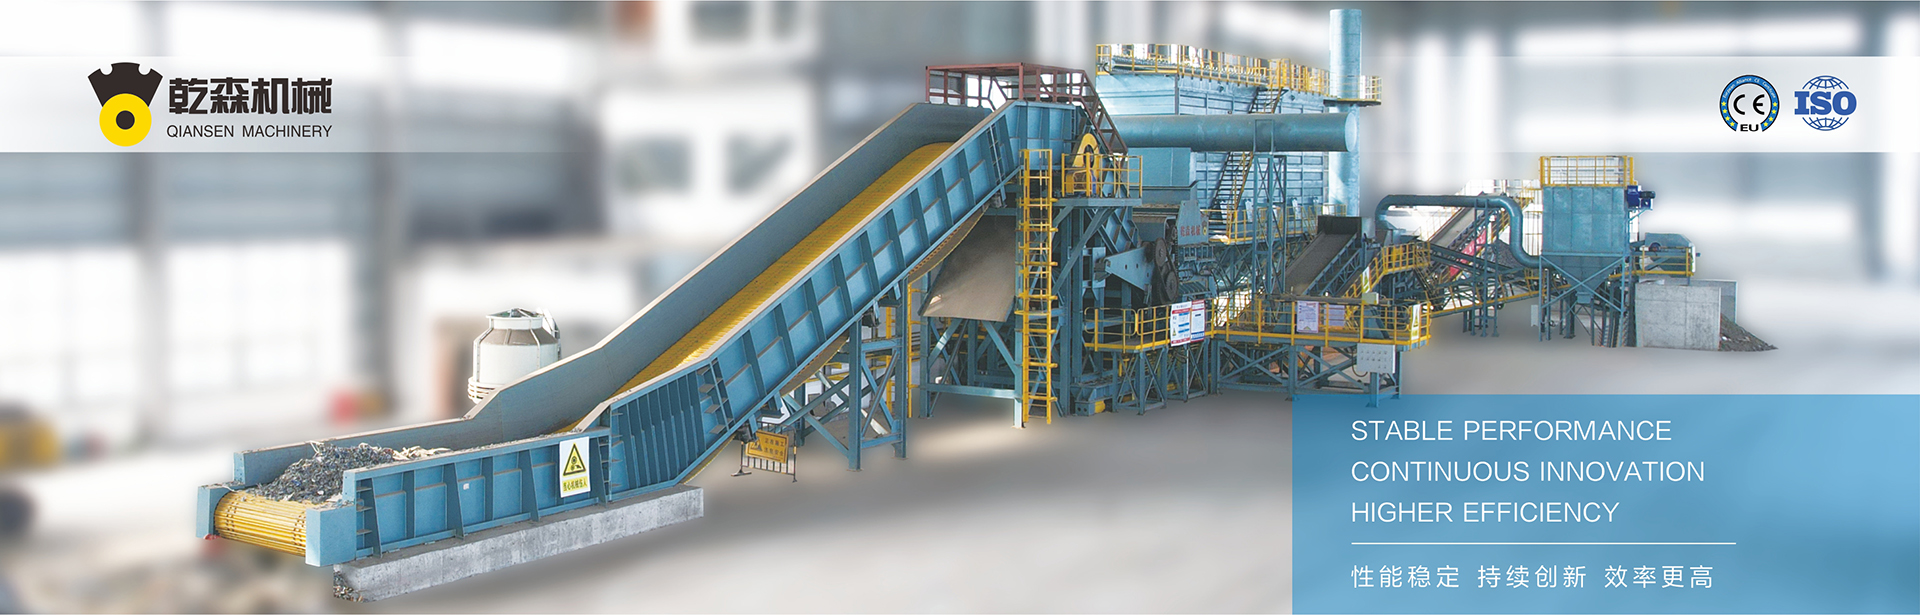
Industrielle Metallrückgewinnung erfordert Geräte, die extremen mechanischen Belastungen standhalten können, während sie einen konstanten Durchsatz aufrechterhalten. Im Bereich der Schrottverarbeitung stellen die größten Autoschredder-Anlagen den Höhepunkt der Größenreduzierungsmaschinen dar. Diese massiven Systeme sind so konzipiert, dass sie gesamte Fahrzeuge am Ende ihrer Lebensdauer (ELVs) verarbeiten, indem sie gemischten Baustahl, Nichteisenlegierungen, Polymere und Glas innerhalb von Sekunden in hochreinen, schmelzbereiten Schrott verwandeln. Für Betreiber von Schrottplätzen im Schwerlastbereich bestimmt die Auswahl, Integration und Wartung dieser Hochtonnage-Prozessoren die langfristige Rentabilität und Betriebseffizienz.
Da die globale Nachfrage nach hochwertigen Sekundärrohstoffen steigt, konzentrieren sich Hersteller wie QianSen auf den Bau robuster Zerkleinerungssysteme, die extreme kinetische Energie mit Energieeffizienz in Einklang bringen. Um die Funktionsweise dieser massiven Anlagen zu verstehen, ist es erforderlich, sich ihre mechanische Konstruktion, elektrische Antriebssysteme, verschleißfeste Metallurgie und nachgelagerte Materialrückgewinnungssysteme genau anzusehen.
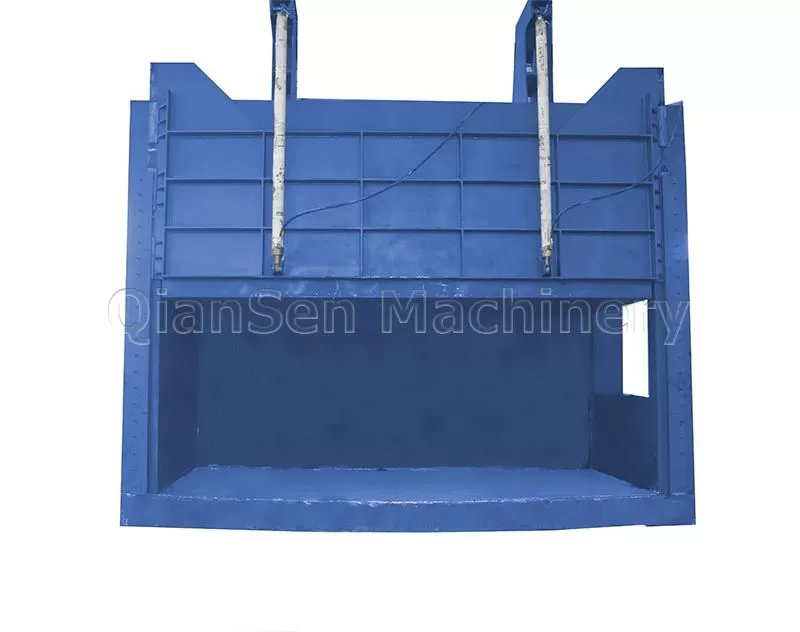
Anatomie von Hochtonnage Hammermühlen-Schreddern
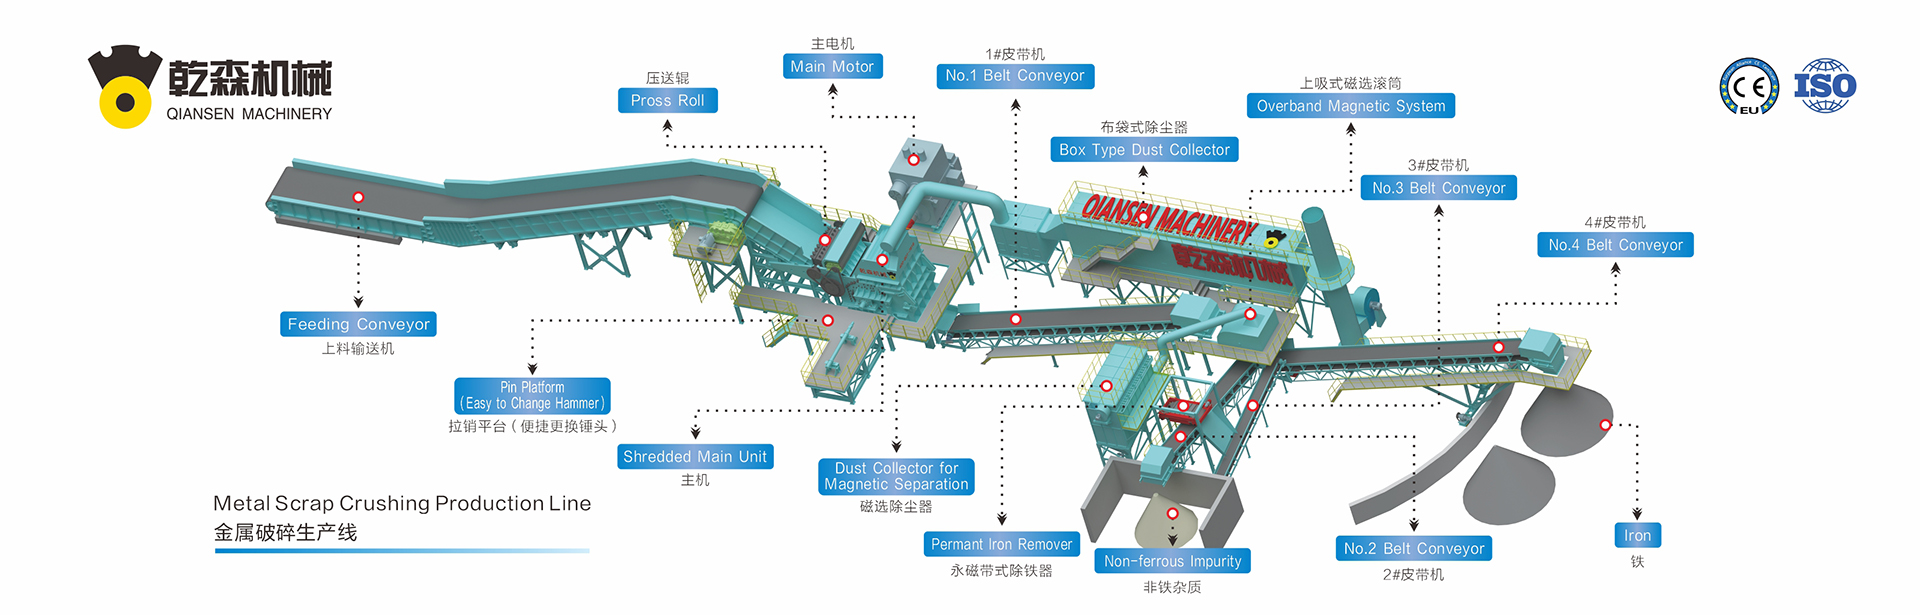
Um Schüttgüter wie ganze Fahrzeuge, leichten Baustellenabfall und Haushaltsgeräte zu verarbeiten, verlassen sich die größten Autoschredder-Designs auf das Hammermühlenprinzip anstelle von einfachem Schneiden. Dies beinhaltet einen schweren zylindrischen Rotor, der sich mit hohen Geschwindigkeiten in einer verstärkten Zerkleinerungskammer dreht, die mit schlagfesten Platten ausgekleidet ist.
Rotor-Konfiguration und kinetische Energie
Die Rotorbaugruppe ist das Herzstück jedes Hochleistungs-Schredders. In den größten Konfigurationen kann ein vollständig montierter Rotor zwischen 35 und 60 metrischen Tonnen wiegen. Er besteht aus einer hochfesten Legierungsstahlachse, die mit einer Reihe von Schutzscheiben und Abstandsringen ausgestattet ist. Zwischen diesen Scheiben hängen freischwingende Mangansäurestahlhämmer, die jeweils zwischen 120 und 250 Kilogramm wiegen.
Wenn der Rotor mit Geschwindigkeiten von 500 bis 700 U/min dreht, erzeugen diese Hämmer immense kinetische Energie. Wenn ein Fahrzeug über das Doppelzufuhrrollensystem in die Zerkleinerungskammer eintritt, schlagen die Hämmer auf das Metall und zerdrücken es gegen den Amboss und die internen Brechleisten. Dieser anfängliche Aufprall zerschmettert die Struktur des Autos, befreit eingeschlossene Nichteisenkomponenten und reduziert den Schrott auf eine Größe, die klein genug ist, um durch die unteren Gitter zu gelangen.
Brechleisten, Ambosse und Ausschusstore
Im Inneren des Hauptgehäuses sind hochbelastbare Verschleißteile strategisch platziert, um kontinuierlicher Abrasion und Aufprall standzuhalten:
Der Amboss: An der Eintrittsstelle der Schredderkammer positioniert, absorbiert dieser dicke Stahlblock den anfänglichen Aufprall, wenn die Zuführrollen ein Fahrzeug in den Weg der sich drehenden Hämmer schieben.
Brechleisten: Schwere, gerippte Gussstücke, die sich über und hinter dem Rotor befinden und helfen, größere Metallplatten zu zerbrechen, bevor sie die Entladegitter erreichen.
Das hydraulische Ausschusstor: Eine unverzichtbare Sicherheitsfunktion in großflächigen Schrottschreddern. Wenn nicht zerkleinerbare Objekte, wie massive Stahlmotorblöcke oder schwere Traktorachsen, in die Kammer gelangen, öffnet das hydraulische Entlastungssystem das Ausschusstor und schleudert das Objekt hinaus, bevor es schwere strukturelle Schäden am Rotor oder Gehäuse verursachen kann.
Herausforderungen in der Energieverteilung und Elektrotechnik
Der Betrieb der größten Autoschreddereinheiten erfordert eine erhebliche Menge an elektrischer Energie, oft mit einem speziellen Umspannwerk, das direkt mit dem Hochspannungsnetz verbunden ist. Der Hauptantriebsmotor für einen Mega-Klasse-Schredder hat typischerweise eine Leistung von 4.000 bis über 10.000 PS (ca. 3 bis 7,5 Megawatt).
Motorenauswahl: Schleifring-Induktionsmotoren vs. Synchronmotoren
Hochinertiallasten wie Schredderrotoren stellen einzigartige Herausforderungen beim Starten und während des Betriebs dar. Die meisten Industrieanlagen wählen Schleifring-Induktionsmotoren, die mit flüssigen Reostat gekoppelt sind. Diese Anordnung ermöglicht eine kontrollierte Beschleunigung beim Start, wodurch massive Spannungseinbrüche im lokalen Stromnetz verhindert werden.
Flüssige Reostat passen den elektrischen Widerstand im Rotorstromkreis an, indem sie den Elektrolytstand ändern, was hilft, den Anlaufstrom zu steuern und gleichzeitig das Drehmoment zu maximieren. Sobald der Motor seine Betriebsdrehzahl erreicht, wird der Widerstand umgangen, sodass der Motor mit hoher Effizienz läuft. Darüber hinaus können diese Motoren plötzliche Lastspitzen bewältigen, wenn eine große Metallmasse in die Schredderkammer eintritt, wodurch häufige Motorabschaltungen verhindert werden.
Antriebswellenkupplungen und Vibrationsisolierung
Die physische Verbindung zwischen dem Elektromotor und der Rotorwelle muss den Motor von den ständigen Vibrationen und Stoßlasten isolieren, die während des Schredderns erzeugt werden. Um dies zu erreichen, installieren Ingenieure hochbelastbare Gelenkwellen, die mit hydraulischen Sicherheitskupplungen kombiniert sind. Diese Kupplungen sind so konzipiert, dass sie rutschen, wenn das Drehmoment einen festgelegten Sicherheitsgrenzwert überschreitet, und schützen die Motorwelle vor plötzlichen torsionalen Stößen. Hochbelastbare Elastomer-Dämpferpolster werden auch unter den Betonfundamenten sowohl des Schredders als auch des Motors platziert, um zu verhindern, dass Bodenvibrationen nahegelegene Industrieanlagen beeinträchtigen.
Metallurgie und Verschleißteilmanagement
Die Kosten für Verschleißteile gehören zu den größten laufenden Ausgaben in der Hochvolumen-Schrottverarbeitung. Das Schreddern mehrerer Tonnen Stahl pro Stunde verursacht einen schnellen Verschleiß aller inneren Oberflächen. Die Minimierung von Ausfallzeiten erfordert ein tiefes Verständnis der Legierungsmetallurgie und systematischer Wartungspläne.
QianSen begegnet diesen Herausforderungen, indem es hochmanganhaltige Stahllegierungen für Hämmer, Roste und Auskleidungen verwendet. Manganstahl, oft als Hadfield-Stahl bezeichnet, besitzt eine einzigartige metallurgische Eigenschaft: die Verfestigung durch Arbeit. Unter kontinuierlichem Aufprall und hohem Druck erhöht sich die Härte der Legierung von anfänglichen 200 HB (Brinell-Härte) auf über 500 HB, während der Kern des Gusses zäh und duktil bleibt. Diese Kombination verhindert, dass die Hämmer bei starkem Aufprall brechen, während sie eine hervorragende Verschleißfestigkeit an der Oberfläche bieten.
Um einen konstanten Durchsatz aufrechtzuerhalten, müssen die Betreiber regelmäßig die Verschleißmuster überwachen. Wenn die Hammerkanten abgerundet werden, wechselt der Schreddermechanismus von effizientem Aufprallzerbrechen zu hochfriktionalem Reiben. Diese Änderung erhöht den Stromverbrauch pro Tonne verarbeitetem Metall und senkt die gesamte stündliche Produktion. Folglich verwenden moderne Anlagen hydraulische Bolzenzieher und Schnellwechsel-Rotorbaugruppen, um Hammerdrehungen und -wechsel schnell abzuschließen und die Wartungsausfallzeiten zu reduzieren.
Nachgelagerte Sortierung und Materialbefreiung
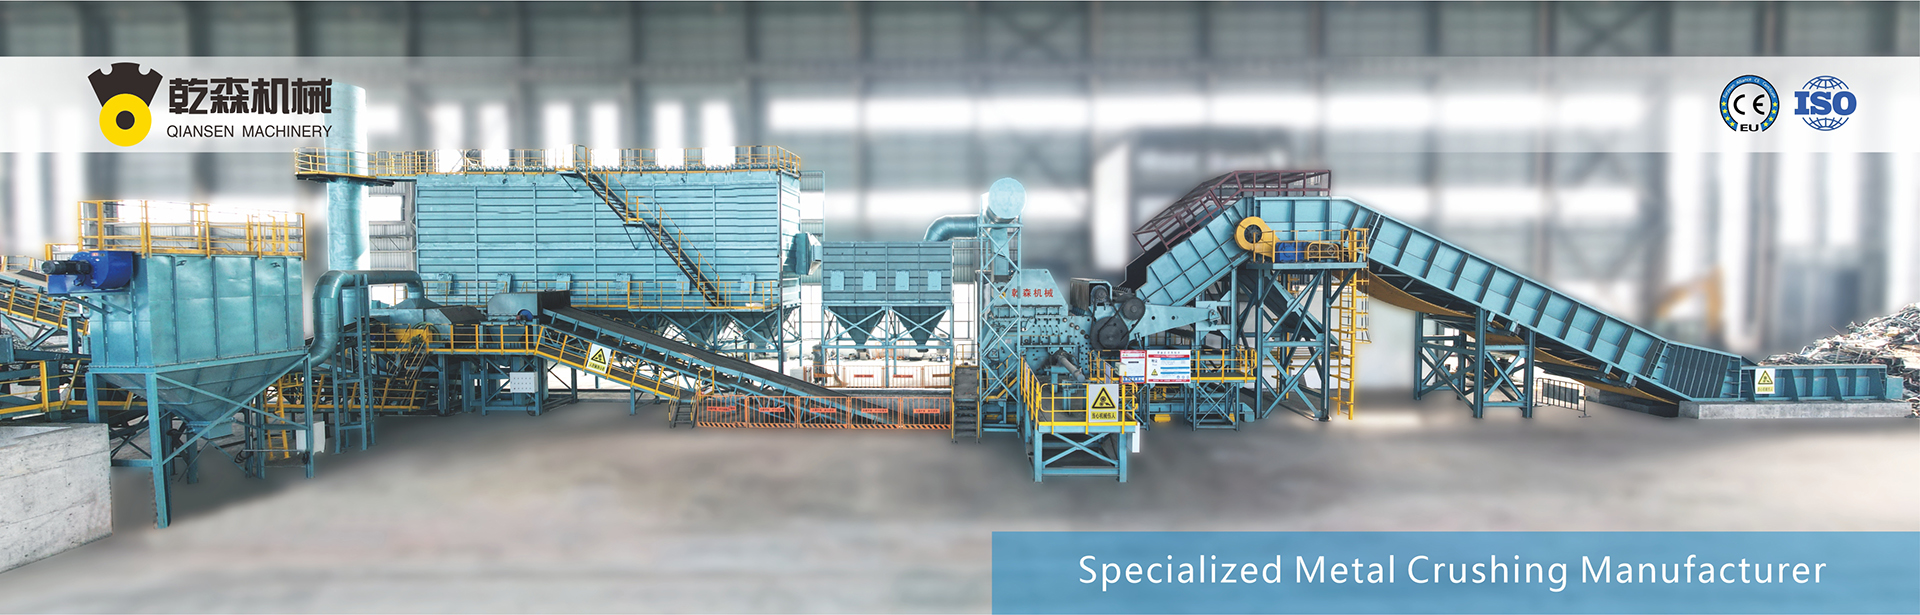
Ein Fahrzeug auf fistgroße Stücke zu reduzieren, ist nur die erste Phase des Rückgewinnungsprozesses. Der wahre Wert des Betriebs des größten Autoschredders liegt in der Effizienz der nachgelagerten Trennsysteme. Diese Systeme sortieren den gemischten Output in distincte, saubere Materialströme, die höhere Preise auf dem globalen Metallmarkt erzielen.
Der typische nachgelagerte Prozess umfasst mehrere Trennstufen:
Luftklassifizierung (Die Z-Box): Direkt nach dem Entladen von den Schreddergittern durchläuft das Material ein Luftabsaugsystem. Leichte Materialien wie Schaum, Stoff, Kunststoffe und Schmutz werden abgesaugt. Dieser Anteil ist bekannt als Auto Shredder Residue (ASR) oder Fluff.
Primäre magnetische Trennung: Das verbleibende schwere Material wandert unter hochintensiven elektromagnetischen Trommelseparatoren. Diese Trommeln ziehen eisenhaltige Metalle von nicht-magnetischen Materialien ab und erzeugen sauberen fragmentierten Stahlschrott (HMS 1 & 2).
Wirbelstromseparatoren (ECS): Der nicht-magnetische Strom setzt sich zu einem Wirbelstromseparator fort. Durch die Erzeugung eines schnell wechselnden magnetischen Feldes induziert der ECS elektrische Ströme in nicht-eisenhaltigen Metallen wie Aluminium, Kupfer und Messing. Dies erzeugt gegensätzliche magnetische Kräfte, die diese wertvollen Metalle über eine Trennplatte schleudern und sie von nicht-leitenden Materialien wie schweren Kunststoffen und Gummi trennen.
Sensorbasierte und Röntgensortierung: Für maximale Rückgewinnung wird der verbleibende nicht-eisenhaltige Strom unter optischen und Röntgen-Übertragungs- (XRT) Sortierern hindurchgeführt. Diese computerisierten Systeme erkennen spezifische Metall-Signaturen und verwenden gezielte Luftstrahlen, um Kupferdraht, Edelstahl und spezifische Aluminiumlegierungen mit hoher Präzision zu sortieren.
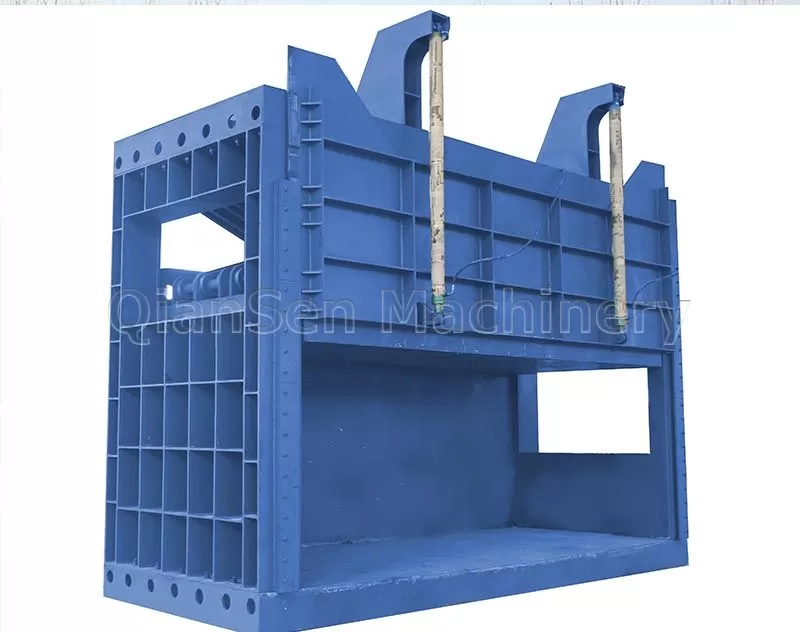
Bewertung der Infrastruktur und Machbarkeit
Investitionen in das größte Autoschredder-System erfordern umfangreiche Planungen, die über den Kauf der Maschine selbst hinausgehen. Schrottplatzbetreiber müssen verschiedene logistische und umwelttechnische Faktoren bewerten, um sicherzustellen, dass die Anlage rentabel und konform mit den lokalen Vorschriften ist.
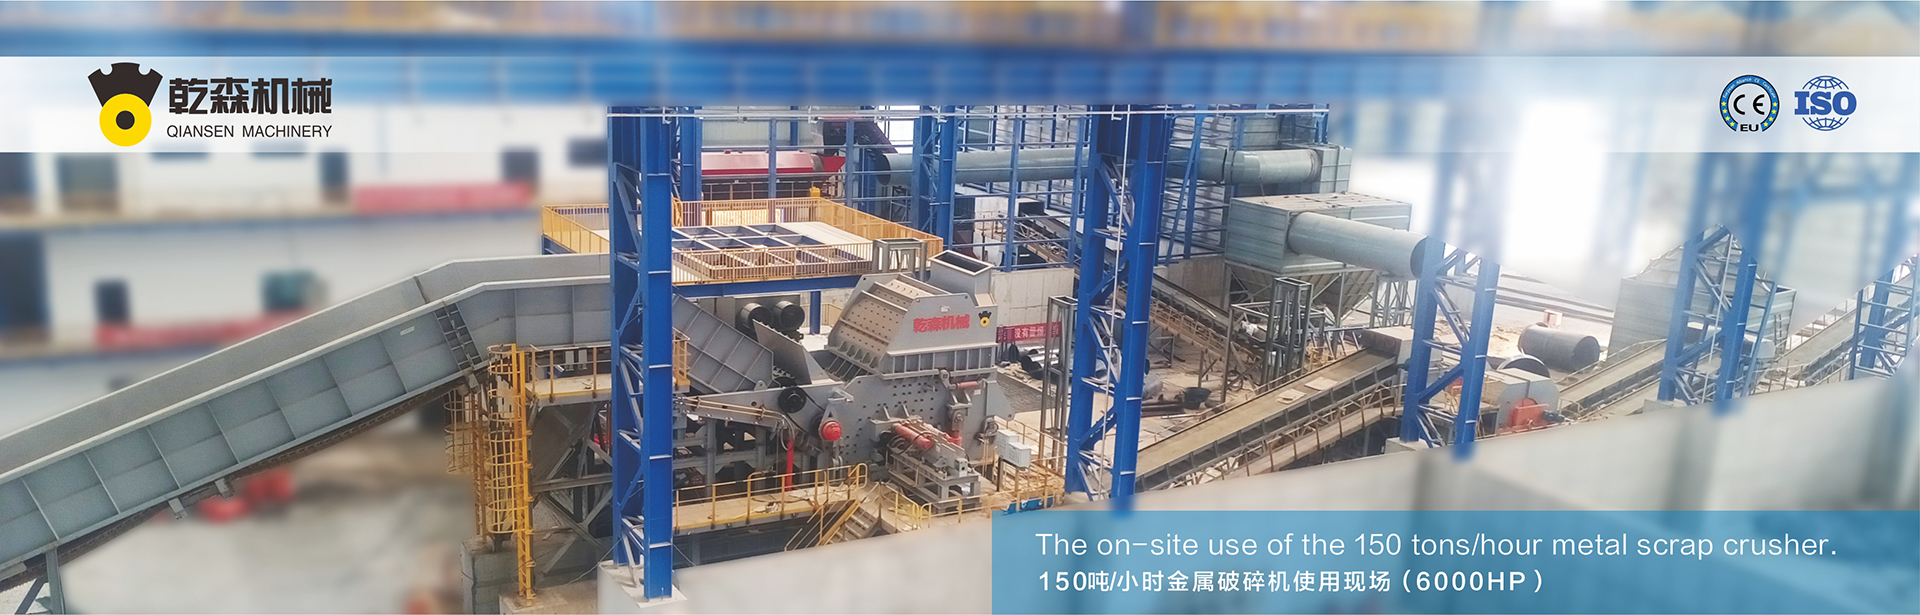
Die primäre Überlegung ist die kontinuierliche Materiallogistik. Ein Schredder, der in der Lage ist, 100 bis 200 Tonnen pro Stunde zu verarbeiten, benötigt einen stetigen Zufluss von Rohmaterial und ein hochorganisiertes Ausflusssystem. Schrottplätze müssen über die Kran-Kapazität und Förderbandsysteme verfügen, um den Schredderzufuhrtrichter voll zu halten. Ebenso ist eine kontinuierliche Flotte von Waggons oder Schüttgut-Lkw erforderlich, um das fertige eisenhaltige und nicht-eisenhaltige Produkt vom Platz zu transportieren und Engpässe am Entladeförderband zu vermeiden.
Die Einhaltung von Umweltvorschriften ist ein weiterer wichtiger Faktor. Die hochenergetischen Auswirkungen im Schredderraum können Wärme erzeugen und gelegentlich restliches Treibstoff oder Flüssigkeiten in den ELVs entzünden. Um dies zu mildern, integrieren moderne Hochleistungsschredder Hochdruckwasserinjektions- oder Dampfdämpfungssysteme. Diese Systeme kontrollieren Staub, unterdrücken potenzielle Explosionen und reduzieren Emissionen, um strengen Umweltstandards gerecht zu werden. Darüber hinaus sind akustische Gehäuse oft erforderlich, um das niederfrequente Geräusch, das durch den großen Antriebsmotor und die Rotorimpakte erzeugt wird, zu dämpfen.
Zusammenarbeit an industriellen Schrottlösungen
Die Entwicklung eines leistungsstarken Schrottplatzes erfordert zuverlässige Maschinen, die zu Ihren spezifischen Zuführmaterialien, Volumenanforderungen und regionalen Betriebsbedingungen passen. Bei QianSen arbeiten wir eng mit industriellen Metallrecyclern zusammen, um robuste Schreddermaschinen und komplette nachgelagerte Trennsysteme zu entwerfen, herzustellen und zu integrieren, die für anspruchsvolle industrielle Arbeitslasten ausgelegt sind.
Wenn Sie planen, Ihre aktuelle Schrottverarbeitungskapazität zu erhöhen, hoch effiziente Hammermühlenkomponenten zu installieren oder die logistische Machbarkeit von Hochleistungs-Schrottverarbeitungsmaschinen in Ihrer Einrichtung zu bewerten, steht Ihnen unser Ingenieurteam zur Verfügung. Kontaktieren Sie uns, um Ihre Systemanforderungen zu besprechen, Materialdurchsatzziele und Gerätespezifikationen.
Häufig gestellte Fragen
Q1: Was ist die durchschnittliche Durchsatzkapazität der größten Autoschredderanlagen?
A1: Hochleistungs-Industriemühlen erreichen typischerweise Durchsätze von 80 bis über 250 metrischen Tonnen pro Stunde, abhängig von der Rotorgöße, der Motorleistung und der Dichte des eingehenden Ausgangsmaterials.
Q2: Wie unterstützen Wasserinjektionssysteme den Schredderprozess?
A2: Wasser wird unter Druck in die Schredderkammer injiziert, um Staub zu unterdrücken, die Schneid- und Schlagzonen zu kühlen und potenzielle Staub- oder Restkraftstoffdampfexplosionen zu verhindern, indem eine sauerstoffarme, dampfreiche Umgebung im Gehäuse geschaffen wird.
Q3: Warum wird für die Hammerkonstruktion manganhaltiger Stahl bevorzugt?
A3: Manganstahl wird bei Schlag beansprucht, was bedeutet, dass seine Oberfläche härter und verschleißfester wird, während er Metallabfälle trifft, während sein Kern duktil bleibt. Dies hilft, plötzliche Hammerbrüche zu verhindern und die gesamte Betriebslebensdauer der Verschleißteile zu verlängern.
Q4: Wie hilft ein Flüssigkeitsrheostat beim Starten eines Hochleistungsmotors für den Schredder?
A4: Ein Flüssigkeitsrheostat führt während des Starts einstellbaren Widerstand in die Rotorwicklung eines Schleifring-Induktionsmotors ein. Dies begrenzt den anfänglichen Stromverbrauch aus dem elektrischen Netz und bietet ein hohes Anzugsmoment, um den Hochinertialrotor sanft auf Betriebsgeschwindigkeit zu beschleunigen.
Q5: Was ist Auto Shredder Residue (ASR) und wie wird es verwaltet?
A5: ASR, oder Schredderfluff, besteht aus nichtmetallischen Materialien wie Kunststoffen, Schaum, Glas, Gummi und Stoffen, die in Fahrzeugen gefunden werden. Es wird mithilfe von Luftklassifizierern und Siebsystemen von Metallen getrennt, nach dem es entweder an spezialisierte Abfall-zu-Energie-Anlagen gesendet oder weiterverarbeitet wird, um feine Kunststoffe und Gummi zurückzugewinnen.