Kostenbewertung für industrielle Autoschredder: CAPEX, OPEX und mechanische Ingenieurstreiber
Veröffentlicht am Aug. 05, 2026
Metallrecyclingbetriebe benötigen robuste Maschinen, die in der Lage sind, End-of-Life-Fahrzeuge (ELVs) in dichte, hochreine Schrottmetalle zu verarbeiten. Der Kauf eines großangelegten Schrottverarbeitungssystems stellt eine erhebliche Kapitalinvestition für Autoverwerter, Schrottplätze und Stahlwerke dar. Die genaue Bewertung der langfristigen Kosten für Autoverwerfer erfordert einen Blick über die anfänglichen Maschinenpreise hinaus. Gerätekäufer müssen eine komplexe Reihe von Variablen bewerten, einschließlich Motorbewertungen, Rotordesign, nachgelagerte Trennsysteme und den täglichen Verbrauch von Verschleißteilen.
Moderne Autoverwerfer basieren auf Hochdrehmoment-, schlagfesten Hammermühlen. Diese Systeme reduzieren ganze Fahrzeugkarosserien, Haushaltsgeräte und gemischte Strukturabfälle innerhalb von Sekunden in gleichmäßige, saubere Stücke. Um eine hohe Betriebstauglichkeit zu erreichen, ist es erforderlich, die anfänglichen Kapitalausgaben mit dem täglichen Durchsatz und den langfristigen Wartungskosten in Einklang zu bringen. Zu verstehen, wie spezifische mechanische Komponenten und Anlagendesigns die Preisgestaltung beeinflussen, ermöglicht es den Betreibern von Schrottplätzen, Verarbeitungsanlagen auszuwählen, die maximale finanzielle Erträge liefern.
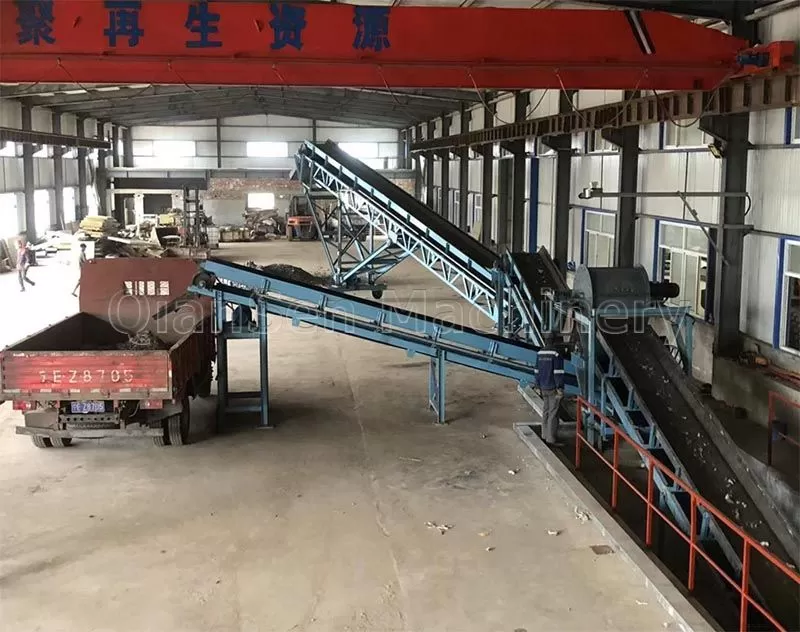
Primäre Kapitalausgabenkomponenten in der Integration von ELV-Schredderlinien
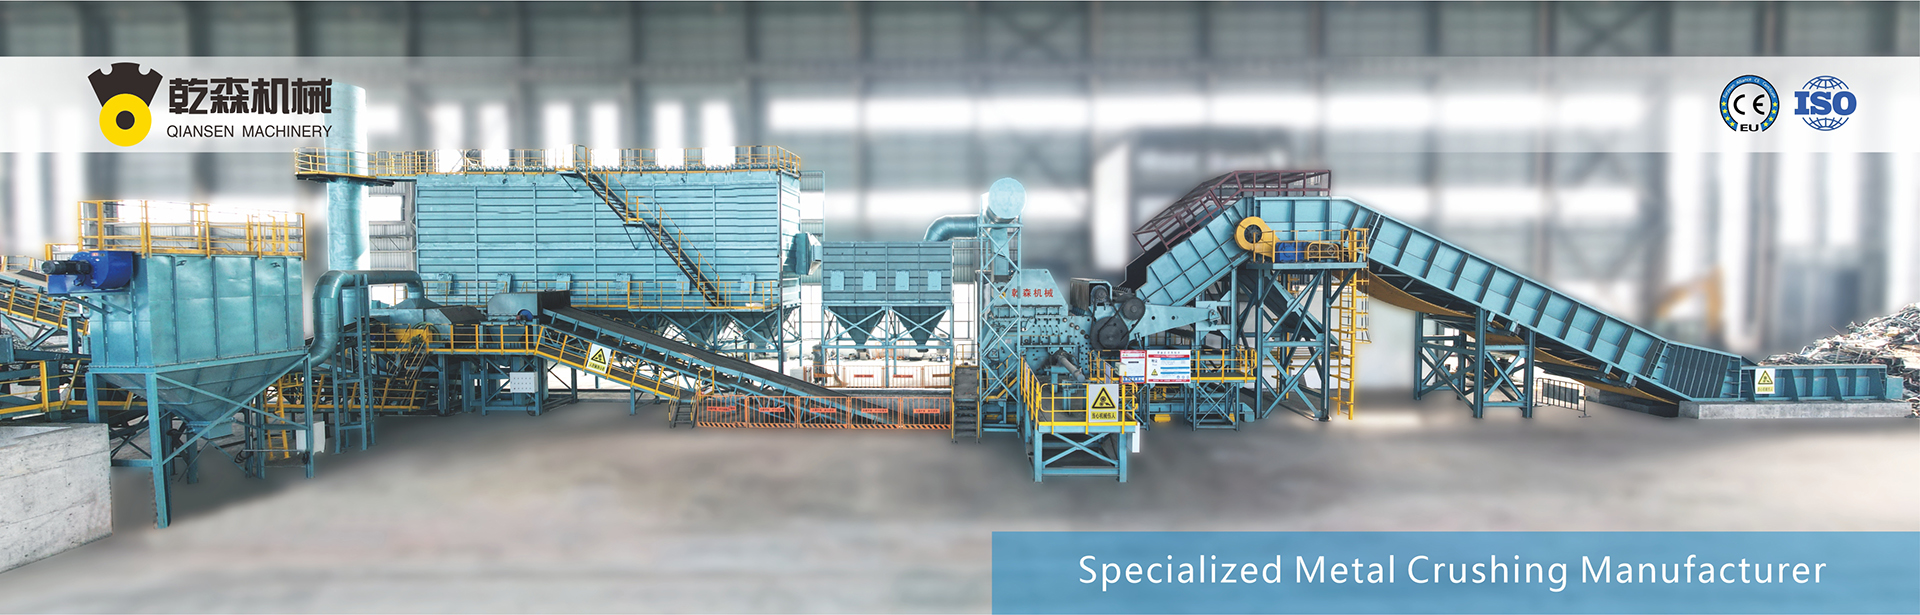
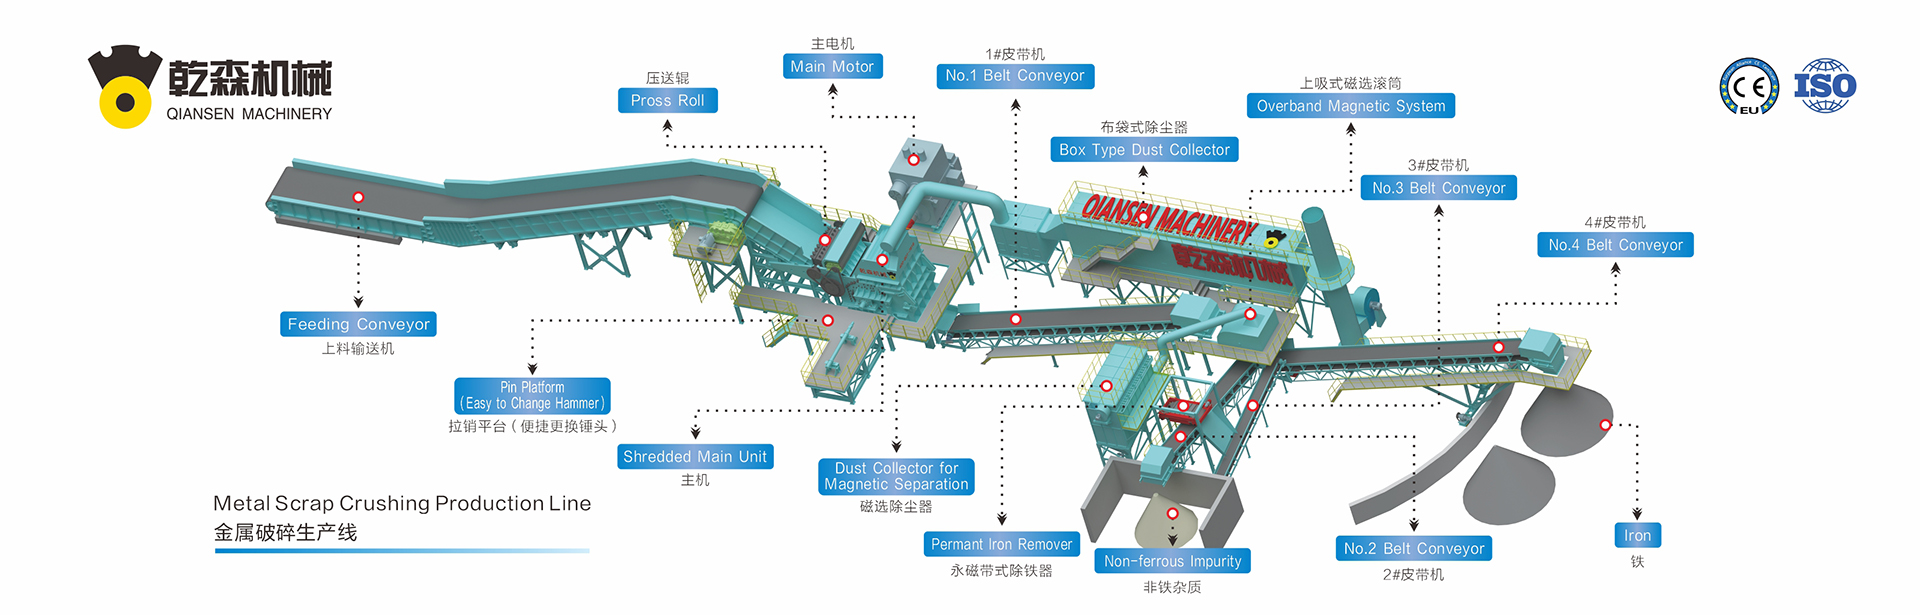
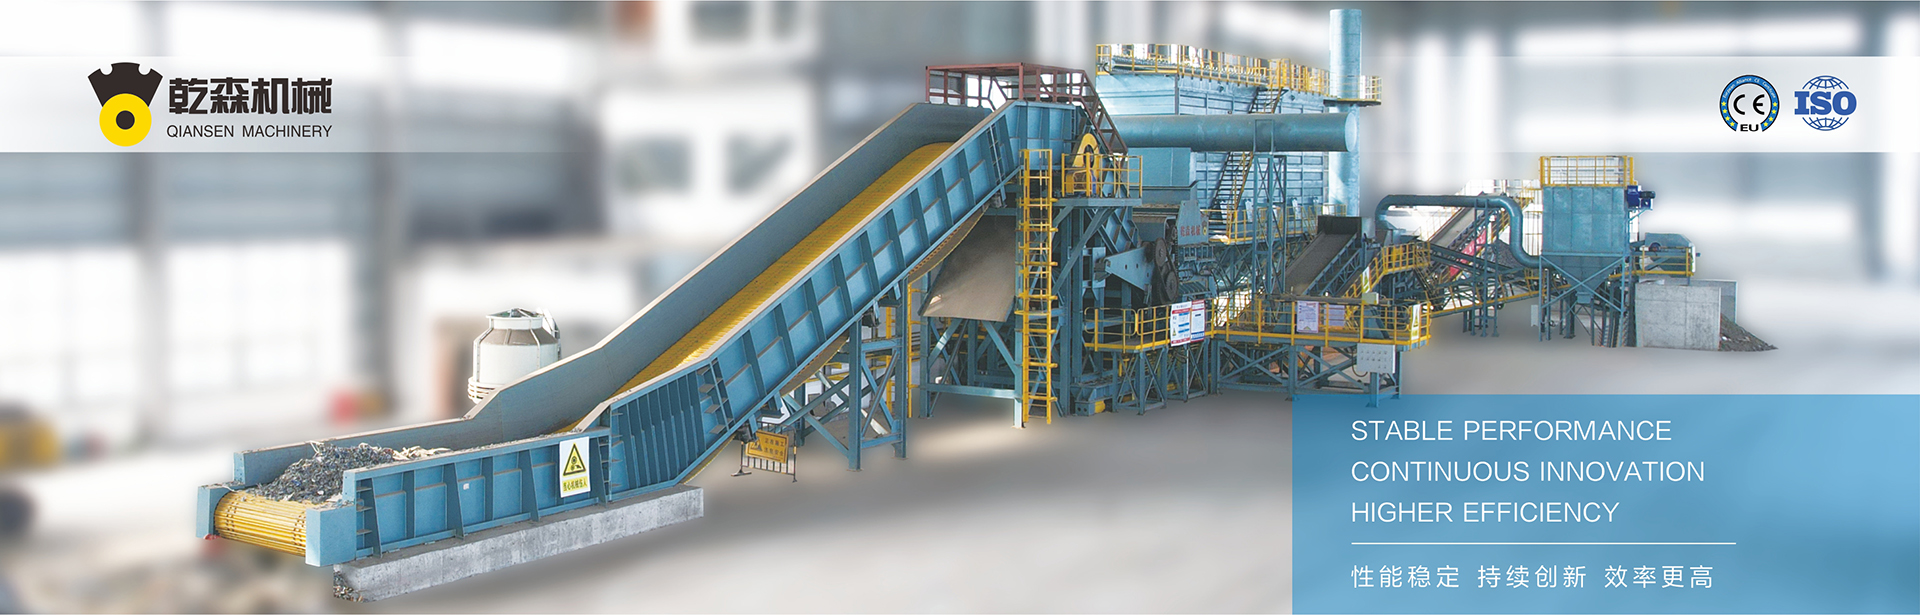
Die gesamten Kapitalausgaben für eine industrielle Automobil-Schredderanlage gehen weit über die zentrale Schredderbox hinaus. Ein komplettes, schlüsselfertiges Verarbeitungssystem umfasst mehrere integrierte Teilsysteme, die alle zur Gesamtinvestitionsanforderung beitragen.
Vor-Schreddereinheiten: Niedrigdrehzahl-, hochdrehmoment-Twin-Shaft-Vor-Schredder glätten und öffnen Fahrzeugkarosserien, bevor sie in die Hauptmühle gelangen. Dieser vorläufige Verarbeitungsschritt reduziert explosive Stoßlasten im Hauptschredderraum, verlängert die Lebensdauer der Hämmer und glättet Spitzen im Leistungsbedarf. Das Hinzufügen eines Vor-Schredders erhöht die anfänglichen Maschinenkosten, während es die langfristigen Betriebsverschleißkosten drastisch senkt.
Haupt-Hammermühlenbaugruppe: Die Hauptschredderbox verfügt über schwere Stahlplattenstrukturen, Manganinnenschalen, Ambossplatten und eine schwerlastfähige Rotorbaugruppe. Die strukturelle Masse, die Plattendicke und die Gießqualität bestimmen direkt sowohl die Haltbarkeit als auch den Preis.
Antriebsystemarchitektur: Direkte Dieselmotorantriebe, frequenzvariable AC-Antriebe und klassische Schleifring-Induktionsmotoren bieten unterschiedliche Drehmomentleistungsprofile, Installationsanforderungen und Ausrüstungspreisstrukturen.
Materialhandhabungssysteme: Schwerlast-Dynamikzuführketten, Entladevibrationsförderer, magnetische Trommeltrennsysteme, Luftklassifizierungssysteme (Z-Box-Trenner) und Wirbelstromsortierer bilden die nachgelagerte Anlagentechnik.
Bauarbeiten und Infrastruktur: Bewehrte Betonfundamente, tiefe Grabenarbeiten, Hochspannungs-Transformatorstationen, Lärmschutzwände und Umweltstaubabscheidegehäuse stellen erhebliche Installationsausgaben dar.
Kernengineering-Variablen, die die Kosten für Autoverwerfer bestimmen
Ingenieure entwerfen Autoverwerfer über ein breites Spektrum von Kapazitätsstufen. Einer der Hauptfaktoren, die die Gesamtkosten für Autoverwerfer beeinflussen, liegt in der Auswahl des Motorantriebs und der verfügbaren Rotorträgheit.
Antriebsleistung und Durchsatzbewertungen
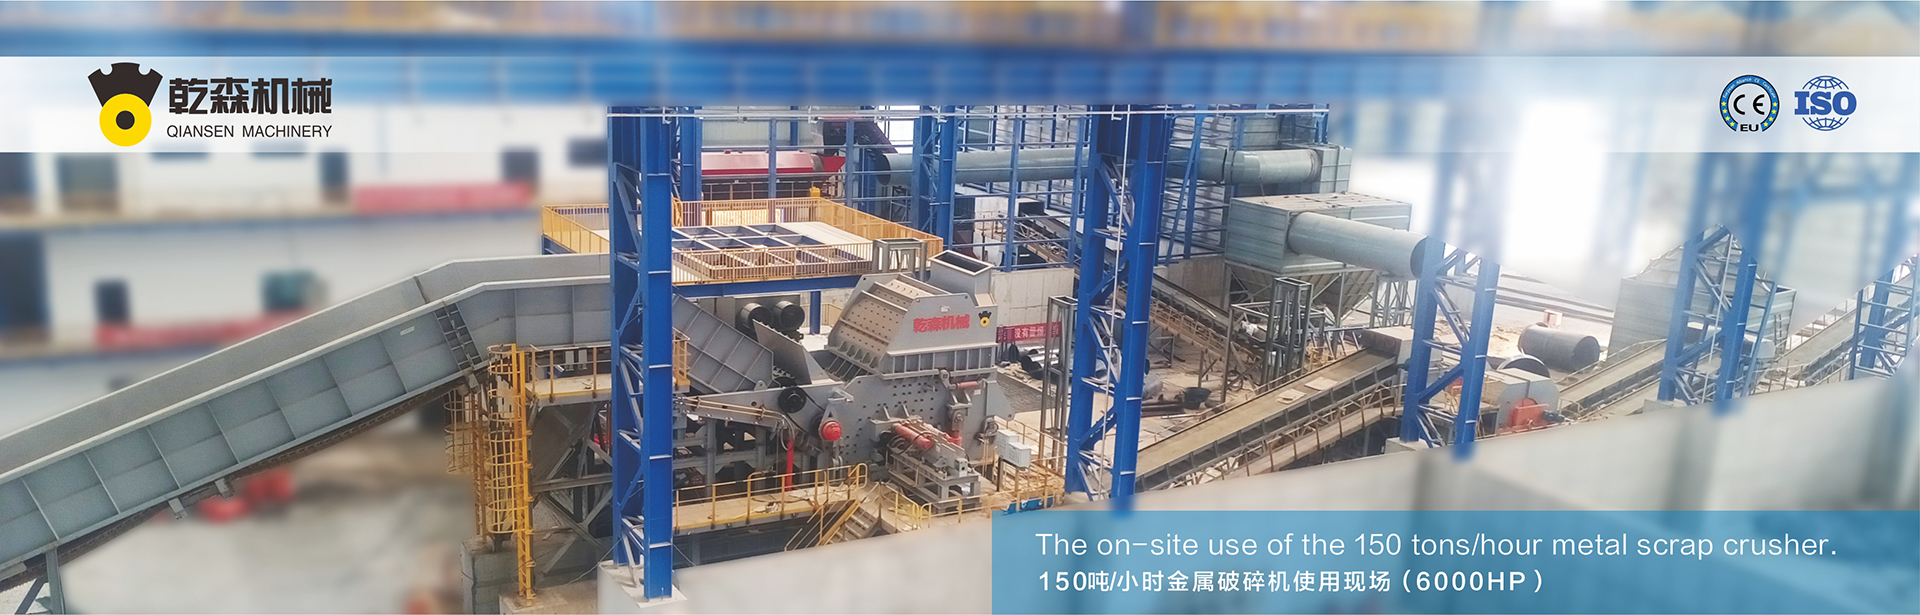
Industrielle Autoschredder arbeiten typischerweise mit Leistungsbewertungen von 1.000 PS bis zu 6.000 PS oder mehr. Eine 1.500 PS Schredderlinie kann zwischen 20 und 35 Tonnen pro Stunde (TPH) an verarbeitetem Schrott liefern, während ein 4.000 PS-System leicht über 100 TPH hinausgeht. Mit steigender PS-Zahl und struktureller Dimensionierung nehmen die Fertigungsvolumina, hydraulischen Anforderungen und elektrischen Steuerungen exponentiell zu. Diese Skalierung wirkt sich direkt auf die Anschaffungskosten der Geräte aus.
Rotordesign und Hammerkonfiguration
Der zentrale Rotor ist das mechanisch am stärksten beanspruchte Bauteil im Hammermühle. Schwerlastscheibenrotoren bieten die hohe Rotationsmasse, die benötigt wird, um dichten Stahl zu zerbrechen, während Spinnenrotoren eine präzise Schlagkraft für leichte Karosserien bieten. Moderne Gerätehersteller wie QianSen bauen Schwerlast- Rotorsysteme, die mit spezialisierten Legierungswellen und Schutzkappen ausgestattet sind, um vorzeitiger struktureller Ermüdung unter unermüdlichen Hochgeschwindigkeitsimpakten vorzubeugen.
Das Gewicht und die Geometrie der auf dem Rotor installierten Hämmer bestimmen direkt die Durchsatzdichte und den Betriebsstrom. Schwere Hämmer (von 100 kg bis über 250 kg jeweils) schlagen mit größerer kinetischer Kraft zu, was es dem System ermöglicht, durch schwere Achsaggregate und Rahmenprofile zu reißen, obwohl sie höhere strukturelle Steifigkeit vom Gehäuse verlangen.
Nachgelagerte Trenninfrastruktur und Wertschöpfung
Der Rohoutput einer Hammermühle enthält eine Mischung aus eisenhaltigem Schrott, nichteisenhaltigen Metallen (Aluminium, Kupfer, Messing) und nichtmetallischem Auto Schredder Rückstand (ASR) wie Kunststoffen, Schaum, Gummi und Glas. Die Umwandlung von rohem geschreddertem Material in hochwertigen Schrott erfordert komplexe nachgelagerte Trenntechniken.
Die Integration zusätzlicher nachgelagerter Trennanlagen erhöht die anfänglichen Kosten des Autoschredders, steigert jedoch drastisch den Umsatz pro Tonne verarbeitetem Schrott. Einfache Installationen nutzen eine einfache magnetische Trommel, um eisenhaltige Metalle zu extrahieren, während nichteisenhaltiges Material ungetrennt im Abfallstrom verbleibt. Fortgeschrittene Installationen setzen mehrstufige Rückgewinnungslinien ein:
Luftklassifizierung (Z-Box-System): Hochgeschwindigkeitsluftströme ziehen leichte Materialien (Schaum, Stoff, leichte Kunststoffe) früh im Prozess aus dem schweren Schredderstrom heraus.
Primäre und sekundäre Magnettrommeln: Leistungsstarke permanente oder elektromagnetische Trommeln trennen hochreinen eisenhaltigen Schrott von nichteisenhaltigen Fraktionen und Restabfällen.
Wirbelstromseparatoren (ECS): Hochgeschwindigkeitsrotormagnete induzieren Wirbelströme in nichteisenhaltigen Metallen, wodurch Aluminium und Kupfer von dem Förderband in spezielle Sammelbehälter geschleudert werden.
Optische und Röntgensensor-Sortierer: Fortschrittliche Sensorsortierer sortieren gemischte nichteisenhaltige Metalle (Zorba) in separate Aluminium (Zorba) und schwere nichteisenhaltige Metall (Zurik) Ströme und erfassen die höchsten Schrottmarktwerte.
Betriebsausgaben: Energie, Verschleißteile und routinemäßige Wartung
Während die Anschaffungskosten die frühen Budgetierungen dominieren, bestimmen die langfristigen Betriebsausgaben (OPEX) die Rentabilität über den mehrjährigen Lebenszyklus der Maschinen. Die Berechnung der laufenden Kosten des Autoschredders erfordert die Analyse der Austauschzyklen von Verschleißkomponenten, der Energieverbrauchsraten und der Arbeitsanforderungen.
Manganstahlgussstücke verkleiden die Innenwände des Schreddergehäuses und bilden die primäre Verschleißfläche für Hämmer, Ambosse und Brechplatten. Arbeitsverfestigende Manganlegierungen härten unter kontinuierlichem mechanischen Einfluss und verlängern die Betriebsdauer. Allerdings verschleißen diese internen Teile unvermeidlich, wenn hochabrasive Materialien verarbeitet werden. Die Betreiber müssen kontinuierlich für Folgendes budgetieren:
Hammerersatz: Je nach Sauberkeit des Rohmaterials und Metallstärke erfordern Hämmer alle paar hundert bis mehrere tausend Tonnen Ausstoß ein Neigen, eine Drehung oder einen vollständigen Austausch.
Roste und Ambosse: Untere Entladegitter, obere Gitter und Ansaugambosse erfahren starke Reibung und müssen gemäß den geplanten Wartungsplänen ausgetauscht werden.
Energieverbrauch: Der elektrische Energieverbrauch pro Tonne verarbeitetem Material variiert je nach Bedientechnik, Fütterungskonsistenz und Nutzung des Vorzerspaners. Die Stromkosten stellen eine der größten laufenden Betriebskosten für Anlagen mit hohem Durchsatz dar.
Staubunterdrückung und Umweltmanagement: Hochdruck-Wassereinspritzsysteme unterdrücken Staub und verhindern interne Zerkleinerungsdeflagrationen, was dedizierte Pumpstationen, Filtereinheiten und Wasseraufbereitungsanlagen erfordert.
Gesamtkosten des Eigentums (TCO) für Schrottplatzbetreiber
Die Bewertung der Gesamtkosten eines Autoschredders umfasst das Gegeneinanderabwiegen der anfänglichen Investitionsausgaben gegen den täglichen Betriebsertrag und reduzierte Ausfallzeiten. Ein niedrigerer Kaufpreis für einen leichten Schredderrahmen führt oft zu höheren Struktureinstandhaltungskosten, häufigen Schweißwartungen und einer geringeren Durchsatzleistung später.
Um ein realistisches Modell der Gesamtkosten des Eigentums zu erstellen, analysieren die Werksleiter wichtige betriebliche Variablen:
1. Kapitalamortisation: Verteilung der Ausgaben für Ausrüstungen, Bauingenieurwesen und Installation über eine erwartete Betriebsdauer von 15 bis 20 Jahren.
2. Verbrauchsmaterialien pro Tonne: Schätzung des genauen Verschleißstahlverbrauchs (gemessen in Gramm Verschleißstahl pro Tonne verarbeitetem Schrott).
3. Stromeffizienz: Messung der verbrauchten Kilowattstunden pro Tonne of schmelzbereitem Schrott.
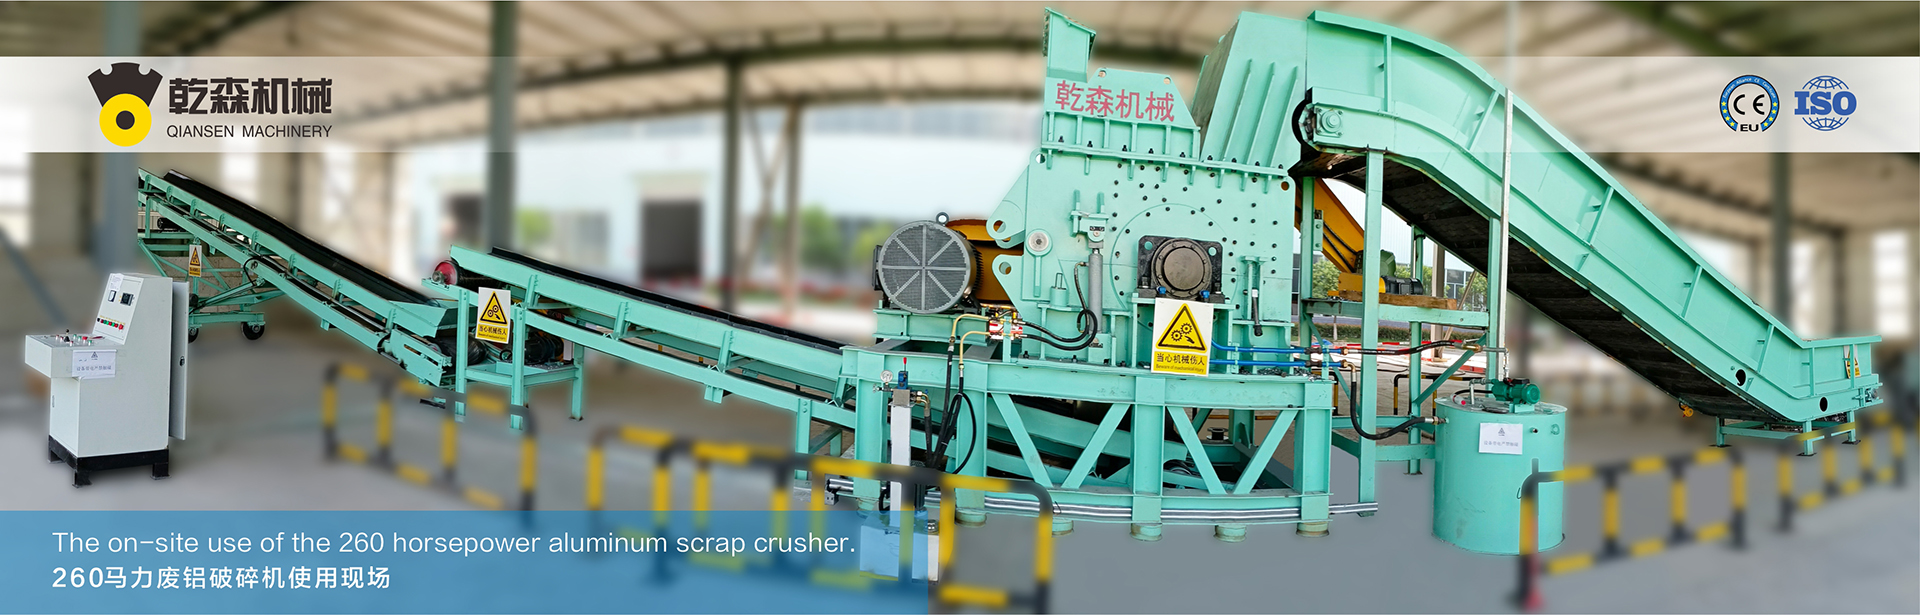
4. Ausfallraten: Berücksichtigung der Wartungsfreundlichkeit. Zerkleinerer mit hydraulischen Bolzenziehern, schnell öffnenden Gehäusetüren und zugänglichen Serviceplattformen minimieren die Arbeitsstunden während geplanter Hammerwechsel.
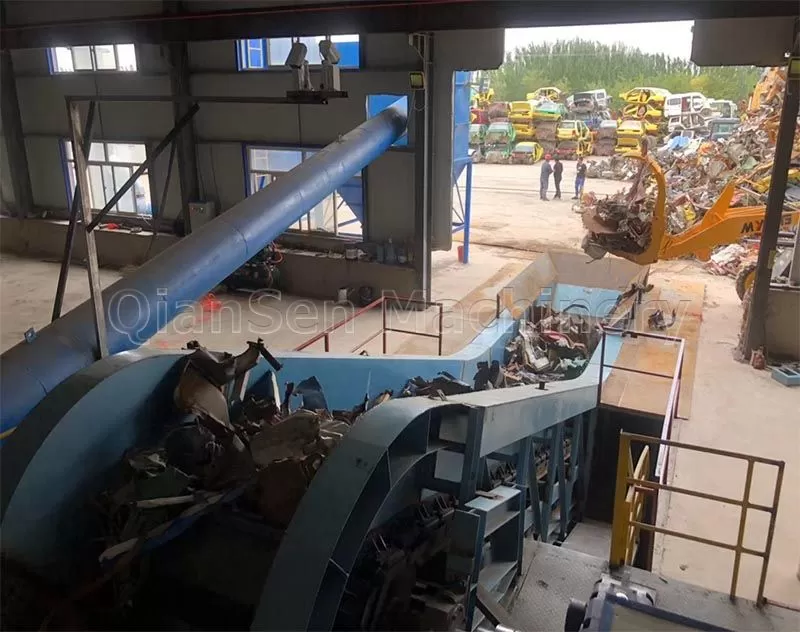
Strategische Maschinenwahl: Modulare Lösungen von QianSen
Die Auswahl von Maschinen, die auf spezifische regionale Schrottversorgungs- profile abgestimmt sind, verhindert eine Überkapitalisierung und gewährleistet Betriebsdauer. Maßgeschneiderte Ausrüstungsdesigns ermöglichen es den Plätzen, ihre Investitionen auf tatsächliche Verarbeitungsbedürfnisse zu lenken, ohne die Gesamtkosten des Autoschredders zu erhöhen.
Durch die Wahl von QianSen-Schwerlastmaschinenlösungen erhalten Schrottrecycler Zugang zu modularer Anlagenplanung. Systeme, die mit hochergiebigem Baustahl, verstärkten Drehmomentrohren und präzisionsbalancierten Rotoren gebaut sind, bieten extreme Schlagfestigkeit und reibungslose Betriebszyklen. Individuelle nachgelagerte Konfigurationen gewährleisten maximale Nicht-Eisen-Rückgewinnung, sodass Recycler den vollen kommerziellen Wert aus jeder Tonne verarbeiteten Altfahrzeugen extrahieren können.
Häufig gestellte Fragen
Q1: Was ist der Hauptfaktor, der die Preise für industrielle
Autoschredder beeinflusst?
A1: Die Motorleistung (Pferdestärken) und das
strukturelle Maschinengewicht sind die Hauptfaktoren. Systeme mit höherer
Pferdestärke erfordern schwerere Rahmenstrukturen, größere Rotorbaugruppen
und erweiterte elektrische Infrastrukturen, was die Basispreise der
Ausrüstung erhöht, während sie einen höheren stündlichen Durchsatz
erbringen.
Q2: Wie wirkt sich die Hinzufügung eines Vorzerkleinerers auf die gesamten
Kapitalausgaben und die Betriebskosten aus?
A2: Ein Vorzerkleinerer erhöht die
anfänglichen Investitionskosten, reduziert jedoch erheblich die gesamten
Betriebskosten. Das Vorzerkleinern ebnet Karosserien, beseitigt Explosionsgefahren
von versteckten Gastanks, reduziert die Motorhöchstströme und verlängert die
Lebensdauer der Hauptverschleißteile der Hammermühle.
Q3: Wie oft müssen
Schredderhämmer im täglichen Betrieb ersetzt werden?
A3: Die
Hammerwechselintervalle hängen vom Verarbeitungsvolumen, der Antriebsleistung
und der Härte des Ausgangsmaterials ab. Typischerweise werden Hämmer alle
2.000 bis 5.000 Tonnen verarbeitetem Schrott gewechselt oder rotiert, um
eine optimale Schlagkraft und Energieeffizienz aufrechtzuerhalten.
Q4:
Sind Elektromotorantriebe kosteneffektiver im Betrieb als Dieselaggregate?
A4:
Elektroantriebe weisen im Allgemeinen niedrigere direkte
Instandhaltungskosten, längere Betriebslebensdauern und höhere
Energieeffizienz pro Tonne verarbeitetem Schrott auf. Allerdings
eliminieren dieselbetriebene Direktantriebe die Notwendigkeit für teure
Hochspannungs-Transformatorstationen, wenn Betriebe an abgelegenen Standorten
eingerichtet werden.
Q5: Welches nachgelagerte Equipment bringt die
höchste Rendite bei Autoverwertungsanlagen?
A5: Wirbelstromseparatoren
(ECS) und optische Sortiereinheiten bieten die höchste
Rendite. Diese Systeme extrahieren effizient wertvolle
nichteisenhaltige Metalle wie Aluminium, Kupfer und Messing aus
Restabfallströmen, die ansonsten auf Deponien entsorgt würden.
Fordern Sie ein maßgeschneidertes Maschinenangebot und einen Standortlayoutplan an
Die Auswahl der idealen Konfiguration für die Zerkleinerungsanlage erfordert eine detaillierte Analyse Ihrer regionalen Schrottversorgung, der angestrebten Durchsatzziele und der verfügbaren Standortstrominfrastruktur. Die Bewertung Ihrer potenziellen Projektanforderungen mit maßgeschneiderten Ingenieurberechnungen gewährleistet eine genaue Kapitalplanung und Betriebsrentabilität.
Wenden Sie sich noch heute an das Ingenieurteam von QianSen, um eine umfassende technische Beratung, einen maßgeschneiderten Anlagenlayoutvorschlag und eine detaillierte Investitionsaufstellung für Ihre Metallrecycling-Betriebe zu erhalten.