Hochdrehmoment-Stahlfass-Schredder-Maschinen: Größenanpassung und Schrottvolumenreduzierung
Veröffentlicht am Aug. 24, 2026
Hohlcontainer-Schrott stellt besondere volumetrische und mechanische Herausforderungen innerhalb der Metallrecycling- und Industrieabfallsektoren dar. Standard 55-Gallonen (200-Liter) Stahlfässer, ob mit offener oder geschlossener Oberseite, kombinieren dünne Blechwände (die zwischen 0,9 mm und 1,5 mm liegen) mit schwerer struktureller Verstärkung entlang der Kanten und Rollreifen. Der Transport intakter Fässer ist wirtschaftlich ineffizient aufgrund der niedrigen Schüttdichte, die oft weniger als 100 Kilogramm pro Kubikmeter in einem Standard-Container ergibt. Die Verarbeitung dieser Behälter erfordert schwere Zerkleinerungsmaschinen, die in der Lage sind, hochfesten Kohlenstoffstahl zu zerlegen, zu durchdringen und zu schneiden, ohne die Antriebssysteme zum Stillstand zu bringen oder ungleichmäßigen mechanischen Verschleiß zu erzeugen.
Die Implementierung eines speziellen Stahlfass-Schredders löst direkt die Ineffizienzen im Massentransport, indem die Schrottschüttdichte um bis zu 800 Prozent erhöht wird. Eine konsistente Reduzierung erfordert ein detailliertes Verständnis der Antriebsmechanik, der Schneidgeometrie, der Legierungswahl und der automatisierten Zuführintegration. Schrottplätze und chemische Verarbeitungsanlagen müssen die Maschinenspezifikationen an ihren genauen Inputstrom anpassen, um die Anforderungen an den Durchsatz, den Energieverbrauch und die langfristigen Wartungszyklen der Schneidwerkzeuge auszugleichen.
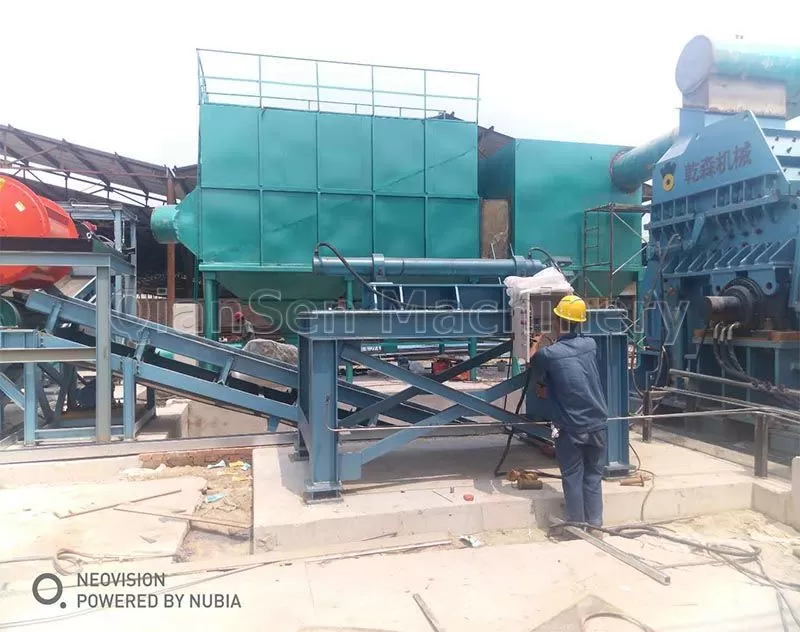
Mechanische Konfiguration von Dual-Wellen-Industriemühlen
Zwilling-Wellen-Rotationsschneider sind der Industriestandard für die Verarbeitung leerer und kontaminierter Stahlbehälter. Im Gegensatz zu Hochgeschwindigkeits-Hammermühlen, die auf kinetischer Kraft basieren und erhebliche luftgetragene Staub- und Temperaturspitzen erzeugen, arbeiten Niedriggeschwindigkeits-, Hochdrehmoment-Dual-Wellen-Einheiten nach dem Scheren-Schneideprinzip. Die Wellen rotieren gegenläufig bei niedrigen Drehzahlen – typischerweise zwischen 10 und 25 Umdrehungen pro Minute – und erzeugen immense Schneidkraft direkt am Kontaktpunkt der Trommelswand.
Der Betriebszyklus beginnt, wenn die rotierenden Schneid-Haken den zylindrischen Körper des Fasses greifen und ihn nach unten in die Schneidkammer ziehen. Die Kompressionskräfte drücken den Hohlcontainer flach, bevor die ineinandergreifenden Klingen das gewalzte Blech, die Deckelnaht und den unteren Rand in gleichmäßige Streifen schneiden. Die Breite des resultierenden Schrotts wird durch die Dicke der Schneidscheiben bestimmt, während die Länge dem Abstand und der Anzahl der Haken entspricht, die auf jede rotierende Klinge bearbeitet sind.
Ingenieure bei QianSen entwerfen Zerkleinerungssysteme mit starren Strukturrahmen, um die zyklischen Stoßlasten, die beim Schneiden von dreifach genähten Containerkanten auftreten, zu absorbieren. Diese Maschinengehäuse, die aus schweren, spannungsfreien Stahlplatten gefertigt sind, halten die Wellenausrichtung unter maximalen Biegekräften aufrecht, verhindern interne Zahnradblockaden und reduzieren vorzeitigen Lagerverschleiß.
Schneider-Metallurgie und Geometrie für die Verarbeitung von Metallfässern
Die Schneideeinheit stellt die primäre Verschleißoberfläche dar und bestimmt die langfristigen Betriebskosten. Stahlfässer werden aus kaltgewalztem Kohlenstoffstahl hergestellt, enthalten jedoch häufig verstärkte Ringe und hochfeste Nahtverbindungen, die erhebliche Punktlasten auf die Schneidkanten ausüben. Die Schneidscheiben müssen über eine hohe Kernzähigkeit verfügen, um Aufprallbrüche zu widerstehen, während sie gleichzeitig die Oberflächenhärte beibehalten, um abrasivem und adhäsivem Verschleiß zu widerstehen.
Legierungszusammensetzungen: Premium-Schneider werden aus hochlegierten Werkzeugstählen wie D2 (Cr12MoV), 55SiCr oder proprietären Nickel-Chrom-Molybdän-Legierungen geschmiedet. Diese Materialien durchlaufen eine Präzisions-Vakuum-Wärmebehandlung und erreichen eine gehärtete Härte zwischen 56 und 60 HRC.
Hakenprofile: Mehrfachhakenprofile (von einem bis vier Haken, abhängig vom Kammerdurchmesser) steuern die aggressive Aufnahme. Für runde Stahlfässer ist eine ausgeprägte Hakengeometrie erforderlich, um die gebogene Wand zu durchdringen und zu verhindern, dass das Fass auf den rotierenden Wellen schwimmt oder springt.
Verzahnte Abstandshalter: Gehärtete Abstandsringe, die zwischen den Schneidern positioniert sind, halten präzise seitliche Abstände. Enge axiale Toleranzen verhindern, dass dünnes Fassblech zwischen die Klingen rutscht, was zu Materialstau und Wellenablenkung führen kann.
Oberflächenwiederaufbau: In schwerlastfähigen Schrottbetrieben ermöglichen Hartmetalllegierungen, die durch untergetauchte Lichtbogen-Schweißen aufgebracht werden, den Wartungsteams, abgenutzte Klingenspitzen wieder aufzubauen, ohne die gesamte Wellenbaugruppe abzubauen, wodurch die geplante Ausfallzeit reduziert wird.
Antriebsstrangdimensionierung und Drehmomentdynamik
Die Überwindung des strukturellen Widerstands von verstärkten Felgen erfordert erhebliches Drehmoment anstelle von roher Drehgeschwindigkeit. Dualwellen-Systeme nutzen schwerlastfähige Elektromotoren oder radialkolbenhydraulische Antriebe, die mit hochreduzierenden Planetengetrieben gekoppelt sind. Planetengetriebe werden aufgrund ihres kompakten Fußabdrucks, ihrer hohen Stoßlasttoleranz und ihrer hohen mechanischen Effizienz unter kontinuierlichen Lastvariationen ausgewählt.
Bei der Auswahl eines Stahlfasszersetzers für mittelgroße bis große Schrottplätze bestimmt das Verhältnis zwischen der Leistung des Elektromotors und dem Antriebsdrehmoment direkt die Verarbeitungszuverlässigkeit. Ein Dualmotorantrieb, der unabhängige Leistung an jede Welle liefert, ermöglicht eine unabhängige Geschwindigkeitsregelung. Diese Anordnung verbessert die Fähigkeit der Maschine, sich während kleiner Brückenereignisse selbst zu befreien, indem sie vorübergehend eine Welle umkehrt, während die andere mit der Verarbeitung fortfährt.
Programmierbare Logiksteuerungen (PLCs) überwachen den Motorstrom über jede Phase. Wenn eine strukturelle Anomalie – wie ein dickes Schmieden oder ein Übermaßverstärkungsband – einen Stromstoß über die programmierte Schwelle verursacht, initiiert das System eine automatisierte Sequenz: Stoppen der Wellen, Umkehren der Rotation für eine festgelegte Anzahl von Sekunden, um das Fass neu zu orientieren, und Fortsetzen des Vorwärtszerkleinerens. Dieser automatisierte Überlastschutz schützt die Getriebezähne und Antriebsnuten vor katastrophalen Fehlern.
Anlagenintegration: Von der Zuführautomatisierung bis zur Hüttenbeschickung
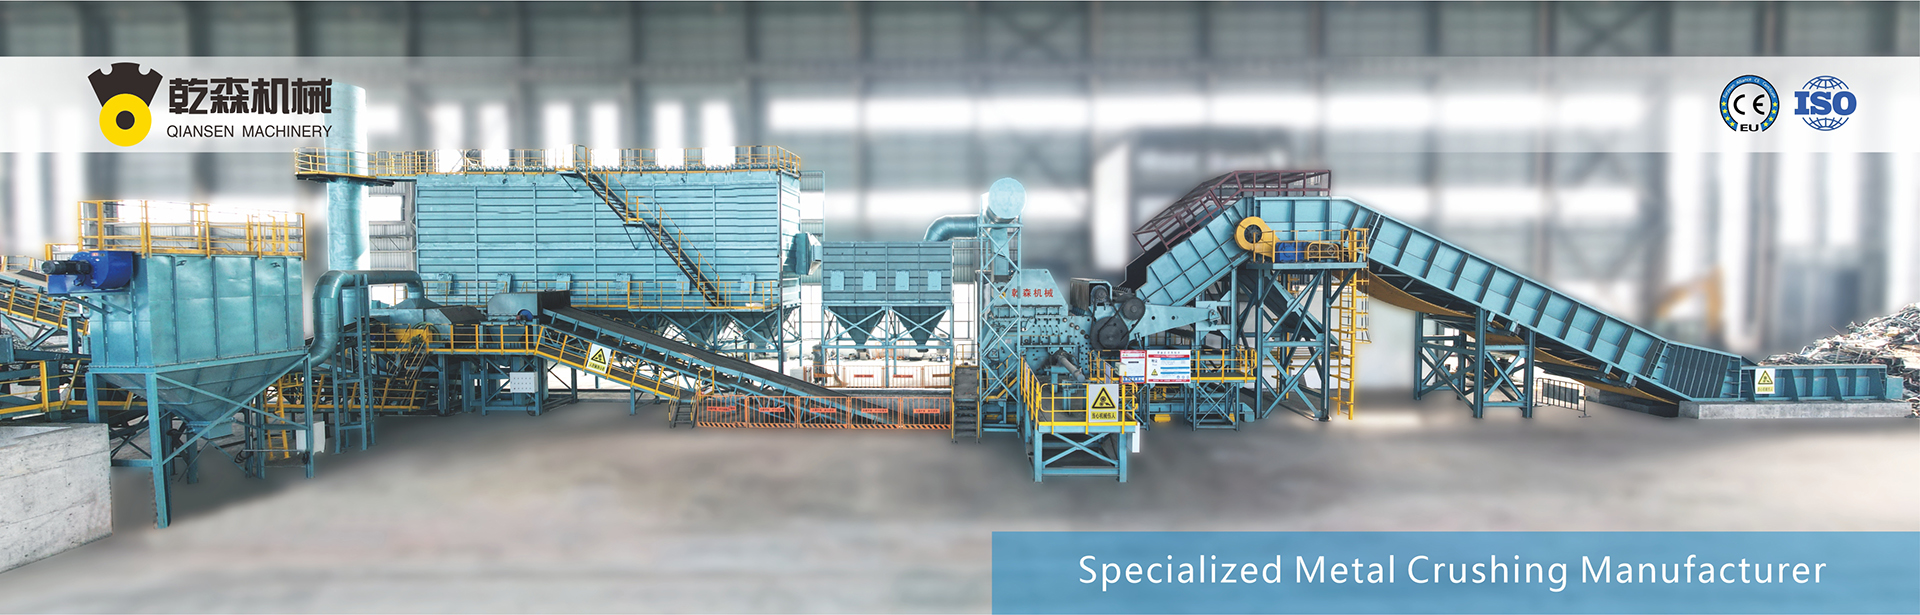
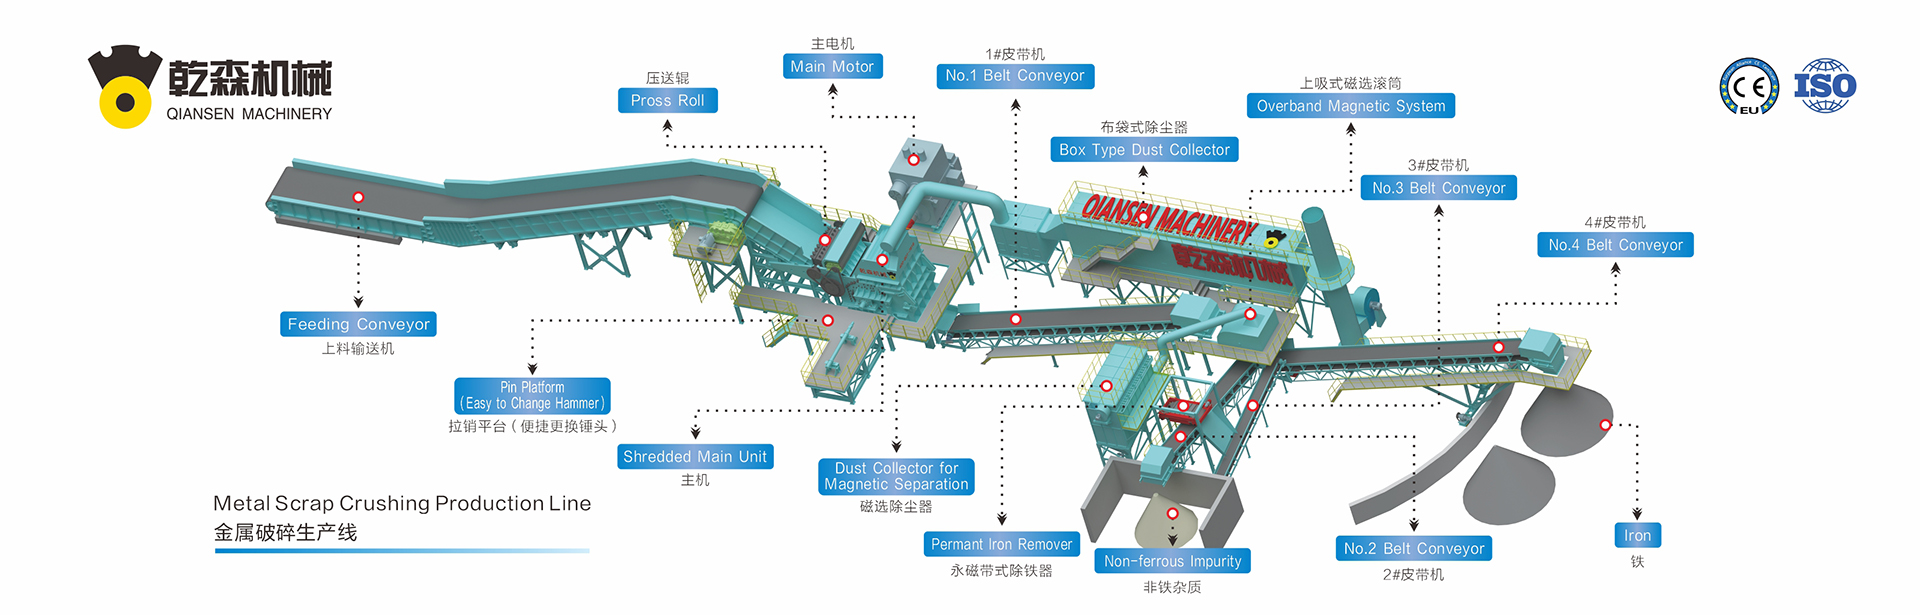
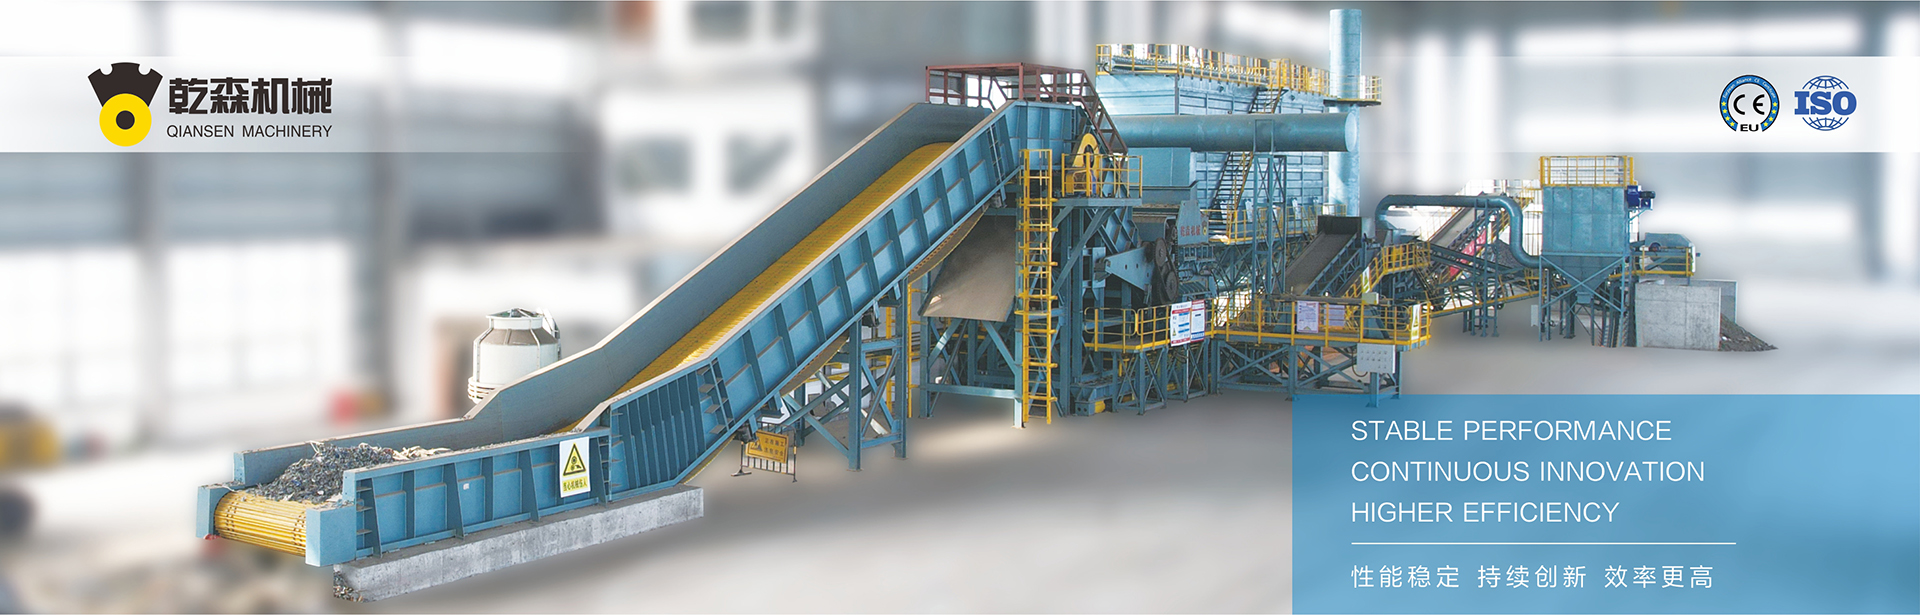
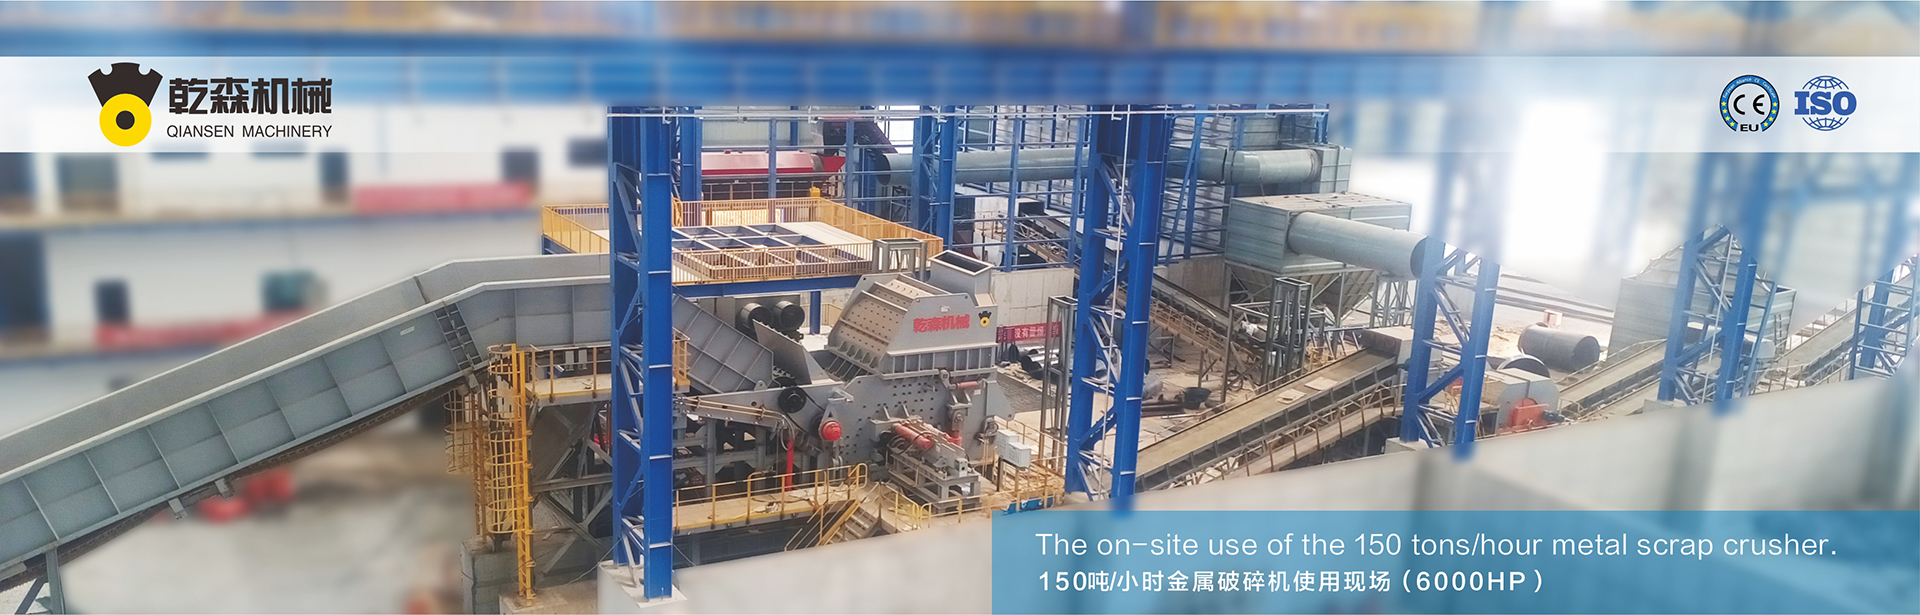
Ein Zerkleinerer arbeitet selten als isolierte Maschine; er dient als Kernknoten in einer kontinuierlichen Verarbeitungsreihe. Nahtlose Integration mit upstream Zuführmechanismen und downstream Klassifizierungsgeräten gewährleistet einen stetigen Durchsatz und minimiert manuelle Eingriffe in Schrottplätzen.
Automatisierte Zuführsysteme
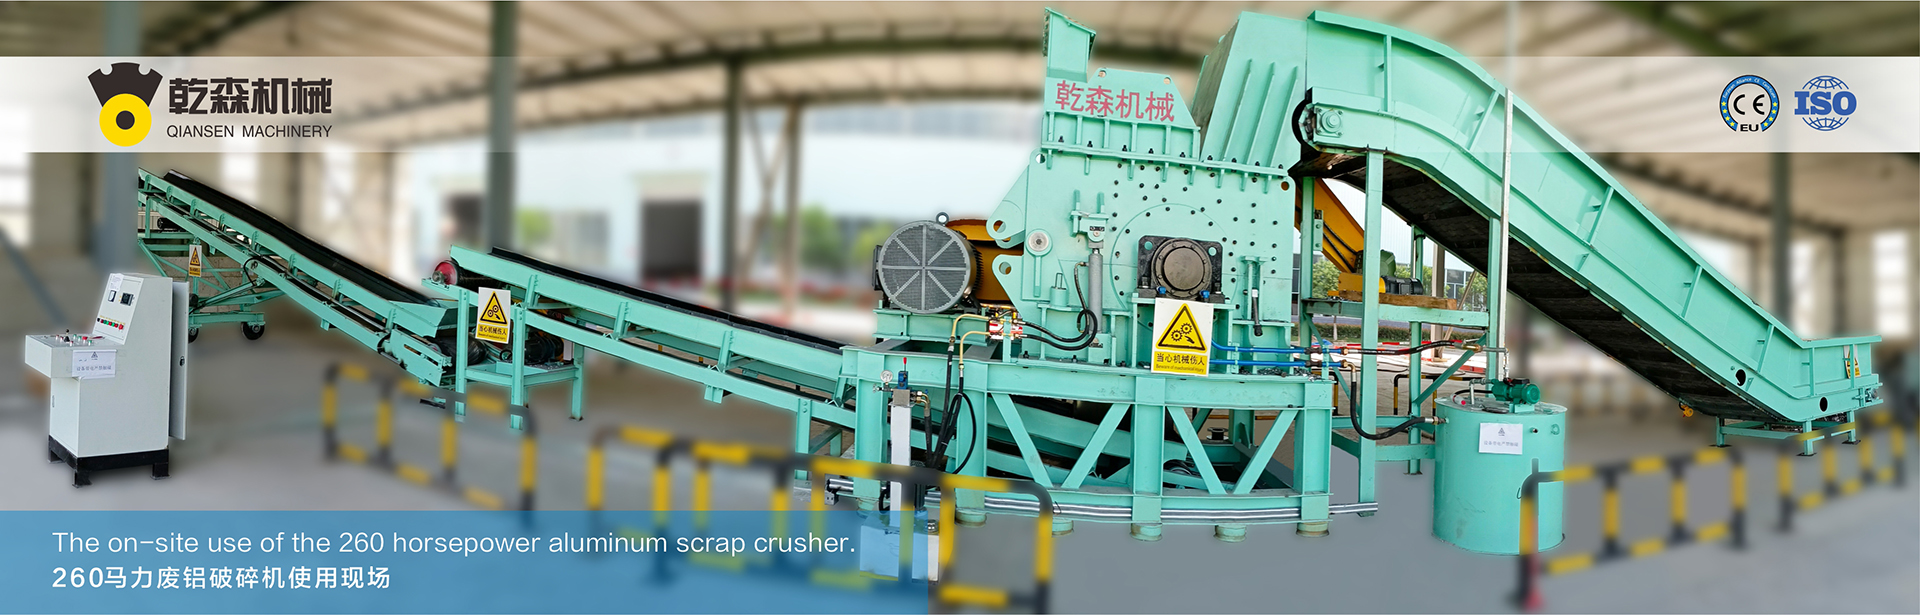
Die direkte manuelle Beladung schwerer Stahlfässer birgt Sicherheitsrisiken und führt zu unregelmäßiger Kammerzuführung. Hydraulische Behälterkipper, die maßgeschneidert sind, um 200-Liter-Fässer direkt in den Zuführtrichter zu heben, halten eine konsistente volumetrische Beladung aufrecht. In hochkapazitätsanlagen transportieren geneigte, schwerlastfähige Stahlbandförderer Fässer kontinuierlich in einen geschlossenen Trichter, der mit hydraulischen Haltevorrichtungen ausgestattet ist, die schwebende Fässer direkt in den Schneidweg zwingen.
Downstream-Trennung und -Dimensionierung
Nach dem Zerkleinern wird der eisenhaltige Schrott auf einen schwerlastfähigen vibrierenden Zuführer oder Förderband entladen. Magnetische Überbandseparatoren extrahieren die zerkleinerten Stahlstreifen aus internen Ablagerungen oder synthetischen Futtern. Einrichtungen, die kleinere, einheitliche Chips für die direkte Ladung in den Lichtbogenofen (EAF) benötigen, leiten oft den Ausgang des Primärzersetzers durch einen Sekundärzerkleinerer oder schwerlastfähigen Granulator, wodurch das Material auf eine dichte, fließfähige Fraktion von 20 mm bis 50 mm reduziert wird.
QianSen entwirft vollständig integrierte Linien, bei denen der Stahltrommelzerkleinerer mit spezialisierten Luftklassifizierungs- und Flüssigkeitssammelsystemen kombiniert wird, um Trommeln zu verarbeiten, die zuvor Öle, Fette oder nicht brennbare industrielle Beschichtungen enthielten.
Umwelt- und Sicherheitsengineering in der Trommelverarbeitung
Die Wiederverwendung oder das Recycling von Trommeln aus der chemischen, petrochemischen und verarbeitenden Industrie umfasst das Management von Restchemikalien, flüchtigen organischen Verbindungen und Brandgefahren. Moderne Recyclingsysteme integrieren mehrere Schichten aktiver und passiver Ingenieurkontrollen, um Geräte und die umliegende Infrastruktur zu schützen.
Explosion Suppression und Entlüftung: Beim Umgang mit geschlossenen Trommeln mit unbekanntem Inhalt können Zerkleinererkammern mit Stickstoffinertierungssystemen ausgestattet werden, um den Sauerstoffgehalt unter die untere Explosionsgrenze (LEL) zu senken. Die oberen Trichter verfügen häufig über schwere Gummischutzvorhänge und zertifizierte Explosionsdruckentlastungsplatten, die von den Gehwegen der Bediener abgewandt sind.
Flüssigkeitsauffangbecken: Der Grundrahmen unter der Zerkleinererkammer umfasst eine integrierte, geneigte Auffangwanne aus korrosionsbeständigem Stahl. Alle verbleibenden Schmierstoffe oder Flüssigkeitsreste, die während des Durchstechens und Scherens abfließen, fließen direkt in spezielle Ablassöffnungen zur Entsorgung von gefährlichen Abfällen.
Wellen- und Dichtungsisolierung: Abrasiver Staub, metallische Feinpartikel und korrosive chemische Rückstände können in Antriebskomponenten eindringen. Schwerlast-Trommelzerkleinerungsmaschinen platzieren die Hauptkugellager vollständig außerhalb der Schneidkammer, getrennt durch mehrlagige Labyrinthdichtungen und mechanische Packungsdichtungen. Diese externe Anordnung verhindert, dass Flüssigkeitskontamination in die Lagergehäuse eindringt.
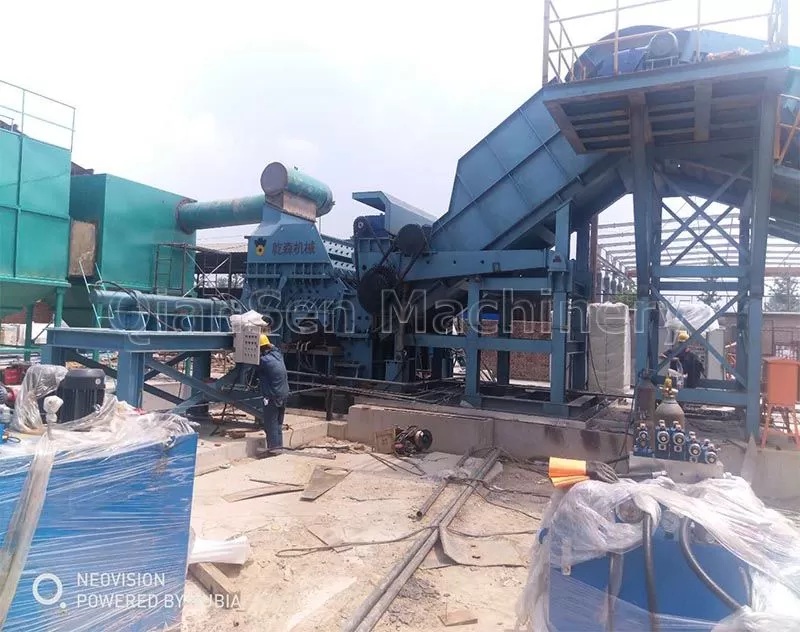
Bewertungsmetriken für den Erwerb industrieller Ausrüstung
Die Spezifikation von Zerkleinerungsgeräten erfordert ein Gleichgewicht zwischen mechanischen Fähigkeiten und den Gesamtkosten über den Lebenszyklus. Die Betriebseffizienz wird durch die strukturelle Integrität, den elektrischen Bedarf pro Tonne verarbeitetem Schrott und die Wartungsfreundlichkeit der Schneidwerkzeuge bestimmt.
Recyclingbetreiber müssen die Abmessungen der Schneidkammer mit dem maximalen Außendurchmesser ihres Trommelbestands abgleichen. Für Standard-55-Gallonen-Trommeln ist eine Kammeröffnung von mindestens 1000 mm mal 800 mm erforderlich, um ein Brücken an der Trichteröffnung zu verhindern. Darüber hinaus müssen der Nennwellen-Durchmesser, die Größe des Sechskantantriebs und die Lagerlastbewertungen im Hinblick auf die maximal erwartete Zugfestigkeit von hochfesten industriellen Behältern bewertet werden.
Die Fertigungsexpertise von QianSen bietet industriellen Verarbeitern schwerlastfähige strukturelle Konfigurationen, die für die kontinuierliche, mehrschichtige Verarbeitung von Schrott ausgelegt sind. Hochdrehmoment-Antriebspakete, gehärtete Struktur-Schneider und zugängliche Wartungsplatten minimieren die Betriebskosten pro Tonne verarbeitetem Schrott.
Häufig gestellte Fragen
Wie verarbeitet eine Dual-Wellen-Maschine geschlossene Stahltrommeln?
Geschlossene Trommeln enthalten eingeschlossene Luft, die sich gegen Kompression wehren kann. Die hochprofilierte Hakengeometrie der Hauptschneidscheiben durchdringt die äußere Haut der Trommel sofort bei Kontakt. Diese erste Durchdringung entlastet den inneren Luftdruck, sodass die langsam drehenden, hochdrehmoment Wellen das zusammengefallene Fass in die gegenläufigen Klingen ziehen können, um eine vollständige Scherung zu ermöglichen.
Was ist die typische Lebensdauer von Schreddermessern bei der Verarbeitung von Industriebehältern?
Die Lebensdauer der Klingen variiert je nach Wandstärke des Behälters, Vorhandensein von Verunreinigungen und täglichen Betriebsstunden. Hochwertige Legierungsklingen wie D2 oder wärmebehandeltes Cr12MoV, die auf sauberen Kohlenstoffstahlbehältern betrieben werden, erreichen typischerweise 1.200 bis 2.000 Stunden, bevor eine Kantenbearbeitung oder Rotation erforderlich ist. Die Verarbeitung von Behältern, die abrasive Rückstände oder verstärkte Strukturbandagen enthalten, verkürzt diese Intervalle und erfordert eine strenge geplante Wartung.
Kann ein industrieller Stahlschredder Behälter mit Rückständen verarbeiten?
Ja, vorausgesetzt, die Maschine ist mit externen Lagergehäusen, flüssigkeitsdichten Labyrinthdichtungen und einer unteren Tropfsammelwanne ausgestattet. Wenn die Rückstände brennbare Dämpfe enthalten, muss das gesamte System mit Funken-Detektionssensoren, Inertgas-Spülsystemen und explosionsgeschützten Motoren, die nach den entsprechenden Industriesicherheitsvorschriften zertifiziert sind, angepasst werden.
Welche Motorleistung ist erforderlich, um einen Durchsatz von 60 bis 120 Behältern pro Stunde zu erreichen?
Die Verarbeitung von 60 bis 120 Standard-200-Liter-Behältern pro Stunde erfordert in der Regel ein Zweiwellen-System, das von zwei Elektromotoren mit insgesamt 37 kW bis 75 kW (50 PS bis 100 PS) angetrieben wird, oder eine entsprechende hydraulische Energieeinheit. Größere Durchsatzkapazitäten oder Anforderungen an die dichte, kleine Fraktionierung erfordern höhere Leistungspakete von bis zu 110 kW oder mehr.
Wie beeinflusst die Größe des Schrottoutputs die Transportkosten und den Schmelzwert?
Intakte Behälter nehmen übermäßiges Volumen bei minimalem Gewicht ein, was den Ferntransport wirtschaftlich untragbar macht. Das Schreddern reduziert das Volumen der Behälter um bis zu 80 Prozent, sodass Transportfahrzeuge die maximalen Nutzlastgrenzen erreichen können. Für Schmelzwerke bietet geschredderter und magnetisch sortierter Stahlschrott eine höhere Schüttdichte, geringere Schmelzverluste und eine effizientere Öfenladung im Vergleich zu gepressten oder ganzen Behältern.
Wie schützen automatisierte Rückwärtsfunktionen das Getriebe und die Wellenanordnung?
Wenn unzerkleinerbares Fremdmetall oder schwerer Strukturstahl in die Kammer gelangt, steigt der elektrische Strom zum Motor. Die SPS erkennt diesen Anstieg innerhalb von Millisekunden und kehrt die Drehbewegung der Welle für einen kurzen Zyklus um. Diese Aktion beseitigt die Blockade von den Schneidezähnen, repositioniert das Objekt und aktiviert die Vorwärtsbewegung erneut, wodurch mechanische Stöße verhindert werden, die die Zähne des Planetengetriebes oder die Hauptwellen beschädigen könnten.
Systemdimensionierung und Projektberatung
Die Konfiguration eines profitablen Systems zur Verarbeitung von Metallschrott erfordert eine genaue Abstimmung zwischen Ihren täglichen Volumenzielen, Behälterspezifikationen und der Verfügbarkeit von Energie in der Einrichtung. Unser Ingenieurteam analysiert Ihre betrieblichen Durchsatzanforderungen, die Verunreinigungsgrade der Behälter und die Zielabmessungen des Schrotts, um robuste, leistungsstarke Maschinen bereitzustellen. Kontaktieren Sie noch heute unsere Anwendungstechniker, um Ihre technischen Parameter zu besprechen, detaillierte Ausrisszeichnungen anzufordern und ein formelles Projektangebot zu erhalten, das auf Ihre Recyclinginfrastruktur zugeschnitten ist.