Industrieller Schredder für Aluminiumdosen: Konstruktion, Größenbestimmung und Schmelzertrag
Veröffentlicht am Aug. 21, 2026
Gebrauchte Getränkedosen (UBC) stellen eine der größten Schrottfraktionen in der sekundären Aluminiumindustrie dar. Sie bestehen hauptsächlich aus AA3004 im gezogenen und gewalzten Körper und AA5182 im Endtab, und diese dünnwandigen Legierungen besitzen einen hohen wirtschaftlichen Wert, wenn sie wieder zu Walzblech verarbeitet werden. Die Umwandlung von lose gesammelten oder hochdicht gepressten Dosen in einen sauberen, einheitlichen Schrottstrom erfordert eine spezielle mechanische Verarbeitung. Die Auswahl eines industriellen Schredders für Aluminiumdosen bestimmt die Rückgewinnungsrate, die Schüttdichte und die thermische Effizienz der nachfolgenden Schmelzoperationen.
Sekundärschmelzer und großflächige Recycler verlangen eine präzise volumetrische Reduktion. Die Verarbeitung von Post-Consumer-Dosen bringt komplexe betriebliche Variablen mit sich, einschließlich Flüssigkeitskontamination, störenden eisenhaltigen Metallen, hohen Lack-zu-Metall-Verhältnissen und abrasivem Schmutz. Eine konzipierte Produktionslinie balanciert Drehmoment, Lebensdauer der Klingen und nachgelagerte Befreiung, um den Durchsatz zu maximieren und gleichzeitig den Schmelzverlust im Ofen zu minimieren.
Metallurgische Überlegungen und Schreddergeometrie bei der UBC-Verarbeitung
Aluminiumdosen haben ein hohes Verhältnis von Oberfläche zu Masse. Wenn sie in einen Schmelzofen eingeführt werden, oxidieren die exponierten Aluminiumoberflächen schnell und bilden Aluminiumoxid (Schlacke). Übermäßige Schlackenerzeugung verringert den Metallausbeute und erhöht die Betriebskosten für Salzflüsse. Die Geometrie des geschredderten Schrotts beeinflusst direkt, wie sich der Schrott im Schmelzwirbel des Ofens oder im Drehofen verhält.
Ein richtig konfigurierter Schredder für Aluminiumdosen produziert ein dichtes, deutliches Fragment anstelle von komprimierten Falten oder Mikro-Partikeln. Wenn die Fragmentgröße zu fein ist, tragen Hochgeschwindigkeits-Ofenabzugssysteme den Schrott in das Filterhaus, was zu reinem Metallverlust führt. Umgekehrt, wenn die Fragmente zu groß oder zu fest gepresst sind, erzeugen eingeschlossene Luft und Feuchtigkeit thermische Ineffizienzen und potenzielle Druckgefahren in untergetauchten Schmelzöfen.
Ziel-Fragmentgröße: Die meisten sekundären Gießereien geben eine geschredderte Fragmentgröße zwischen 25 mm und 75 mm (1 bis 3 Zoll) an. Dieses Profil garantiert ein schnelles Eintauchen in die geschmolzenen Metallwirbel, während automatisierte Dekontaminierungssysteme Lack und Druckfarbe entfernen können.
Schüttdichte: Eine effektive Größenreduktion erhöht die Schüttdichte von 30–50 kg/m³ (lose ungepresste Dosen) auf etwa 350–550 kg/m³, sodass Standardladebrunnen die maximale Masse pro Zyklus aufnehmen können.
Befreiung von Beschichtungen: Scher- und Reißen-Aktionen brechen die Oberflächenspannung von äußeren Beschichtungen, sodass die heiße Luftzirkulation in thermischen Dekontaminierungsöfen beide Seiten der Blechlegierung erreichen kann.
Kern-Schreddertechnologien: Dual-Shaft-Schneider vs. Hammermühlen
Schrottplätze und Verarbeitungszentren wählen Maschinenkonfigurationen basierend auf den Zuständen des eingehenden Materials (lose Sammlungen, lose Briketts oder hochdichte Exportballen) und den endgültigen Gießereispezifikationen. Zwei primäre Maschinenarchitekturen dominieren den Markt.
Niedrigdrehzahl, Hochdrehmoment Dualwellen-Rotationsschneider
Dualwellen-Schneidemaschinen nutzen zwei gegensinnig rotierende Wellen, die mit übereinanderliegenden, hakenförmigen Schneidklingen ausgestattet sind. Angetrieben von Planetengetrieben, die mit hochvolumigen hydraulischen Antrieben oder hoch effizienten Elektromotoren mit variablen Frequenzantrieben (VFD) gekoppelt sind, schneiden diese Einheiten durch UBC-Ballen mit hohen Schneidkräften bei niedrigen Drehzahlen (typischerweise 15 bis 35 U/min).
Da diese Systeme mit niedrigen Geschwindigkeiten arbeiten, bleibt die Staubentwicklung und die Bildung von Metallfeinstaub außergewöhnlich gering. Der Niedrigdrehzahlmechanismus reduziert mechanische Belastungen, minimiert Lärmemissionen und vermeidet die Zündung von verbleibenden VOCs oder entzündlichen Flüssigkeiten, die häufig in ungewaschenen Post-Consumer-Dosen zu finden sind. Dualwellen-Schredder zeichnen sich als primäre Zerkleinerungseinheiten aus, die in der Lage sind, hochdichte Ballen (gewichtig bis zu 800 kg) zu verarbeiten und sie in große, handhabbare Streifen für die sekundäre Verfeinerung zu reduzieren.
Hochgeschwindigkeits-Schlaghammermühlen und vertikale Brecher
Hammermühlen verwenden Hochgeschwindigkeitsrotoren (von 600 bis 1200 U/min), die mit frei schwingenden oder festen Manganstahlhämmern ausgestattet sind. Wenn Dosen in die Kammer eintreten, zertrümmert und faltet die kinetische Energie der rotierenden Hämmer das dünne Aluminium gegen schwere Brechplatten und Entladegitter.
Die schlagbasierte Verarbeitung entfernt Farbe, delaminiert Schmutz und komprimiert zerkleinerte Stücke zu runden "Popcorn"- oder "Nugget"-Profilen. Diese Geometrie sorgt für eine hohe Schüttdichte und einen reibungslosen Materialtransport. Hochgeschwindigkeits-Schlagmühlen benötigen robuste Systeme zur Ausstoßung von Fremdmetall, um die Zerstörung der Kammer zu verhindern, wenn unzerkleinerbare Stahlobjekte in den Strom gelangen.
Metallurgie des Rotationsschneiders, Klingen-Geometrie und Verschleißfestigkeit
Schrottaluminium enthält abrasive Verunreinigungen wie Silica, Straßenschmutz, Glas und Spuren von Stahlbefestigungen. Schneidwerkzeuge erfahren während des Betriebs kontinuierlichen abrasiven und adhäsiven Verschleiß. Maschinenhersteller wie QianSen wählen Werkzeugstahlgüten basierend auf Schlagzähigkeit und Kantenhaltbarkeit unter abrasiven Bedingungen.
Legierte Werkzeugstähle: Für Dualwellen-Schneider werden Klingen präzisionsbearbeitet aus geschmiedetem AISI D2, 1.2379 oder spezialisierten modifizierten Chrom-Molybdän-Werkzeugstählen, die durch Vakuumwärmebehandlung auf 56–60 HRC gehärtet sind. Diese Härte erhält scharfe Schneidkanten gegen dünnwandiges Aluminiumblech.
Schlagstähle: Hammermühlen verwenden hochmanganhaltigen Stahl (Hadfield-Stahl mit 12–18% Mn) oder geschmiedete Ni-Cr-Mo-Legierungsstähle. Manganstähle härten bei Schlagbeanspruchung, bilden eine harte äußere Verschleißschicht, während sie einen duktilen Kern beibehalten, um Stöße von Fremdverunreinigungen zu absorbieren.
Klingen-Hakenprofile: Hakenprofile reichen von Einzelhaken-Designs für dichte Ballen bis hin zu Mehrhaken-Konfigurationen für lose Dosen. Der Haken zieht das Material in den Schneidspalt, während die Breite des Schneiders die primäre Dimension des Ausgangsschrotts bestimmt.
Verschleißschutzplatten: Zerkleinerungskammern verfügen über verschraubte, austauschbare Verschleißplatten, die aus Hardox 450/500 oder äquivalenten verschleißfesten Stählen gefertigt sind, um das Hauptstrukturgehäuse vor Wandabtrag zu schützen.
Integration eines industriellen Schredders für Aluminiumdosen in automatisierte Linien
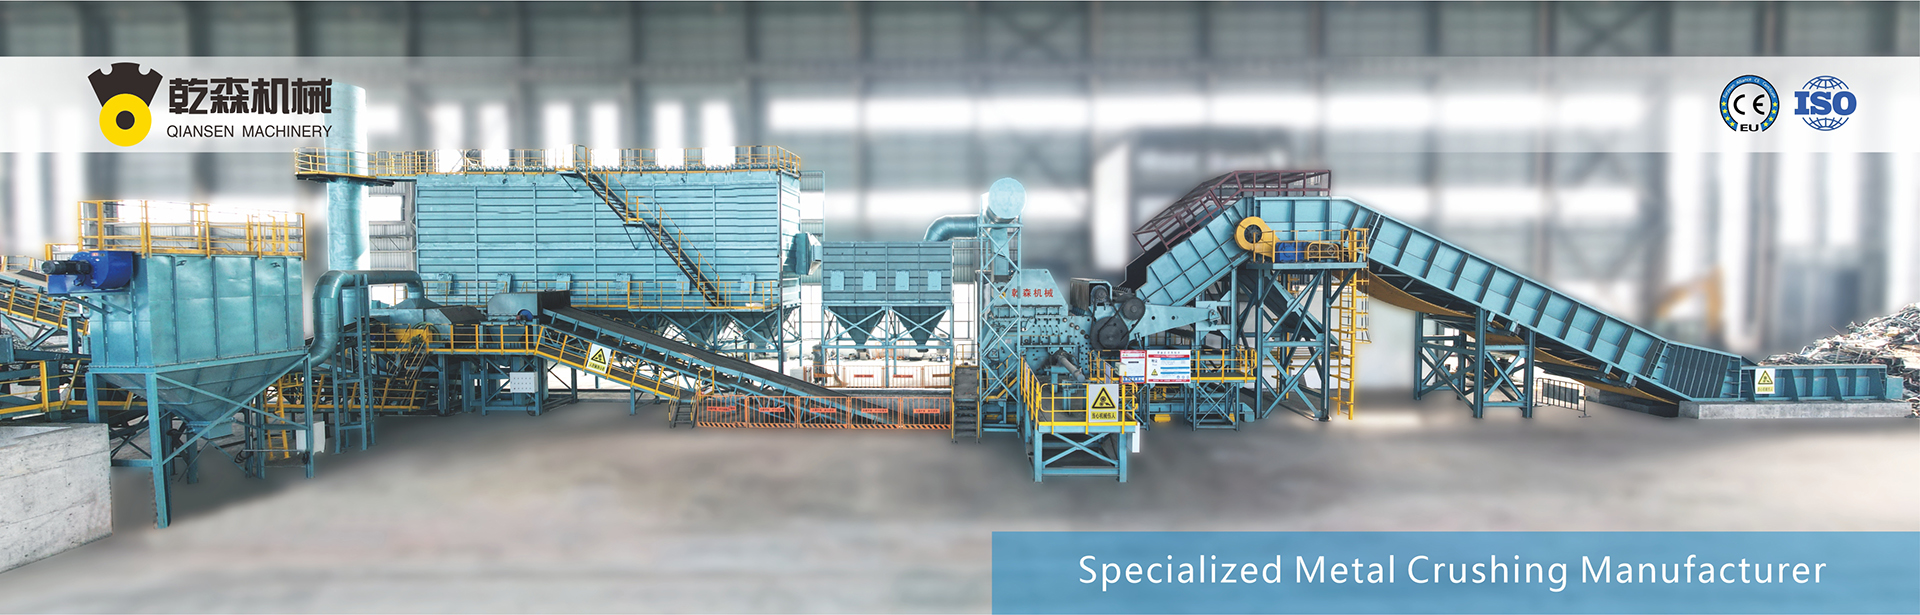
Ein industrieller Schredder funktioniert selten als isolierte Einheit. Hochdurchsatzverarbeitungsanlagen integrieren den Zerkleinerungsmechanismus in ein automatisiertes System, um den maximalen sekundären Materialwert zu extrahieren.
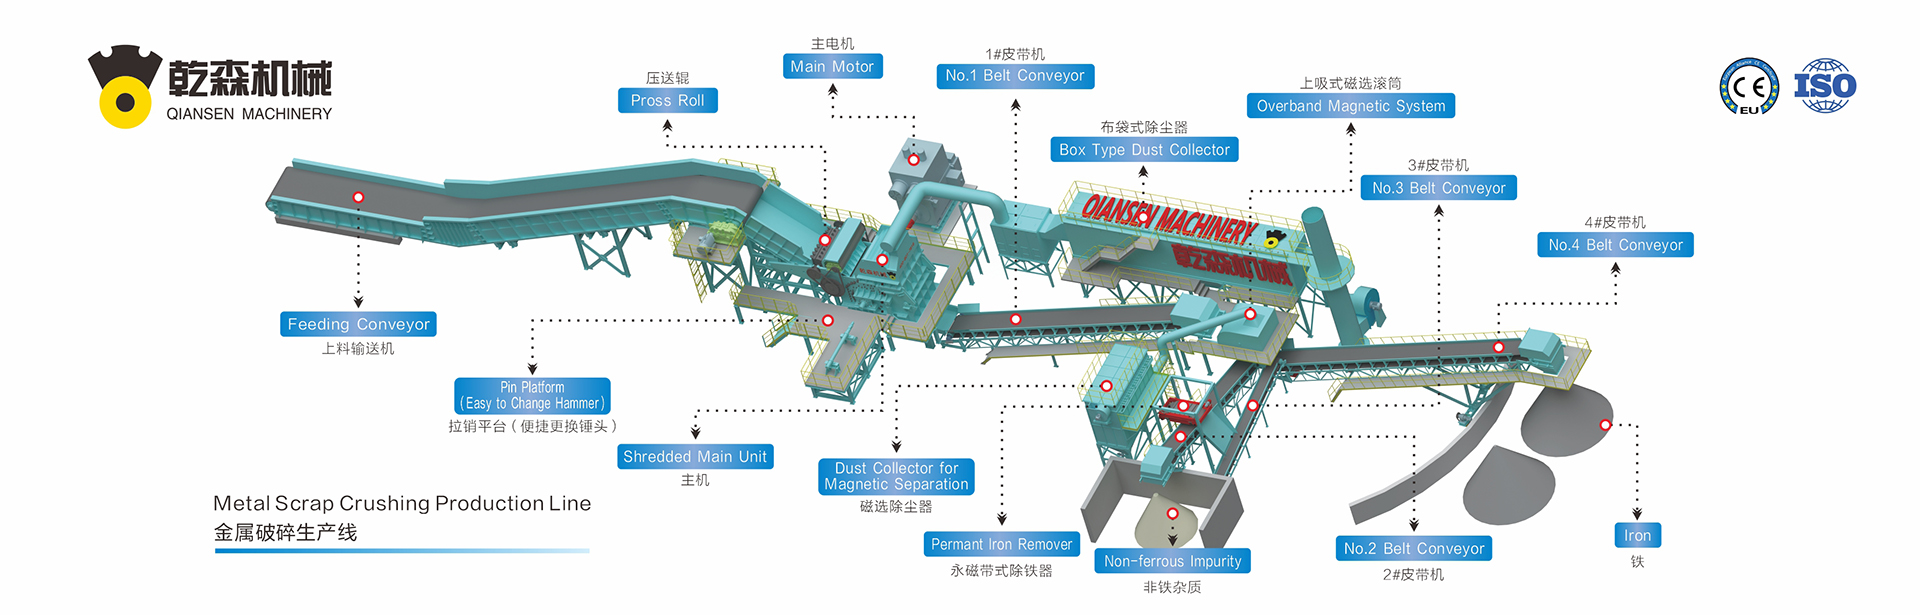
Eingehende Ballen oder lose Trichter speisen die primäre Zufuhr über robuste Stahlbandförderer oder vibrierende Förderer. Die kontinuierliche Materialzufuhr verhindert eine Überlastung des Antriebs und Rotorstillstand. Die Integrationsschritte folgen einem strengen mechanischen Fortschritt:
Primäre volumetrische Reduktion: Der primäre Zerkleinerer für Aluminiumdosen zerbricht Ballen und produziert gleichmäßig dimensionierte Schnitzel.
Magnetische Trennung: Überband-Kreuzbandmagneten oder Hochleistungsmagnetkopfrollen extrahieren eisenhaltige Verunreinigungen, wie Stahl dosen, Umreifungsdraht und Fremdmaterial, und schützen nachgeschaltete Siebe.
Siebung von Feinstoffen und Staub: Dreh-Trommelsiebe oder vibrierende Decksiebe entfernen unterdimensionierte Glasscherben, Sand und Aluminium Mikrofeinstoffe vor der thermischen Verarbeitung.
Thermisches Entlackieren: Zerkleinerte, saubere Fragmente durchlaufen einen Drehrohrofen, der zwischen 500°C und 550°C arbeitet, um Farbe und Tinte zu pyrolysieren, ohne das darunterliegende Aluminium zu schmelzen.
Nicht-eisenhaltige Trennung: Wirbelstromseparatoren (ECS) isolieren verbleibende Kunststoffetiketten oder nichtmetallische Abfälle und stellen sicher, dass der resultierende Strom Reinheitsgrade von über 99 % reinem UBC-Schrott erreicht.
Ingenieurparameter: Kapazität, Leistung und Antriebsauswahl
Die Dimensionierung eines Zerkleinerers für Aluminiumdosen erfordert die Berechnung von volumetrischen Verschiebungen und Umrechnungen der Schüttdichte, anstatt nur das Gewicht zu messen. Lose Dosen nehmen erhebliches Volumen im Kammerraum ein, was große Schneidkammern erfordert, während dichte Ballen erhebliches Drehmoment benötigen, um den Verdichtungswiderstand zu überwinden.
| Systemmaßstab | Verarbeitungsdurchsatz | Empfohlene Antriebsleistung | Bevorzugte Maschinenkonfiguration |
|---|---|---|---|
| Standardhof | 500 – 1.500 kg/h | 37 kW – 75 kW (Elektrisch) | Doppelschnecken-Schneider (VFD-gesteuert) |
| Regionale Recyclingdeponie | 2.000 – 5.000 kg/h | 90 kW – 160 kW (Elektrisch/Hydraulisch) | Doppelschnecken Primär + Magnetlinie |
| Industrie-Gießerei-Versorgung | 5.000 – 15.000 kg/h | 200 kW – 400+ kW (Hydraulisches System) | Schwerer Doppelschnecken-Schneider + Hammermühle |
Die von QianSen hergestellten Maschinen integrieren programmierbare Logiksteuerungen (PLC), die den Motorstrom, das Drehmoment der Welle und die Lagertemperaturen in Echtzeit überwachen. Beim Verarbeiten dichter Ballenkörper führen hydraulische oder variable elektrische Antriebe eine automatische Rückwärtssequenz aus, um den Schneidbereich zu räumen, bevor sie mit dem Vorwärtszerkleinern fortfahren, um einen Antriebsversagen zu verhindern.
Betriebswartung und Messerabstandmanagement
Die Aufrechterhaltung sauberer Schnittkanten bei dünnen Aluminiumblechen erfordert präzise Messerabstände. Dünne Aluminiumbleche (mit einer Dicke von durchschnittlich 0,25 mm bis 0,30 mm) neigen dazu, sich zu falten, zu klemmen und sich um Wellen zu wickeln, wenn die Abstände zwischen den Schneidern über zulässige Toleranzen hinaus vergrößert werden.
Wenn die Klingenflächen abnutzen, steigt die mechanische Reibung dramatisch. Anstatt sauber zu schneiden, reißt und verschmiert die Maschine das Metall, was den Stromverbrauch des Motors erhöht und die Betriebstemperaturen der Kammer ansteigen lässt. Wartungspläne erfordern regelmäßige Drehmomentprüfungen an den Spannkragen der Welle, das Nachschärfen der Schneidkanten und das Unterlegen von festen Gegenmessern. Die Implementierung systematischer Wartungspläne garantiert einen kontinuierlichen Betrieb, eine verlängerte Lebensdauer der Klingen und eine konsistente Korngröße des Outputs.
Beschaffungscheckliste für UBC-Verarbeitungslinien
Beschaffungsteams und Anlageningenieure, die schwere Maschinen bewerten, müssen wichtige mechanische und betriebliche Eigenschaften vor der Bestellung bewerten:
Antriebsredundanz und Überlastschutz: Überprüfen Sie die Lastbewertungen der planetarischen Antriebe, der Fluidkupplungen oder der integrierten Drucktransducer, die schnell auf nicht zerdrückbare Hindernisse reagieren.
Wellenkonstruktion: Hochfeste geschmiedete 42CrMo oder 4340 Legierungsstahl-Sechskantschäfte widerstehen der Durchbiegung und der torsionalen Ermüdung unter kontinuierlichen, asymmetrischen Stoßlasten.
Modular Messerersatz: Individuelle Klingen-Zugangskonstruktionen minimieren die Wartungsstillstandszeiten während der Umrüstung im Vergleich zu monolithischen Rotor konstruktionen.
Lagerräume-Isolierung: Außen montierte Kugel rollenlager verhindern das Eindringen von Aluminiumpulver, Wasser und sauren Rückständen aus verbleibenden Dosengetränken.
Die Investition in von QianSen entwickelter Ausrüstung stellt sicher, dass die Verarbeitungslinien mit maximaler Leistung und minimalen Lebenszykluskosten betrieben werden.
Häufig gestellte Fragen (FAQ)
Was ist die ideale Ausgangsgröße für UBC-Schrott vor dem Ofenladen?
Die Standardzielgröße für zerkleinerten UBC-Schrott liegt zwischen 25 mm und 75 mm. Diese Größe ermöglicht ein schnelles Eintauchen in Sekundärschmelzöfen und gewährleistet gleichzeitig einen ausreichenden Luftstrom während der thermischen Entlackung, um Farben und Tinten zu entfernen, ohne übermäßige Oxidation zu verursachen.
Wie geht ein Dual-Wellen-Schneider mit Verunreinigungen wie Trampstahl um?
Moderne Dual-Wellenzerkleinerer nutzen eine von PLC gesteuerte Lastüberwachung. Wenn die Schneidwerkzeuge auf unzerkleinerbaren Trampstahl stoßen, lösen Stromspitzen eine sofortige Rückwärtsdrehung aus, um das Objekt zu lösen, gefolgt von einer automatisierten Warnung zur Freigabe für den Bediener, um katastrophale Wellen- oder Zahnbruch zu verhindern.
Warum ist die Lagerisolierung in einem Zerkleinerer für Aluminiumdosen notwendig?
Verwendete Getränkedosen enthalten Restflüssigkeiten, einschließlich Zucker, kohlensäurehaltige Säuren und Waschwasser, gemischt mit feinem Aluminiumpulver. Außen montierte Lagergehäuse mit Mehrbarrieren-Labyrinthdichtungen isolieren Lageröle von diesen korrosiven Flüssigkeiten und abrasiven Partikeln, um vorzeitigen Lagerausfall zu verhindern.
Welcher Antriebstyp ist besser für die Verarbeitung von hochdichten Ballen: Hydraulisch oder Elektrisch?
Hydraulische Antriebe bieten ein hohes Startdrehmoment bei niedrigen Geschwindigkeiten und zeichnen sich durch sanfte, schockfreie Richtungswechsel aus, was sie für dichte, unvorhersehbare Ballenfütterungen geeignet macht. Moderne elektrische Antriebe, die mit schweren Planetengetrieben und VFDs kombiniert sind, bieten hohe Energieeffizienz und unkomplizierte Wartung für kontinuierliche mittel- bis schwerlastige Anwendungen.
Wie beeinflusst die Klingen-Geometrie die Produktion von Aluminiumfeilen?
Scharfe, präzise angeordnete Rotationsschneiderklingen erzeugen saubere Schnitte mit minimalen Feilen. Hochgeschwindigkeits-Schlageinheiten erzeugen mehr Feilen aufgrund der Fragmentierung, was nachgelagerte Luftklassifizierer oder Siebe erfordert, um wertvolle kleine Partikel zu erfassen und übermäßige Schlackebildung während des Schmelzens zu verhindern.
Direkte Ingenieurbesprechung und Gerätegröße
Die Einrichtung eines effizienten Aluminiumrecyclingbetriebs beginnt mit der Auswahl der richtigen Maschinen, die für Ihre spezifischen Zuführbedingungen und Zielproduktionskapazität gebaut sind. Ingenieurteams überprüfen die Schrottmerkmale, stündlichen Durchsatzziele und nachgelagerte Sortieranforderungen, um vollständig integrierte Zerkleinerungssysteme bereitzustellen.
Reichen Sie Ihre Materialanforderungen, Zieldurchsatz (Tonnen pro Stunde) und Anforderungen an die Anlagengestaltung bei unseren Anwendungstechnikern ein. Kontaktieren Sie unsere Verkaufsabteilung, um technische Layoutzeichnungen, Empfehlungen zur Motorleistung und ein detailliertes kommerzielles Angebot für Ihre Verarbeitungsanlage zu erhalten.