Vorzerkleinerer Schrottverarbeitung: Rohmaterialcharakterisierung und Geräteauswahl
Veröffentlicht am Aug. 17, 2026
Schrottrecyclinganlagen stehen vor einer grundlegenden Herausforderung zu Beginn ihrer Zerkleinerungslinie: der Vorbereitung des eingehenden Materials für die primäre Zerkleinerung. Diese Anfangsphase, die allgemein als Vorzerkleinerer-Schrottbearbeitung bezeichnet wird, bestimmt die Durchsatzkapazität, die Lebensdauer der Verschleißteile und die Qualität der nachgelagerten Trennung. Für Betriebe, die gemischte eisenhaltige und nichteisenhaltige Ströme verarbeiten, trennt die Konfiguration der Vorzerkleinerungsphase oft profitable Betriebe von solchen, die mit Ausfallzeiten und inkonsistenten Ergebnissen kämpfen.
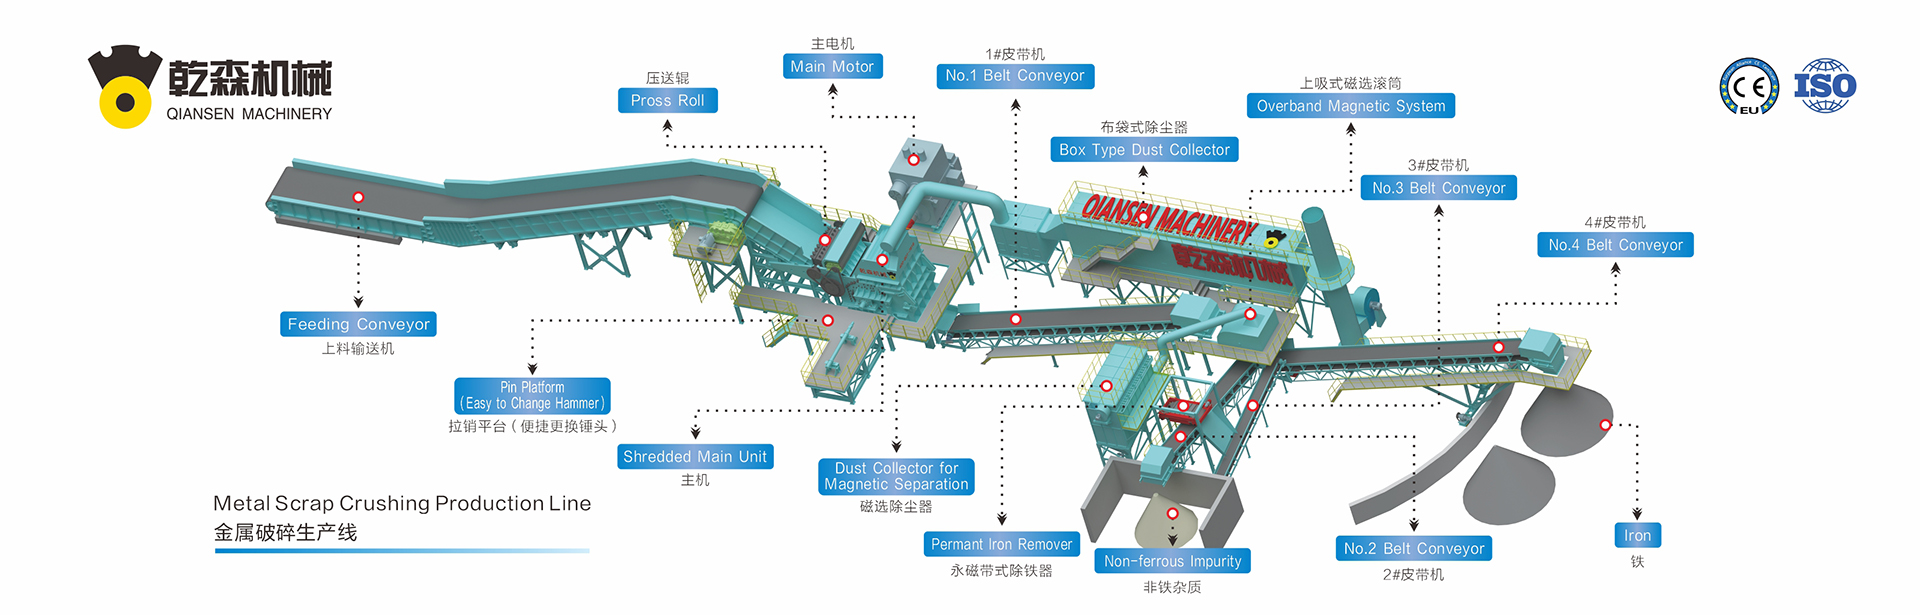
Der Begriff Vorzerkleinerer-Schrott umfasst den gesamten Arbeitsablauf vor dem Hauptzerkleinerer – von der Gestaltung des Zuführbandes und der Materialsortierung bis hin zu den eigentlichen Vorzerkleinerungsmaschinen, die übergroße Teile reduzieren. Während die primären Zerkleinerer die meiste Ingenieuraufmerksamkeit erhalten, zeigen Branchendaten, dass bis zu 40 % der ungeplanten Ausfallzeiten aus Problemen im Bereich der Vorzerkleinerer-Schrottzufuhr stammen. Dieser Artikel untersucht die Variablen, die die Leistung des Vorzerkleiners beeinflussen, die verfügbaren Geräteoptionen und die Betriebsparameter, die den Erfolg in dieser kritischen Phase definieren.
Den Umfang der Vorzerkleinerer-Schrottoperationen definieren
Die Vorbereitung des Vorzerkleinerer-Schrotts umfasst mehr als nur das Zuführen von Material in eine Maschine. Sie umfasst eine Reihe von Entscheidungen über die Materialannahme, Sortierung und die erste Größenreduzierung, die gemeinsam die Effizienz der gesamten Recyclinglinie bestimmen. Der Umfang umfasst:
Rohstoffbewertung – Bewertung des eingehenden Schrotts auf Verunreinigungen, übergroße Teile und Materialzusammensetzung, die die Leistung des Vorzerkleiners beeinflussen könnten.
Primäre Trennung – Entfernen von nicht verarbeitbaren Gegenständen wie Gasflaschen, großen Gussteilen oder schweren Stahlprofilen, die die Ausrüstung beschädigen könnten.
Erste Größenreduzierung – Verwendung von Vorzerkleinerern, Scheren oder Guillotinen, um das Material auf eine handhabbare Größe für den Hauptzerkleinerer zu reduzieren.
Magnetische und Wirbelstrom-Vorsortierung – Extraktion sauberer eisenhaltiger und nichteisenhaltiger Fraktionen vor der Hauptzerkleinerungsphase, um die Gesamtrückgewinnung zu verbessern.
Jede dieser Komponenten interagiert mit den anderen. Eine Änderung der Qualität des Rohstoffs kann beispielsweise Anpassungen an der Rotordrehzahl oder der Siebgröße des Vorzerkleiners erfordern, um eine konsistente Ausgabe aufrechtzuerhalten. Anlagen, die diese Variablen überwachen und dokumentieren, erreichen in der Regel eine höhere betriebliche Stabilität als solche, die den Vorzerkleinerer als festes, unveränderliches Element der Linie betrachten.
Rohstoffvariabilität und ihr Einfluss auf die Vorzerkleinerer-Schrottausgabe
Schrottplätze erhalten Material aus verschiedenen Quellen – Abbruchstellen, Fertigungsanlagen, Automobilverschrotter und kommunale Sammelprogramme. Jede Quelle weist ein unterschiedliches Set von Eigenschaften auf, die die Verarbeitung von Vorzerkleinerer-Schrott beeinflussen. Abbruchschrott enthält häufig Bewehrungsstahl, Betonverunreinigungen und gemischte Metalle. Fertigungsschrott ist tendenziell sauberer, kann jedoch Legierungen enthalten, die spezifische Zerkleinerungsparameter erfordern. Automobilschrott, einschließlich von Altfahrzeugen, stellt Herausforderungen mit Kunststoffen, Gummi und nichteisenhaltigen Komponenten dar.
Diese Variabilität bedeutet, dass eine für einen bestimmten Rohstoff optimierte Vorzerkleinererkonfiguration bei einem anderen schlecht abschneiden kann. Betreiber, die die Beziehung zwischen den Eigenschaften des Rohstoffs und der Leistung des Vorzerkleinerers verstehen, können informierte Entscheidungen über die Auswahl des Siebs, die Rotordrehzahl und die Förderrate treffen. Wichtige Rohstoffparameter sind:
Schüttdichte und deren Einfluss auf die Kapazität des Förderbandes
Maximale Stückgröße und der Anteil an Übergrößen
Vorhandensein von Fremdmetall oder hochfesten Legierungen
Feuchtigkeitsgehalt und dessen Auswirkungen auf die Siebeffizienz
Kontaminationslevels, einschließlich nicht-metallischer Materialien
Erfahrungen zeigen, dass die Verarbeitung von Vorzerkleinerer-Schrott mit konstanter Schüttdichte den Durchsatz verbessert, indem die Häufigkeit von Förderunterbrechungen reduziert wird. Betriebe, die mehrere Branchen bedienen, halten oft separate Verarbeitungsleitungen oder passen die Einstellungen des Vorzerkleinerers basierend auf der Quelle des eingehenden Materials an.
Ausrüstungsoptionen für Vorzerkleinerer-Schrottlinien
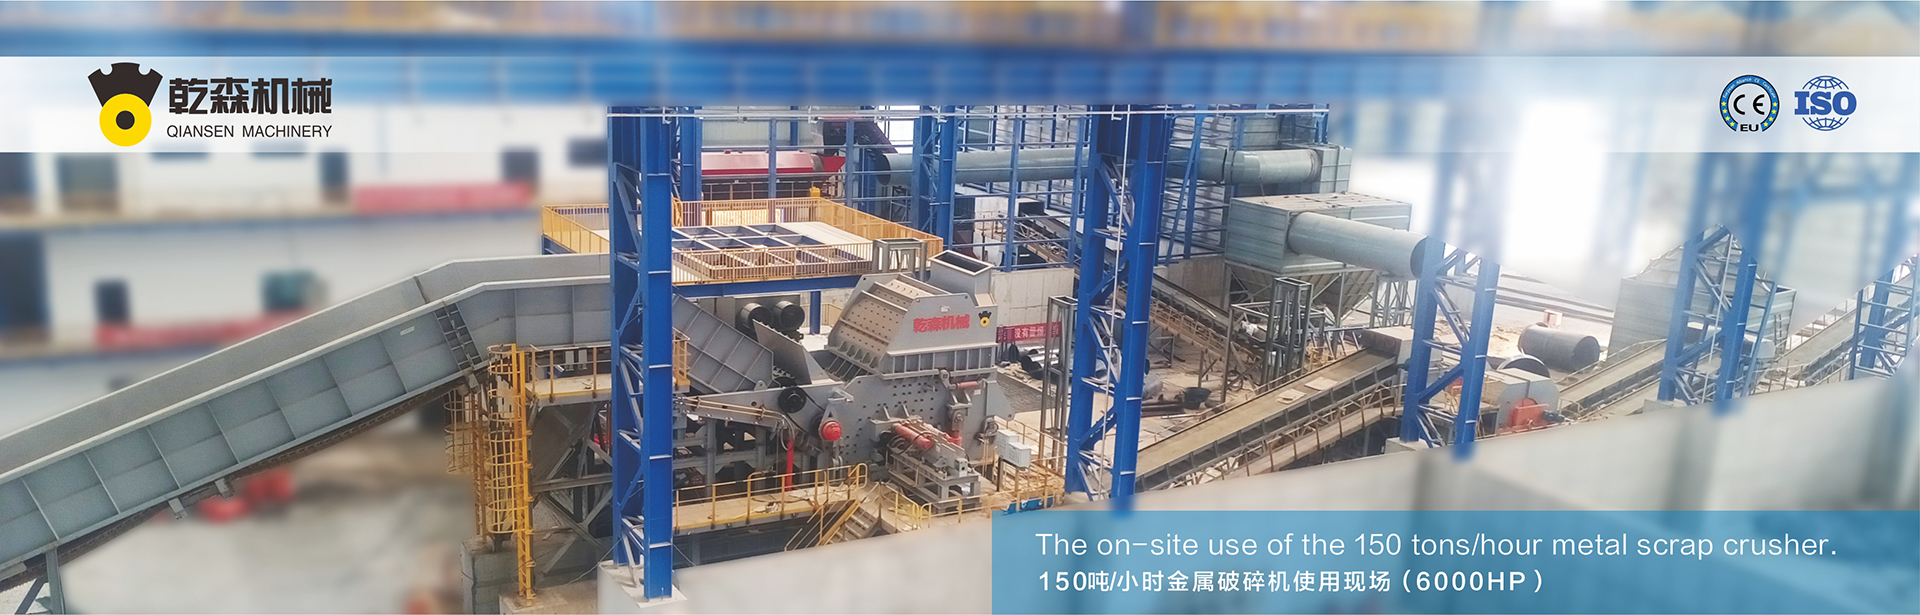
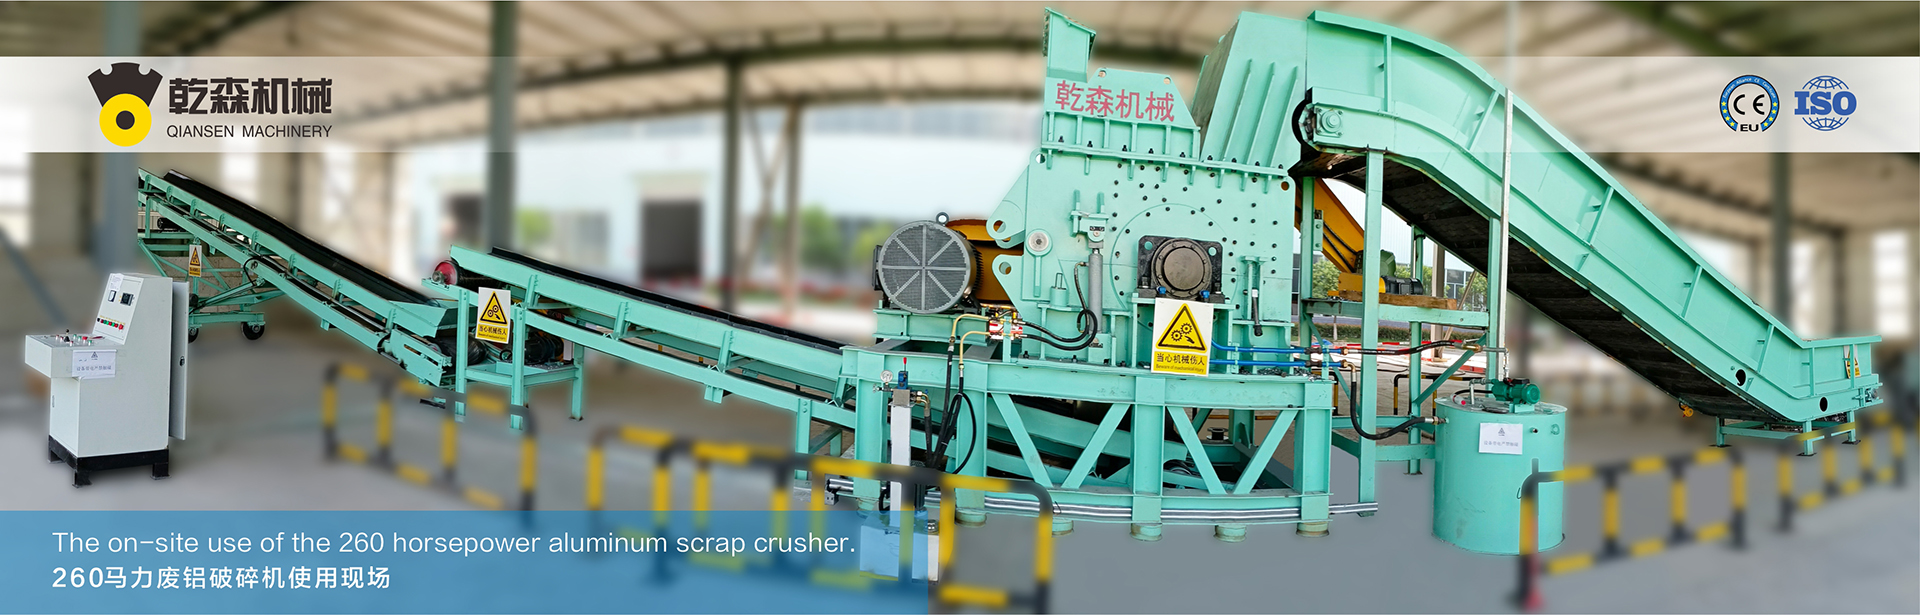
Die Auswahl der richtigen Ausrüstung für eine Vorzerkleinerer-Schrottanwendung erfordert die Bewertung mehrerer Maschinentypen in Bezug auf die spezifischen Eigenschaften des Materialstroms. Die Hauptkategorien der Ausrüstung umfassen Langsamlauf-Schneider, Hochdrehmoment-Zerkleinerer und Schlagtyp-Vorzerkleinerer. Jeder bietet spezifische Vorteile für bestimmte Rohstofftypen.
Langsamlauf-Schneider-Vorzerkleinerer
Langsamlauf-Schneider arbeiten mit niedrigen Rotordrehzahlen und hohem Drehmoment, was sie geeignet macht für die Verarbeitung von schwerem Profilstahl, großen Gussteilen und gemischtem Abrissschrott. Diese Maschinen produzieren relativ einheitliche Ausgangsgrößen mit minimaler Feinstaub- erzeugung. Für Vorzerkleinerer-Schrottanwendungen, die dickwandiges Material betreffen, bieten langsamlaufende Schneider den Vorteil einer kontrollierten Größenreduktion ohne den hohen Energieverbrauch, der mit Hochgeschwindigkeits-Schlagzerkleinerern verbunden ist.
Hochdrehmoment, Niedriggeschwindigkeits-Vorzerkleinerer
Diese Maschinen verwenden Schneidscheiben oder -messer, die auf parallelen Wellen montiert sind, um Material zu zerreißen und zu schneiden. Sie verarbeiten kontaminierten Rohstoff effektiv und können Materialien mit Draht, Gummi und leichten nicht-ferromagnetischen Komponenten verarbeiten. Einrichtungen, die Autoschrott oder Haushaltsgeräte verarbeiten, wählen häufig diesen Typ von Vorzerkleinerer aufgrund seiner Fähigkeit, Material zu reduzieren und gleichzeitig angehängte Komponenten freizugeben.
Schlagtyp-Vorzerkleinerer
Schlag-Vorzerkleinerer verwenden Hämmer oder Schlagleisten, um Material durch Hochgeschwindigkeitsaufprall zu zerbrechen. Sie sind besonders gut geeignet für die Verarbeitung von spröden Materialien und produzieren eine fragmentiertere Ausgabe, die die nachgelagerte magnetische Trennung erleichtert. Allerdings erzeugen Schlagtyp-Vorzerkleinerer höhere Staub- und Lärmpegel, was zusätzliche Maßnahmen zur Staubunterdrückung und Lärmminderung erfordert.
Die Auswahl der Ausrüstung für Vorzerkleinerer-Schrottlinien sollte nicht nur den aktuellen Rohstoff berücksichtigen, sondern auch die erwarteten Änderungen im Materialangebot während der Betriebsdauer der Ausrüstung. Einrichtungen, die erwarten, leichtere, stärker kontaminierte Ströme zu verarbeiten, ziehen möglicherweise langsamlaufende Schneider aufgrund ihrer Toleranz gegenüber Fremdmaterial vor. Betriebe, die sich auf die saubere, hochvolumige Verarbeitung konzentrieren, wählen möglicherweise Hochgeschwindigkeits-Schlagvorzerkleinerer aufgrund ihrer Durchsatzkapazität.
Betriebsparameter in der Verarbeitung von Vorzerkleinerer-Schrott
Sobald die Ausrüstung ausgewählt ist, bestimmen die Betriebsparameter die tatsächliche Leistung der Vorzerkleinerer-Schrottlinie. Diese Parameter umfassen Rotordrehzahl, Förderrate, Siebdurchmesser und Konfiguration von Messer oder Hämmern. Die Anpassung dieser Variablen ermöglicht es den Betreibern, den Vorzerkleinerer auf spezifische Rohstoffmerkmale abzustimmen, um die Ausgabewqualität und die Langlebigkeit der Maschine zu optimieren.
Die Rotordrehzahl beeinflusst sowohl den Durchsatz als auch die Partikelgröße des Outputs. Höhere Rotordrehzahlen erhöhen die Aufprallenergie und den Durchsatz, beschleunigen jedoch den Verschleiß von Hämmern und Linern. Niedrigere Geschwindigkeiten reduzieren den Verschleiß, können jedoch den Durchsatz für bestimmte Materialien einschränken. Betreiber, die Pre-Shredder-Schrott mit hohem abrasivem Gehalt verarbeiten, reduzieren oft die Rotordrehzahl, um die Lebensdauer der Komponenten zu verlängern, und akzeptieren eine moderate Durchsatzreduzierung im Austausch für niedrigere Betriebskosten.
Die Sieböffnungsgröße bestimmt die maximale Partikelgröße des Outputs. Kleinere Siebe produzieren feineren Output, was die nachgelagerte Trennung verbessern, aber den Durchsatz reduzieren und den Verschleiß der Siebe erhöhen kann. Für Pre-Shredder-Schrott, der wertvolle Nichteisenmetalle enthält, wählen Betreiber möglicherweise kleinere Siebe, um diese Metalle effektiver vor der magnetischen Trennung freizusetzen.
Die Steuerung der Förderrate sorgt für eine konsistente Beladung des Pre-Shredders und verhindert sowohl Überlastung als auch Unterlastung. Überlastung führt zu einem Stillstand des Rotors und übermäßigem Verschleiß, während Unterlastung die Effizienz verringert und den spezifischen Energieverbrauch erhöht. Moderne Pre-Shredder-Systeme beinhalten eine Steuerlogik für die Förderrate, die die Fördergeschwindigkeit basierend auf dem Stromverbrauch des Motors anpasst und eine optimale Beladung unter variierenden Rohstoffbedingungen aufrechterhält.
Wartungsstrategien für Pre-Shredder-Schrottanlagen
Pre-Shredder-Anlagen arbeiten unter anspruchsvollen Bedingungen, wobei abrasive Materialien, hohe Aufprallkräfte und variable Futtereigenschaften zum Verschleiß der Komponenten beitragen. Effektive Wartungsstrategien verlängern die Lebensdauer der Geräte und reduzieren ungeplante Ausfallzeiten. Verschleißkomponenten – Hämmer, Messer, Siebe und Linerplatten – erfordern regelmäßige Inspektion und Austausch gemäß festgelegten Intervallen.
Zustandsbasierte Wartung, die Vibrationsanalyse und Temperaturüberwachung nutzt, identifiziert aufkommende Probleme, bevor sie zu einem Ausfall führen. Für Pre-Shredder-Schrottlinien, die hochabrasive Materialien verarbeiten, bietet die Überwachung der Vibrationen von Lagergehäusen und Rotorbaugruppen eine frühzeitige Warnung vor Unwuchten oder Lagerverschleiß. Thermografische Untersuchungen von Antriebsmotoren und Getrieben erkennen sich entwickelnde Probleme, die sich möglicherweise noch nicht durch Vibration oder Geräusche äußern.
Das Bestandsmanagement von Verschleißkomponenten stellt einen kritischen Aspekt der Wartung von Pre-Shreddern dar. Die Aufrechterhaltung ausreichender Bestände an Sieben, Hämmern und Linerplatten stellt sicher, dass der Austausch umgehend erfolgt, wenn die Verschleißgrenzen erreicht sind. Einrichtungen, die mehrere Rohstofftypen verarbeiten, halten oft mehrere Siebsets und Hammerkonfigurationen vor, um schnelle Umstellungen bei Änderungen des Rohstoffs zu ermöglichen.
Qualitätsparameter für Pre-Shredder-Schrottfraktionen
Der Output des Pre-Shredders dient als Futtermaterial für die nachgelagerte Verarbeitung, einschließlich primärem Zerkleinern, magnetischer Trennung, Wirbelstromtrennung und Dichtesortierung. Die Qualität des Outputs des Pre-Shredders beeinflusst direkt die Effizienz dieser nachgelagerten Prozesse. Wichtige Qualitätsparameter umfassen die Partikelgrößenverteilung, Verunreinigungsgrade und die Freisetzung von angehängten Materialien.
Die Partikelgrößenverteilung beeinflusst den Durchsatz und den Verschleiß des primären Zerkleinerers. Übergroße Partikel aus dem Pre-Shredder können den Zuführmechanismus des primären Zerkleinerers blockieren, während übermäßige Feinstoffe die Trennungseffizienz verringern können. Betreiber sollten die Partikelgrößenverteilung regelmäßig messen und überwachen und die Einstellungen des Pre-Shredders anpassen, um den Zielbereich aufrechtzuerhalten.
Verunreinigungsgrade im Output des Pre-Shredders beeinflussen die nachgelagerten Geräte. Ein hoher Gummi- oder Kunststoffgehalt kann Siebe verstopfen und die Trennungseffektivität verringern. Das Design des Pre-Shredders, das angehängte Materialien – wie Gummi von Stahlrädern oder Kunststoff von Kupferdrähten – freisetzt, verbessert die Entfernung von Verunreinigungen in den nachfolgenden Trennstufen.
Metallbefreiung bezieht sich auf die Trennung verschiedener Metallarten voneinander und von nicht-metallischen Anhaftungen. Effektives Vorzerkleinern befreit Eisenmetalle von Nichteisenmetallen, was höhere Rückgewinnungsraten in der nachgelagerten Trennung ermöglicht. Betreiber, die gemischten Schrott mit signifikantem Nichteisenanteil verarbeiten, sollten die Befreiung in der Vorzerkleinererkonfiguration priorisieren.
Materialflussintegration in Vorzerkleinerer-Schrottsystemen
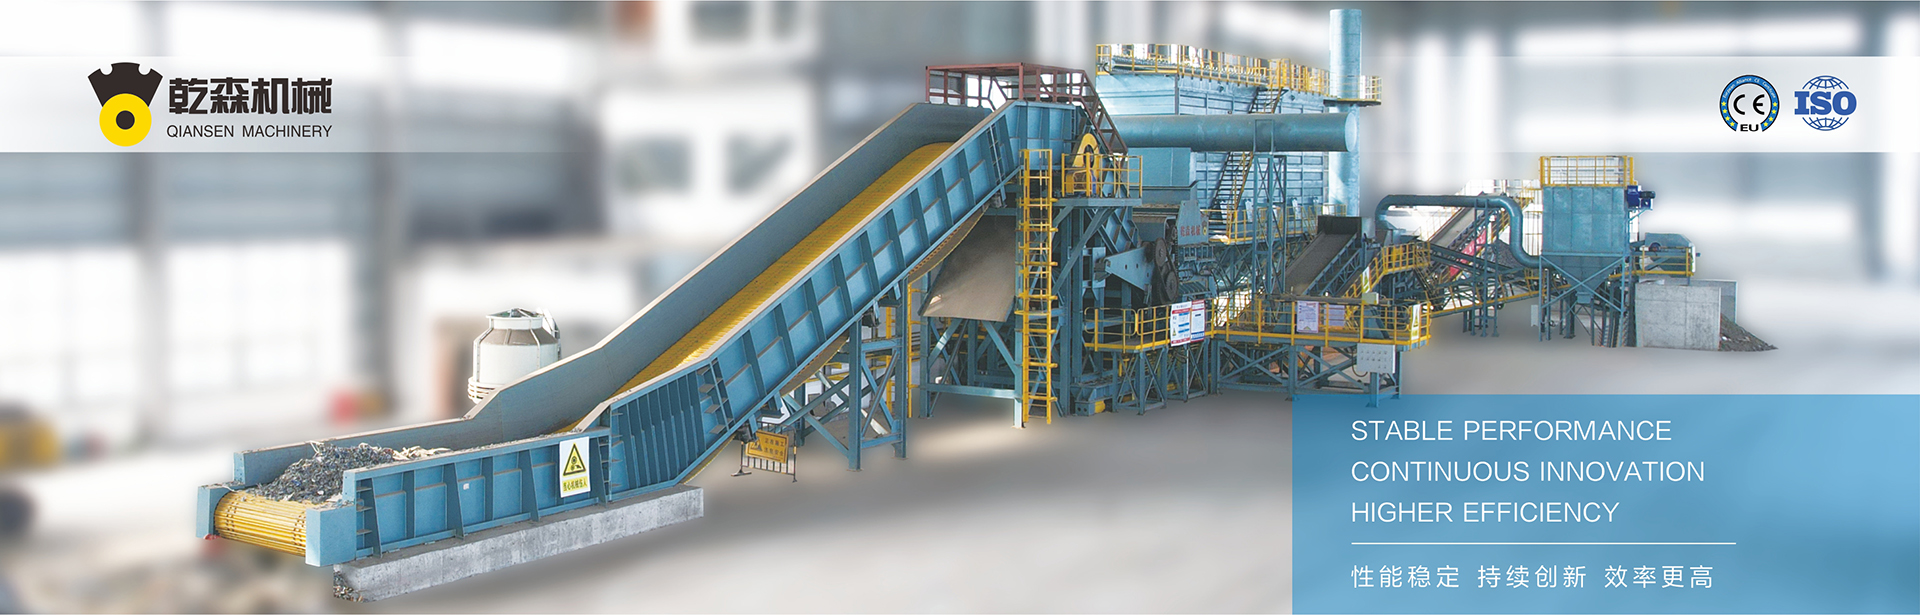
Der Vorzerkleinerer arbeitet nicht isoliert; seine Leistung wird von den vorgelagerten Zuführsystemen und der nachgelagerten Verarbeitungstechnik beeinflusst. Die Gestaltung und der Betrieb des Vorzerkleinerers als Teil eines integrierten Materialflusssystems führen zu einer besseren Gesamtleistung als die Behandlung als eigenständige Einheit. Zu den Integrationsüberlegungen gehören:
Gestaltung des Zuführförderers, die Brückenbildung verhindert und eine konsistente Materialpräsentation zum Vorzerkleinerer gewährleistet.
Pufferspeicher zwischen dem Vorzerkleinerer und dem Hauptzerkleinerer, um die beiden Prozesse zu entkoppeln und einen kontinuierlichen Betrieb aufrechtzuerhalten.
Trennanlagen vor dem Vorzerkleinerer, um Gegenstände zu entfernen, die die Maschine beschädigen oder die Ausgabewqualität verringern könnten.
Staubabsaugungs- und Brandschutzsysteme, die das Personal und die Ausrüstung schützen.
Für Vorzerkleinerer-Schrottlinien, die Material mit hohem Feuchtigkeitsgehalt verarbeiten, muss das Förderdesign Materialanhaftungen und potenzielles Zurücktragen berücksichtigen. Gurtreiniger, selbstreinigende Riemenscheiben und eine angemessene Förderneigung reduzieren Materialansammlungen und gewährleisten eine zuverlässige Zuführung.
QianSen hat beobachtet, dass Anlagen mit gut integrierten Vorzerkleinerer-Schrottsystemen eine um 15-20 % höhere Gesamtleistung erzielen als solche mit segmentierten, schlecht koordinierten Prozessstufen. Integration erfordert nicht nur die Gestaltung der Ausrüstung, sondern auch die operationale Koordination zwischen dem Vorzerkleinerer und den nachgelagerten Teams.
Häufige betriebliche Probleme in Vorzerkleinerer-Schrottlinien
Selbst gut gestaltete Vorzerkleinerer-Schrottlinien stoßen auf betriebliche Probleme, die die Leistung und Verfügbarkeit beeinträchtigen. Diese Probleme zu erkennen und ihre Ursachen zu verstehen, ermöglicht es den Betreibern, effektive Korrekturmaßnahmen umzusetzen. Häufige Probleme sind:
Rotorstillstand – Tritt auf, wenn übermäßiges Zuführmaterial den Rotor überlastet, was dazu führt, dass der Antrieb auslöst oder stehen bleibt. Ursachen sind plötzliche Anstiege der Zuführrate, übergroße Teile, die in den Zerkleinerer gelangen, oder der Verschleiß des Rotors, der die Schneideeffizienz verringert. Lösungen umfassen eine verbesserte Steuerung der Zuführrate, das Vorsieben übergroßer Gegenstände und regelmäßige Wartung des Rotors.
Siebbesetzung – Resultiert aus Materialansammlungen auf den Sieboberflächen, die den Durchsatz verringern und den Druck in der Zerkleinerungskammer erhöhen. Hoher Feuchtigkeitsgehalt, feine Partikel oder klebrige Verunreinigungen tragen zur Besetzung bei. Lösungen umfassen die Gestaltung von Sieben mit selbstreinigenden Eigenschaften, reduzierte Zuführfeuchtigkeit und regelmäßige Siebreinigung.
Übermäßiger Verschleiß – Beschleunigter Verschleiß von Hämmern, Messern und Auskleidungen erhöht die Betriebskosten und die Ausfallzeiten. Ursachen sind die Verarbeitung abrasiver Materialien, falsche Rotordrehzahlen und schlechte Vorbereitung des Zuführmaterials. Lösungen umfassen Materialannahmekontrollen, Geschwindigkeitsanpassungen und die Verwendung von hochverschleißfesten Legierungen für Verschleißkomponenten.
Brückenbildung im Zuführsystem – Materialansammlungen im Zuführtrichter oder -behälter verhindern einen konsistenten Materialfluss. Ursachen sind Material mit hoher Schüttdichte, unregelmäßige Formen oder Feuchtigkeitsgehalt. Lösungen umfassen die Gestaltung des Behälters mit steilen Wänden, vibrierende Förderer und die Vorbehandlung des Materials.
Die Auseinandersetzung mit diesen Problemen erfordert eine systematische Analyse der Betriebsdaten und einen strukturierten Ansatz zur Problemlösung. Betreiber, die detaillierte Aufzeichnungen über die Parameter der Verarbeitung von Schrott vor dem Zerkleinern führen und diese mit Problemen korrelieren, können Muster identifizieren und effektive präventive Maßnahmen umsetzen.
Leistungskennzahlen für die Verarbeitung von Schrott vor dem Zerkleinern
Die Messung und Verfolgung von Leistungskennzahlen liefert die Daten, die benötigt werden, um die Verarbeitung von Schrott vor dem Zerkleinern zu optimieren und Geräteaufrüstungen zu rechtfertigen. Wichtige Leistungsindikatoren für die Vorzerkleinerungsoperationen umfassen:
Durchsatzrate – Die Masse des pro Zeiteinheit verarbeiteten Materials, typischerweise in Tonnen pro Stunde ausgedrückt. Der Durchsatz hängt von den Eigenschaften des Ausgangsmaterials, der Konfiguration des Vorzerkleinerers und den Betriebsparametern ab. Die Verfolgung des Durchsatzes im Vergleich zu Basiswerten identifiziert Abnutzungen, die durch Verschleiß oder Änderungen des Ausgangsmaterials verursacht werden.
Spezifischer Energieverbrauch – Die pro Tonne verarbeitetem Material verbrauchte Energie, ausgedrückt in kWh/Tonne. Ein höherer spezifischer Energieverbrauch kann auf abgenutzte Komponenten, falsche Rotordrehzahlen oder schwieriges Ausgangsmaterial hinweisen. Betreiber verwenden diese Kennzahl, um die Effizienz der Vorzerkleinerungsoperationen zu bewerten und die Leistung über verschiedene Ausgangsmaterialien hinweg zu vergleichen.
Lebensdauer der Siebe – Die Betriebsstunden, bevor ein Siebwechsel erforderlich ist. Eine kürzere Sieblebensdauer deutet auf abrasives Ausgangsmaterial oder falsche Betriebsparameter hin. Die Verfolgung der Sieblebensdauer im Vergleich zum Ausgangsmaterialtyp hilft den Betreibern, den Verschleiß vorherzusagen und Wartungsarbeiten zu planen.
Häufigkeit der Ausfallzeiten – Die Anzahl der ungeplanten Stopps pro Betriebsschicht oder Woche. Häufige Ausfallzeiten weisen auf betriebliche oder mechanische Probleme hin, die Aufmerksamkeit erfordern. Die Reduzierung der Häufigkeit von Ausfallzeiten verbessert direkt die Gesamtverfügbarkeit der Linie und die Rentabilität.
QianSen empfiehlt, dass Einrichtungen Basisleistungskennzahlen für ihre Schrottlinien vor dem Zerkleinern festlegen und regelmäßige Leistungsüberprüfungen durchführen, um Verbesserungspotenziale zu identifizieren. Die aus diesen Überprüfungen gesammelten Daten unterstützen Entscheidungen über Wartungsplanung, Komponentenwahl und Geräteaufrüstungen.
Häufig gestellte Fragen
Was ist der Hauptzweck eines Vorzerkleinerers in der Schrottverarbeitung?
Ein Vorzerkleinerer reduziert übergroßes Schrottmaterial auf eine handhabbare Größe für den Hauptzerkleinerer. Er schützt den Hauptzerkleinerer vor Aufprallschäden, verbessert die Futterkonsistenz und hilft, angehängte Materialien für eine bessere nachgelagerte Trennung zu befreien. Der Vorzerkleinerer entfernt auch Verunreinigungen und nicht verarbeitbare Gegenstände durch integrierte Sortiereinrichtungen.
Wie beeinflusst die Zusammensetzung des Ausgangsmaterials den Durchsatz von Schrott vor dem Zerkleinern?
Die Zusammensetzung des Ausgangsmaterials beeinflusst direkt den Durchsatz durch Schüttdichte, Härte und Abrasivität. Dichte, schwere Materialien erhöhen die Verarbeitungszeit und den Verschleiß, was den Durchsatz verringert. Hochabrasive Materialien beschleunigen den Verschleiß an Hämmern und Sieben, was häufigere Wartung erfordert und die Verfügbarkeit verringert. Saubere, homogene Ausgangsmaterialien mit konsistenten Eigenschaften erreichen die höchsten Durchsatzraten.
Was sind die Anzeichen dafür, dass ein Vorzerkleinerer Wartung benötigt?
Zu den häufigen Indikatoren gehören erhöhte Vibrationsniveaus, ungewöhnliche Geräusche aus dem Rotorbereich, reduzierter Durchsatz trotz konstanter Futterraten, höherer spezifischer Energieverbrauch und die Partikelgröße des Outputs, die die Spezifikationen überschreitet. Regelmäßige Vibrationsüberwachung, Temperaturkontrollen und visuelle Inspektionen helfen, diese Anzeichen frühzeitig zu erkennen.
Kann ein einzelner Vorzerkleinerer mehrere Arten von Schrottmaterial verarbeiten?
Vorzerkleinerer können verschiedene Schrottarten verarbeiten, aber optimale Leistung erfordert Anpassungen an der Rotordrehzahl, der Sieböffnung und der Zuführrate für verschiedene Materialien. Einige Anlagen halten mehrere Siebsets und Hammerkonfigurationen bereit, um schnelle Umstellungen zu unterstützen. Für Betriebe, die unterschiedliche Rohstoffe verarbeiten, ist die Auswahl eines Vorzerkleinerers mit flexiblen Einstellungen ratsam.
Wie beeinflusst die Größe der Sieböffnung die Qualität des Schrottoutputs des Vorzerkleiners?
Die Größe der Sieböffnung bestimmt die maximale Partikeldimension im Vorzerkleinerer-Output. Kleinere Siebe erzeugen feinere Partikel, was die Freisetzung von angehängten Materialien verbessert und die nachgelagerte Trennung verbessert. Kleinere Siebe reduzieren jedoch den Durchsatz und beschleunigen den Verschleiß der Siebe. Die Betreiber müssen die Anforderungen an die Outputqualität gegenüber Durchsatz und Verschleiß berücksichtigen.
Wie lange halten die Verschleißkomponenten in der Schrottausrüstung des Vorzerkleiners?
Die Lebensdauer der Verschleißkomponenten variiert erheblich je nach Abrasivität des Rohmaterials, den Betriebsparametern und den Wartungspraktiken. In typischen gemischten Schrottanwendungen können Hämmer 500 bis 1500 Betriebsstunden halten, während Siebe 300 bis 800 Stunden halten können. Regelmäßige Inspektionen und Zustandsüberwachung helfen, die Austauschintervalle vorherzusagen.
Wie beeinflusst die Verarbeitung von Vorzerkleinerer-Schrott die Rentabilität des gesamten Recyclingwerks?
Die Verarbeitung von Vorzerkleinerer-Schrott beeinflusst die Rentabilität auf mehreren Wegen. Effektives Vorzerkleinern erhöht den Durchsatz des Primärzerkleiners, reduziert den Verschleiß an nachgelagerten Geräten und verbessert die Metallrückgewinnungsraten. Höhere Rückgewinnungsraten führen zu höheren Einnahmen aus verkaufsfähigen Metallprodukten. Umgekehrt erhöhen schlechte Vorzerkleinerungsleistungen die Betriebskosten und reduzieren die Rückgewinnung, was sich direkt auf das Endergebnis auswirkt.
Kontaktieren Sie QianSen für Vorzerkleinerer-Schrottlösungen
QianSen bietet umfassende Vorzerkleinerer-Schrottausrüstungen und Verarbeitungslösungen für Recyclinganlagen aller Größenordnungen. Unser Ingenieurteam bietet Systemdesign, Gerätee Auswahl und operationale Unterstützung, um die Leistung des Vorzerkleiners über verschiedene Rohstoffe und Anwendungen zu optimieren. Wir freuen uns über Anfragen zu Vorzerkleinerersystemen, Verschleißkomponentenzulieferungen und Projekten zur Prozessverbesserung.
Für weitere Informationen zu Vorzerkleinerer-Schrottlösungen oder um eine Beratung mit unserem Ingenieurteam zu vereinbaren, kontaktieren Sie bitte QianSen direkt.