Schrottmetall-Schredder Preis: 2026 Industrielle Kosten- & Größenleitfaden
Veröffentlicht am Sep. 14, 2026
Metallverarbeitungsanlagen, Recyclingbetriebe und Produktionsstätten stehen vor erheblichen technischen und logistischen Anforderungen bei der Inbetriebnahme von Zerkleinerungssystemen. Die Auswahl von Hochtonnage-Größenreduzierungsmaschinen erfordert eine systematische Bewertung der technischen Merkmale im Vergleich zu den anfänglichen Investitionsanforderungen. Die Navigation durch den Preis für Schrottschredder erfordert, über das Basisangebot hinauszublicken, um das Antriebsdesign, die Metallurgie, die elektrische Integration und die Durchsatzkennzahlen nach der Installation zu berücksichtigen.
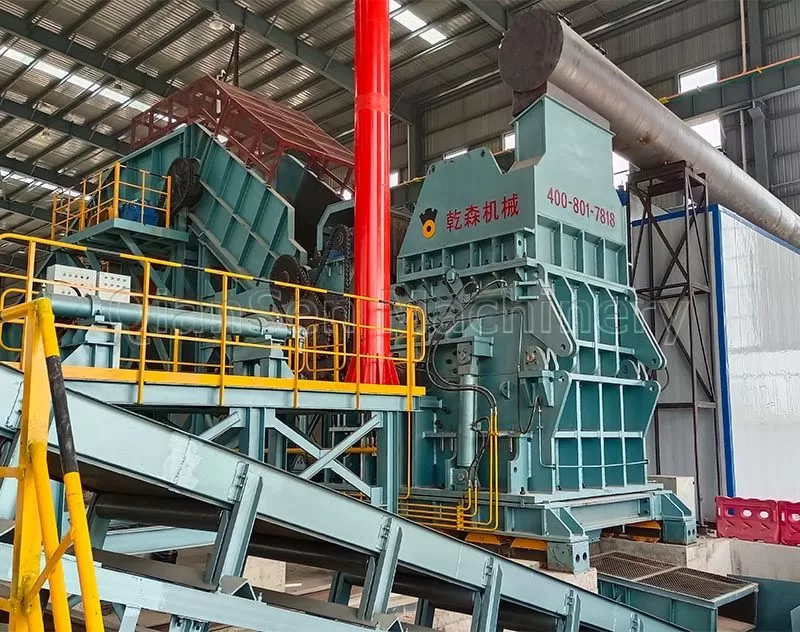
Wesentliche mechanische Variablen, die den Preis für Schrottschredder bestimmen
Der strukturelle Rahmen eines industriellen Schredders bildet den größten Teil der Herstellungskosten. Eine Maschine, die dazu bestimmt ist, kommunale Aluminiumverkleidungen zu schneiden, hat drastisch unterschiedliche Fertigungstoleranzen und Spannungsgrenzen als ein Zerkleinerer, der dazu gebaut ist, gemischten schweren Schrott (HMS 1 & 2) oder ganze Karosserien zu zerreißen. Die resultierende Abweichung in der Einstufung des Strukturstahls, der Rahmenverstärkung und den CNC-Bearbeitungsstunden bestimmt direkt den anfänglichen Preis für Schrottschredder, der von Herstellern schwerer Maschinen festgelegt wird.
Rotationsmechanik und Geometrie der Schneidkammer
Die Schneidkammer stellt die Zone maximaler mechanischer Belastung dar. Zwillingswellen-Schredder verlassen sich auf eine hochdrehmomentige, langsame Scheraktion, um hochfeste Metalle zu zerreißen. Wellen, die aus einem Stück geschmiedetem Legierungsstahl, wie 42CrMo oder gleichwertigen hochnickel-chromhaltigen Legierungen, bearbeitet werden, treiben die grundlegenden Investitionsanforderungen aufgrund der verlängerten Mehrachsenbearbeitung und spezieller Wärmebehandlungen in die Höhe. Sechseckige oder gefräste Wellenkonstruktionen gewährleisten eine gleichmäßige Drehmomentübertragung über jede Klinge unter wechselnden Lasten und vermeiden lokale Spannungsanreicherungen, die niedriggradige geschweißte Wellen brechen.
Die Zusammensetzung der Klingen führt zu einem weiteren Preisunterschied. Schredderklingen, die aus spezialisierten Werkzeugstählen wie H13, D2 oder proprietären modifizierten Legierungen gegossen oder bearbeitet werden, unterliegen einer Vakuumhärtung und Kryogenik, um eine ausgewogene Härte (typischerweise 56–60 HRC) zu erreichen, ohne spröde zu werden. Schredderkammern, die mit Oberflächenverkleidungen, geschweißtem Hartauftrag und austauschbaren inneren Verschleißschutzschichten aus Hardox 450 oder NM500-Stahl ausgestattet sind, erfordern höhere anfängliche Fertigungsbudgets. Diese Ergänzungen verhindern nicht wiederherstellbare Verformungen des Rahmens während des Mehrschichtbetriebs.
Elektrische Antriebe versus hydrostatische Übertragungssysteme
Drehmomentgenerierung definiert die Verarbeitungseffizienz und beeinflusst die Anschaffungskosten der Maschine.
Direktantrieb: Nutzt robuste Schleifring- oder hochdrehmomentige Käfiginduktionsmotoren, die mit Planetengetrieben gekoppelt sind. Diese Konfiguration bietet eine außergewöhnliche elektrische Effizienz (bis zu 92-95%) und reduziert die Betriebskosten für Wartung auf regelmäßige Schmierung und Dichtheitsprüfungen. Allerdings erfordern elektrische Antriebe ausgeklügelte Frequenzumrichter (VFDs) und robuste Planetengetriebe, die in der Lage sind, momentane Rotorstillstände zu absorbieren, wenn nicht zerkleinerbare Materialien in die Schneidkammer gelangen.
Hydrostatische Antriebssysteme: Verwendet variabel verstellbare hydraulische Axialkolbenpumpen, die direkt an den Antriebswellen montierte hochverdrängende radiale Kolbenhydraulikmotoren antreiben. Dieses System bietet eine unendlich variable Geschwindigkeitsregelung, sofortige Rückwärtsbewegung innerhalb von Millisekunden bei Druckspitzen, und eine überlegene Leistungsdichte. Die Integration von Hochdruckhydraulikverteilern, proportionalen Ventilen, mehrstufigen Filtrationsschleifen und massiven ölgekühlten Wärmetauschern erhöht die Basismaschineninvestition im Vergleich zu einfacheren Standardantriebseinheiten.
Kammergröße und tägliche Durchsatzkapazität
Die Durchsatzkapazität skaliert dynamisch mit dem Rotordurchmesser und der Länge der Schneidzone. Eine 1000 mm lange Kammer, die für die Verarbeitung von Elektronikschrott (WEEE) konfiguriert ist, verwendet eine völlig andere Chassisstruktur als eine 2500 mm lange Kammer, die für Haushaltsgeräte und Stahlprofile ausgelegt ist. Das Verdoppeln der Rotorlänge erfordert mehr als die doppelte strukturelle Masse: Bettplatten benötigen schwerere Flanschträger, Lagerblöcke müssen kugelgelagerte Wälzlager mit hohen dynamischen Tragzahlen enthalten, und die hydraulische Energieeinheit muss erheblich höhere Durchflussraten bereitstellen, um die Schneidgeschwindigkeit aufrechtzuerhalten.
Industrielle Investitionsstufen: Preise für Schrottmetallschredder nach Anwendung
Ausrüstungs Käufer müssen Zielrohstoffe kategorisieren, um die geeignete Maschinenklasse zu bestimmen. Die Verarbeitungserwartungen bestimmen den Umfang des strukturellen Ingenieurwesens, die Antriebsstrangkapazität und die daraus resultierende Marktbewertung.
Klasse I: Leichte Industrie- und Elektronikabfall Systeme (35.000 – 95.000 $)
Diese Einheiten zielen auf kommunale Festabfälle, elektronische Abfallreste (E-Schrott), Aluminiumspäne, Kupferkühler und dünnwandige gestanzte Bleche (Dicke unter 2 mm) ab. Die Leistungs konfigurationen liegen zwischen 30 kW und 75 kW. Sie verfügen über kompakte Zwillingswellen- oder Vierwellen-Designs, gefertigte Rahmen und Standardlegierungsblätter. Sie sind für Batch-Betrieb oder kleine Recyclingbetriebe geeignet, die bis zu zwei metrische Tonnen pro Stunde verarbeiten.
Klasse II: Mittelstarke Industrie- und Automobilprofilzerkleinerer (100.000 – 320.000 $)
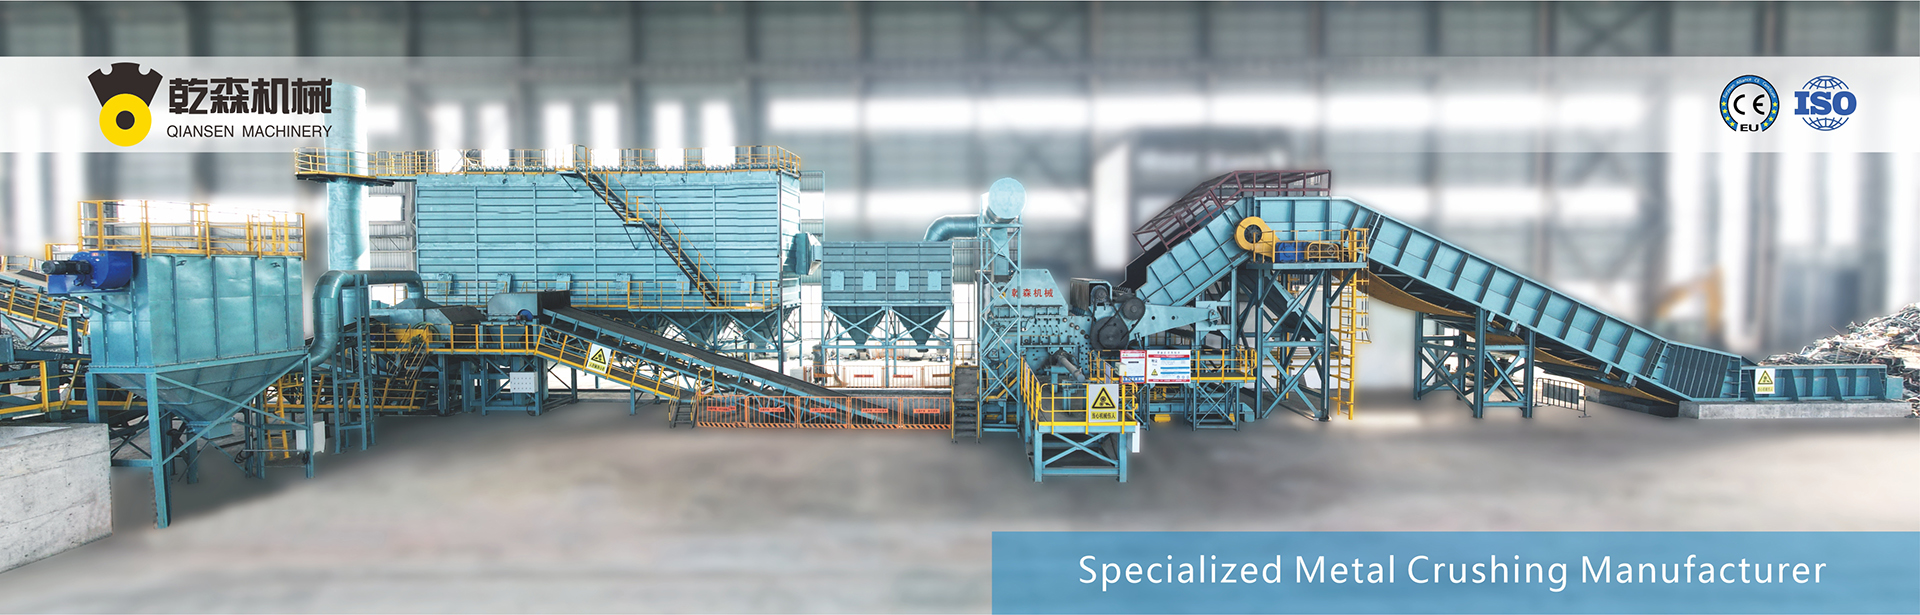
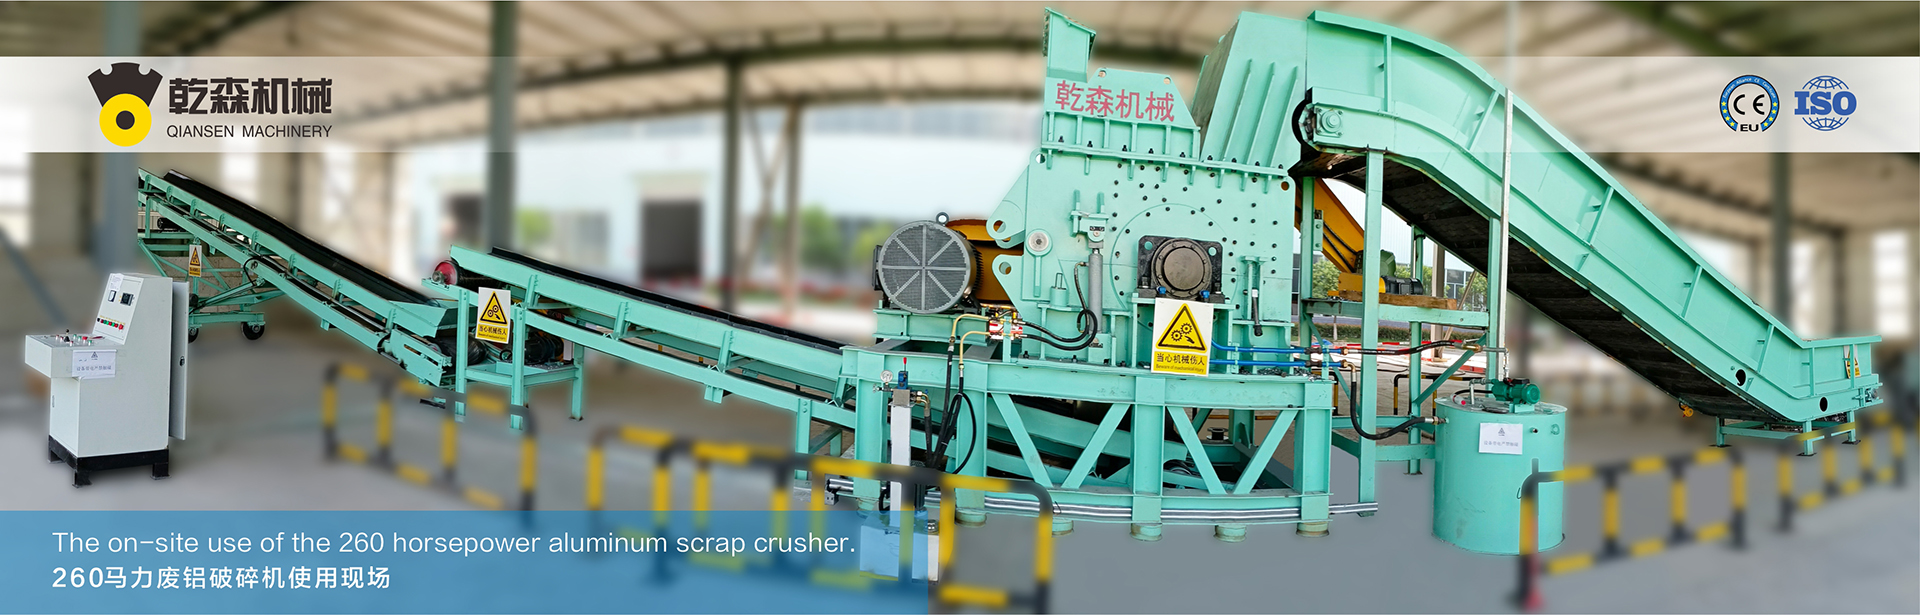
Entwickelt für höhere Ertrag verarbeitende Anlagen, bewältigen diese Schredder Haushaltsgeräte (Kühlschränke, Waschmaschinen), gebündelte Leichtmetalle, Automotorblöcke, Aluminiumextrusionen und gemischte Nichteisenfraktionen. Antriebsstränge reichen von 90 kW bis 250 kW und beinhalten verstärkte Antriebskupplungen, planetarische Übersetzungsstufen und schwere automatische Rückfuhrsysteme. Ingenieurbüros wie QianSen konzentrieren sich auf diese Stufe, um ausgewogene Kosten-Leistungs-Maschinen zu liefern, indem sie verstärkte Blattgeometrien und modulare Verschleißbaugruppen anwenden, um die strukturelle Haltbarkeit ohne unnötige Betriebskosten aufrechtzuerhalten.
Klasse III: Schwere Zerkleinerer und Hochtonnage-Autokarosserieschredder (350.000 – 1.200.000 $+)
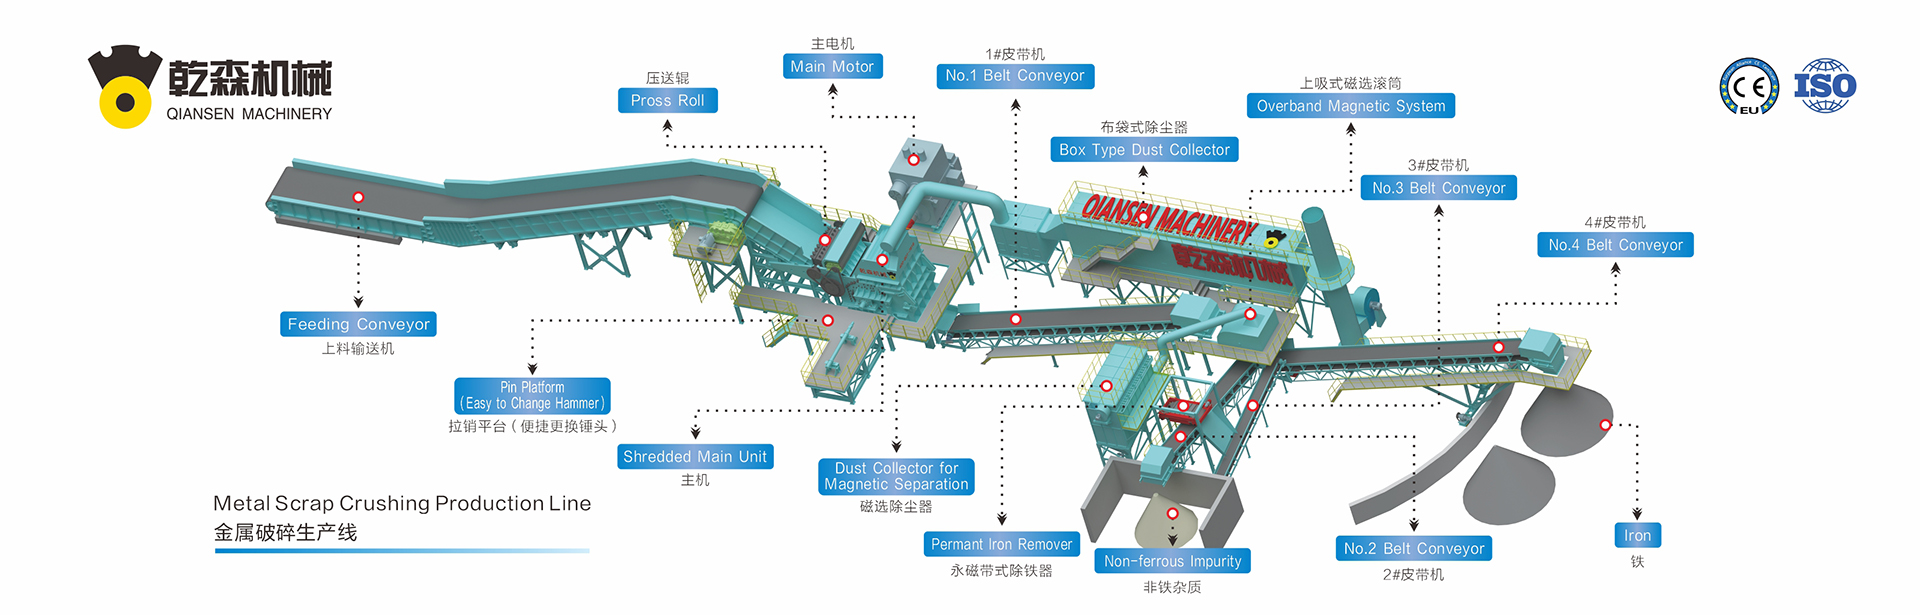
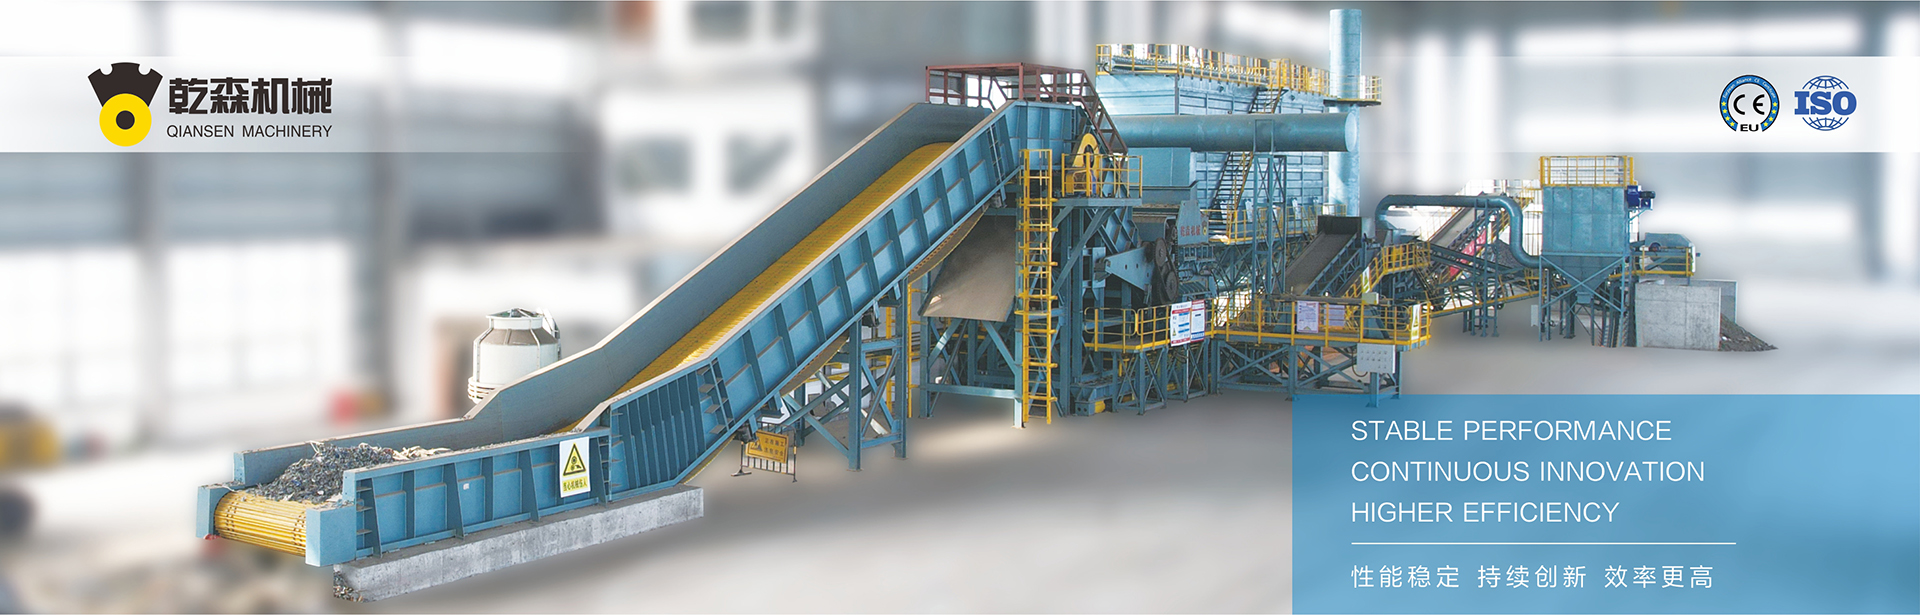
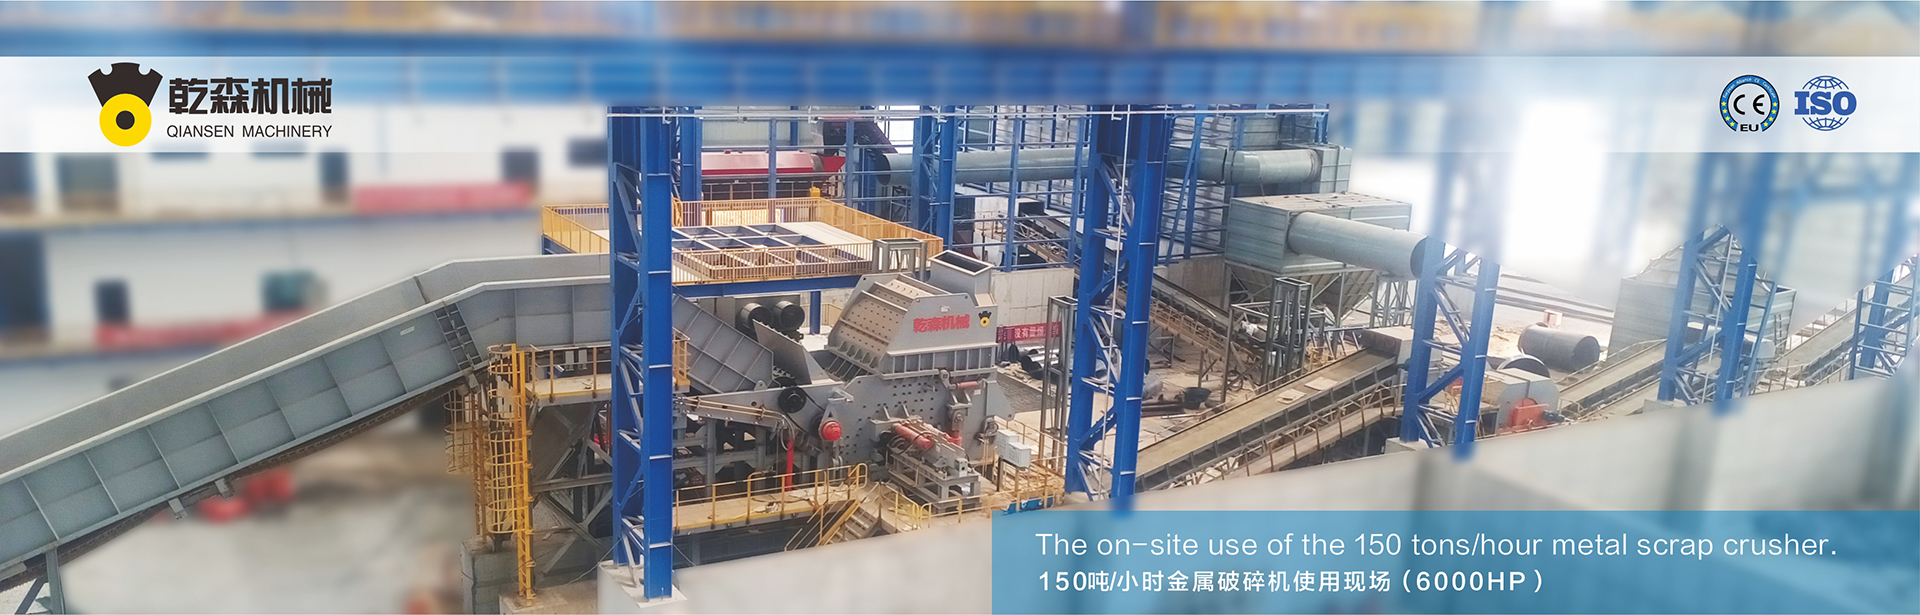
Diese Klasse umfasst Mega-Schredder, kontinuierliche Hammermühlen und hochleistungsfähige vertikale Zerkleinerer. Mit einer Leistung von 300 kW bis über 1500 kW verarbeiten diese Systeme komplette End-of-Life-Fahrzeuge (ELVs), Stahlrahmen, schwere gepresste HMS-Schrott und hochvolumige industrielle Stanzteile. Diese Kapitalgeräte integrieren massive vibrierende Zuführtische, hydraulische Haltearme, Explosionsschutzkammern, fortschrittliche Nichteisen-Induktionssortieranlagen und zentrale Zyklonstaubabscheider.
Verborgene Gesamtkosten des Eigentums (TCO) Faktoren
Die anfängliche Kaufzahl stellt nur eine Komponente der Kapitalplanung dar. Werksleiter und Finanzcontroller müssen die Maschinenkapitalisierung gegen laufende Betriebskosten (OPEX) abwägen, um den tatsächlichen Lebenszykluswert zu ermitteln.
Werkzeuglebensdauer und Wartungsintervalle für Klingen
Schneidwerkzeuge sind opferbare Komponenten, die starken abrasiven und Schlagverschleiß ausgesetzt sind. Die Berechnung der Betriebskosten erfordert die Bewertung der Klingen Rekonfigurationsverfahren: Ermöglichen es die Klingen, eine kontinuierliche in-situ Hartverchromung durchzuführen, oder muss der gesamte Rotor für die Bänklermontage entfernt werden? Segmentierte Klingenentwürfe senken die langfristigen Wartungskosten, da die Betreiber abgenutzte Schneidhaken einzeln austauschen können, anstatt komplette einteilige Rotorplatten zu ersetzen. Ungeplante Rückschläge, die durch komplexe Klingenwartung verursacht werden, verringern schnell die Gewinnmargen vor Ort.
Energieverbrauchseffizienz
Der Verbrauch von Kilowattstunden pro Tonne verarbeitetem Schrott bestimmt die Rentabilität des Standorts. Ein unterdimensionierter Schredder, der nahe der maximalen thermischen Motorbewertung betrieben wird, erfährt häufiges Stehenbleiben, hohe Einschaltströme und erhöhte Energiekosten. Ein korrekt dimensionierter Schredder mit intelligenten Logiksteuerungen schneidet sauber durch die Scherfläche mit minimalem Stehenbleiben, was zu niedrigeren Kilowattstundenwerten pro Tonne führt. Energieverwaltungsmodule, regenerative Bremsentwürfe und Sanftanlauf-Systeme senken die Kosten für die elektrische Infrastruktur und stabilisieren die Energiekosten der Anlage.
Integration der Materialtrennung im Nachgang
Ein primärer Schredder arbeitet selten isoliert. Vollständige Anlagendesigns erfordern ergänzende Handhabungsstufen, die die Gesamtausgaben für die Beschaffung beeinflussen:
Vibrationsentladeförderer zur gleichmäßigen Verteilung von geschreddertem Material.
Überband-Kreuzbandmagnetseparatoren zur Extraktion von eisenhaltigem Schrott.
Wirbelstromseparatoren zur Sortierung wertvoller nichteisenhaltiger (Aluminium, Kupfer) Materialien.
Luftklassifizierungssysteme zur Trennung von Autogeschredderrückständen (ASR) und leichten Kunststoffen von hochdichten Metallen.
Hocheffiziente Staubabsaug- und Funkenunterdrückungssysteme zur Einhaltung industrieller Sicherheits- und Umweltemissionsstandards.
Metallurgische Überlegungen und Bauintegrität
Unterschiede in der strukturellen Integrität erklären das breite Preisspektrum, das bei internationalen Ausrüstungsanbietern zu finden ist. Schwere Zerkleinerungsmaschinen erfordern strenge Ingenieurstandards, um die internen Stöße zu überstehen, die durch die Verarbeitung nicht zerdrückbarer Fremdmetalle entstehen.
Präzise CNC-Längsbohrungen der primären Lagergehäuse gewährleisten die Konzentrizität über die gesamte Länge der Schneidkammer. Fehljustierte Lagergehäuse verursachen vorzeitigen Ausfall von hochkapazitiven sphärischen Rollenlagern, Wellenblockierung und ungleichmäßige Zahnengagement. Hochwertige Hersteller von Industrieausrüstungen, einschließlich QianSen, führen eine Finite-Elemente-Analyse (FEA) des gefertigten Chassis durch, um Spannungskonzentrationen zu identifizieren, und fügen Innenverstärkungen und schwere Stützen hinzu, um die kontinuierlichen dynamischen Stoßlasten zu neutralisieren, die durch die Verarbeitung von schwerem Schrott entstehen.
Automatisierte Schmierungssysteme gewährleisten eine kontinuierliche Fettzufuhr zu labyrinthdichtenden Lagerbaugruppen und isolieren empfindliche rotierende Innenteile von abrasivem Metallstaub, Schlacke und Partikelkontamination. Die Wahl von Trocken-Sumpf-Planetengetrieben mit unabhängiger Flüssigkeitsfiltration und aktiven Öl-Kühlkreisläufen schützt zudem hochpreisige Getriebeassemblierungen vor thermischem Ausfall während anhaltender Hochlastwechsel.
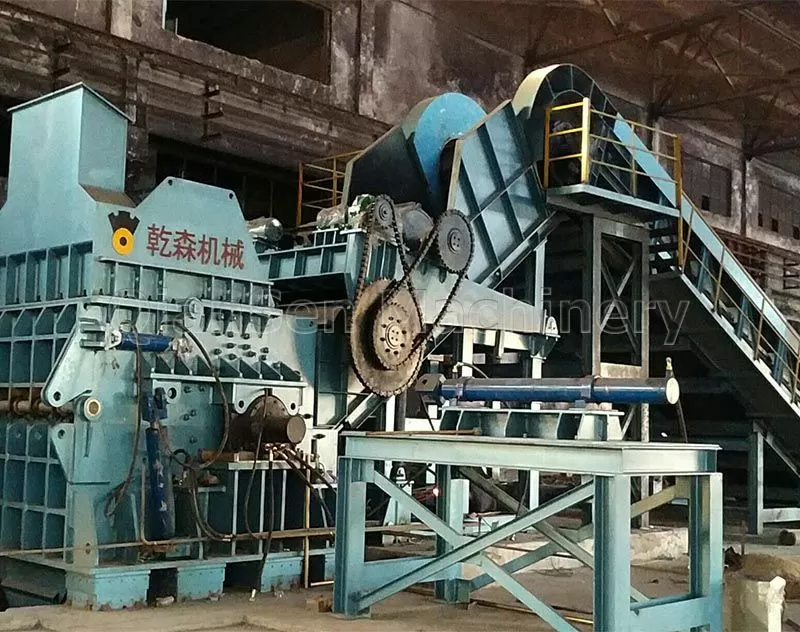
Optimierung des Preises für Schrottschredder zur Anpassung an die Betriebsstrategie
Der Erwerb eines Schredders erfordert eine direkte Anpassung des Maschinen-Durchsatzes an die eingehenden Materialströme. Der Kauf einer überdimensionierten Hammermühle führt zu unterausgelastetem Kapital und erhöhtem Leerlaufstrom. Die Auswahl einer unterdimensionierten Zwillingswellenmaschine führt zu mechanischer Ermüdung, vorzeitiger Abnutzung des Antriebsstrangs und übermäßigen Bauteilausfällen.
Die Materialdichte leitet direkt die Antriebsgröße. Materialien mit hohem Volumen und niedriger Dichte wie gewalzte Bleche oder dünne Profile erfordern größere Kammerabmessungen mit moderater Motorleistung. Dichte Materialien wie Gussaluminium, Strukturrohre und dicke Stahlplatten erfordern kleinere Kammerflächen, die durch massive hydraulische Antriebsmomente und dicke, klein-durchmesser Schneidrotoren unterstützt werden, um die Scherkräfte am Klingenhaken zu maximieren.
Häufig gestellte Fragen
Welche Hauptfaktoren verursachen eine Variation im Preis von Schrottschreddern?
Die Preisgestaltung korreliert mit dem strukturellen Gewicht, der insgesamt installierten Pferdestärke, der Antriebsarchitektur (direkter elektrischer Planetarantrieb versus schwerer Hydraulikantrieb), der metallurgischen Qualität der Schneidrotoren und der Komplexität der integrierten PLC-Automatisierung. Maschinen mit verschleißfestem Hardox-Beschichtung, geschmiedeten Legierungswellen und elektrischen Komponenten nach internationalen Standards haben höhere Preisniveaus, die längere Betriebslebensdauern widerspiegeln.
Wie vergleicht sich der elektrische Antrieb mit dem hydraulischen Antrieb in Bezug auf die Investitionskosten?
Direkt elektrische Antriebs-Schredder haben in der Regel niedrigere Anschaffungskosten und bieten eine höhere Gesamteffizienz unter konstanten, einheitlichen Schrottlasten. Hydrostatik-Antriebsplattformen erfordern höhere Anfangsinvestitionen aufgrund komplexer variabler Verdrängerpumpen, Ventile und Hydraulikmotoren, bieten jedoch überlegene Stoßdämpfung, sofortigen Stallschutz und kontinuierliche Drehmomentvariationen beim Verarbeiten von schwerem, nicht-homogenem Schrott.
Wie lange halten die Klingen eines industriellen Schrottschredders typischerweise?
Die Lebensdauer der Klingen variiert je nach Abrasivität des Ausgangsmaterials und der Sortierdisziplin. Die Verarbeitung von sauberen Aluminiumprofilen kann Klingenlebensdauern von über 1.500 bis 2.000 Betriebsstunden ergeben, bevor ein Nachschärfen oder Austausch erforderlich ist. Gemischter Automobilschrott, der Schmutz, gehärtete Stahlbefestigungen und Sand enthält, kann die Wartungsintervalle der Klingen auf zwischen 400 und 800 Stunden reduzieren, was aktive Oberflächenhärtung und Wartungsroutinen erfordert.
Kann ein einzelner Schredder sowohl leichtes E-Schrott als auch schwere Strukturstahl effizient verarbeiten?
Einzelmaschinen können Ausgangsmaterialien über extreme Dichte-Spektren hinweg nicht effizient verarbeiten. E-Schrott erfordert höhere Schneidgeschwindigkeiten, engere Klingenabstände (oft 0,5 mm bis 1,5 mm) und spezifische Zahnprofile, um Leiterplatten und dünne Gehäuse sauber zu schneiden. Die Verarbeitung von schwerem Schrott erfordert massives Niedrigdrehmoment, weite Klingenabstände und schwere Hakenprofile, um Strukturteile ohne Verstopfung zu zerreißen.
Wie viel strukturelle Fundamentarbeit ist erforderlich, bevor die Ausrüstung installiert wird?
Niedrigdrehmoment-Zwillingswellen-Scherschredder erzeugen minimale dynamische Vibrationen und erfordern oft nur einen verstärkten, ebenen Industrieboden aus Beton, der das statische Eigengewicht der Basis tragen kann. Hochgeschwindigkeits-Hammermühlen und vertikale Fragmentierer erzeugen signifikante kontinuierliche dynamische Stoßlasten, die spezielle Fundamentplatten aus verstärktem Beton erfordern, die mit tiefen Pfählen und strukturellen Isolationsfugen konstruiert sind.
Projektgrößen- und Beschaffungsanfragen
Der Erwerb von Hochleistungs-Zerkleinerungsmaschinen erfordert ein Gleichgewicht zwischen Kapitalaufwendungen und physischen Verarbeitungsanforderungen sowie geplanten Erträgen. QianSen-Ingenieure bieten detaillierte Gerätebewertungen basierend auf Schrottspezifikationen, Zielkapazitätsmetriken und Standortbeschränkungen.
Reichen Sie Ihre Betriebsparameter ein—einschließlich der angestrebten Schrottmaterialtypen, benötigten Ausgangsteilchen größe, erwarteten kontinuierlichen metrischen Tonnen pro Stunde und verfügbaren elektrischen Strom vor Ort—um ein detailliertes technisches Spezifikationspaket und ein maßgeschneidertes Preisangebot für einen Schrottschredder zu erhalten.
Vorherige:
Keine