Broyeur industriel pour canettes en aluminium : ingénierie, dimensionnement et rendement de fusion
Publié le Aug. 21, 2026
Les canettes de boisson usagées (UBC) représentent l'une des fractions de déchets les plus volumineuses dans l'industrie de l'aluminium secondaire. Composées principalement de AA3004 dans le corps tiré et repassé et de AA5182 dans l'onglet de fin, ces alliages à faible épaisseur possèdent une grande valeur économique lorsqu'ils sont retraités en lingots laminés. Transformer des canettes collectées de manière lâche ou des canettes en balles à haute densité en une alimentation de déchets propre et uniforme nécessite un traitement mécanique dédié. Le choix d'un broyeur industriel pour les canettes en aluminium détermine le taux de récupération, la densité en vrac et l'efficacité thermique des opérations de refonte ultérieures.
Les fonderies secondaires et les recycleurs à grande échelle exigent une réduction volumétrique précise. Le traitement des canettes post-consommation introduit des variables opérationnelles complexes, y compris la contamination liquide, les métaux ferreux indésirables, les rapports peinture-métal élevés et la saleté abrasive. Une ligne de traitement conçue équilibre le couple, la durée de vie des couteaux et la libération en aval pour maximiser le débit tout en minimisant les pertes de fusion dans le four.
Considérations métallurgiques et géométrie de broyage dans le traitement des UBC
Les canettes en aluminium ont un rapport surface-masse élevé. Lorsqu'elles sont introduites dans un four de refonte, les surfaces d'aluminium exposées s'oxydent facilement, formant de l'oxyde d'aluminium (scories). Une génération excessive de scories diminue le rendement métallique et augmente les dépenses opérationnelles pour les flux de sel. La géométrie des déchets broyés influence directement la façon dont les déchets se comportent dans le vortex de fusion du four ou dans le four rotatif.
Un broyeur pour canettes en aluminium correctement configuré produit un fragment dense et distinct plutôt que des plis comprimés ou des micro-particules. Si la taille du fragment est trop fine, les systèmes de tirage à haute vitesse du four entraînent les déchets dans le filtre à sacs, entraînant une perte de métal pur. À l'inverse, si les fragments sont trop gros ou compressés trop étroitement, l'air et l'humidité piégés créent des inefficacités thermiques et des dangers potentiels de pression à l'intérieur des fours de fusion submergés.
Taille cible des fragments : La plupart des fonderies secondaires spécifient une taille de fragment broyé entre 25 mm et 75 mm (1 à 3 pouces). Ce profil garantit une immersion rapide dans les tourbillons de métal en fusion tout en permettant aux systèmes automatisés de décalquer d'éliminer la laque et l'encre d'impression.
Densité en vrac : Une réduction de taille efficace augmente la densité en vrac de 30 à 50 kg/m³ (canettes non compactées) à environ 350 à 550 kg/m³, permettant aux puits de charge standard d'accepter une masse maximale par cycle.
Libération des revêtements : Les actions de cisaillement et de déchirement brisent la tension de surface des revêtements extérieurs, permettant à la circulation d'air chaud dans les fours de décalquage thermique d'accéder aux deux côtés de l'alliage de tôle.
Technologies de broyage de base : Cisailles à double arbre contre Broyeurs à marteaux
Les dépôts de ferraille et les centres de traitement sélectionnent les configurations de machines en fonction des états des matériaux entrants (collections lâches, briquettes lâches ou balles d'exportation à haute densité) et des spécifications finales de fonderie. Deux architectures de machines principales dominent le marché.
Cisailles rotatives à double arbre à faible vitesse et couple élevé
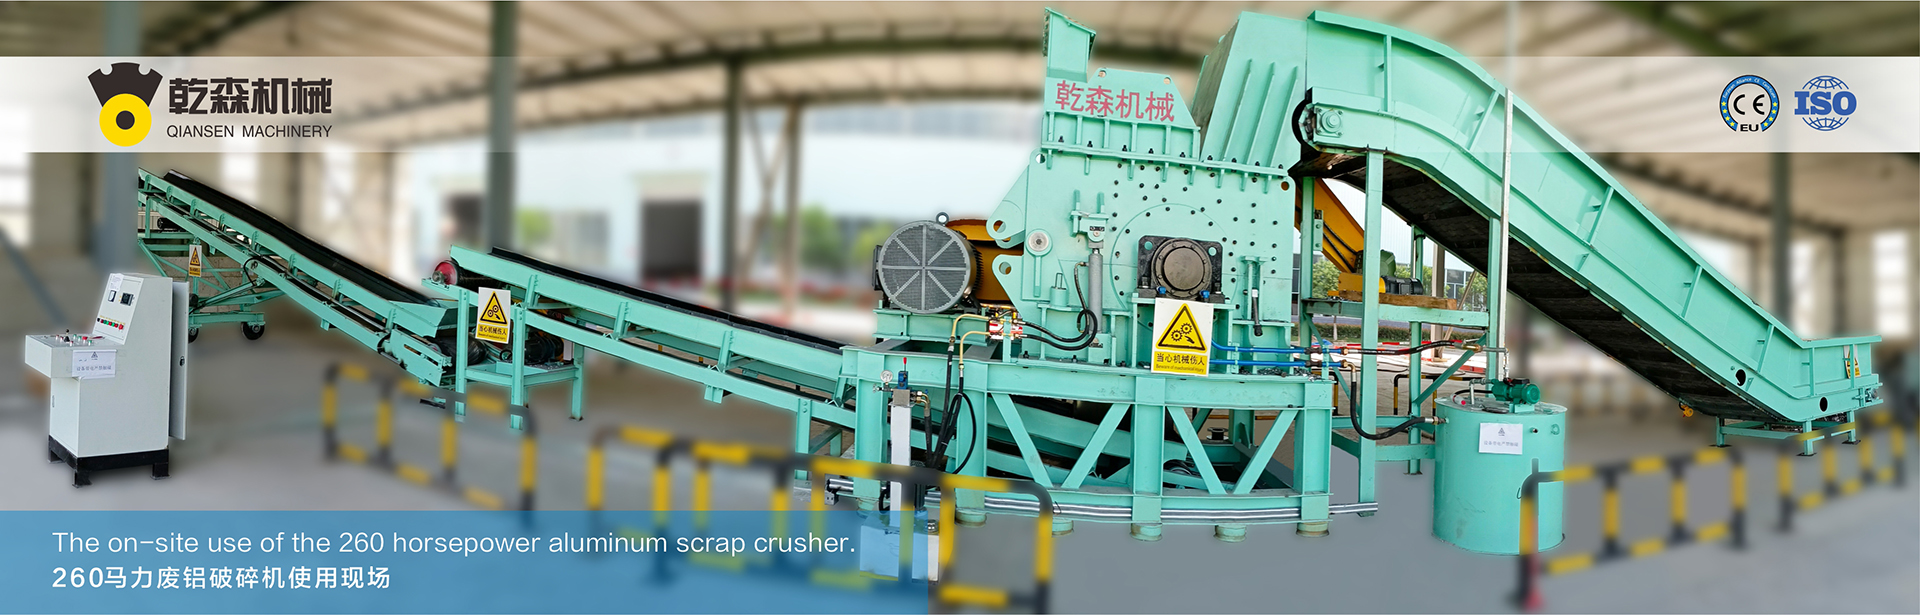
Les machines de cisaillage à double arbre utilisent deux arbres en contre-rotation équipés de lames de coupe à profil crochet entrelacées. Propulsées par des réducteurs planétaires couplés à des entraînements hydrauliques à fort déplacement ou à des moteurs électriques à haute efficacité avec des variateurs de fréquence (VFD), ces unités coupent les balles de UBC en utilisant de fortes forces de cisaillement à faibles vitesses de rotation (généralement de 15 à 35 RPM).
Parce que ces systèmes fonctionnent à basse vitesse, la génération de poussière et la formation de fines métalliques restent exceptionnellement faibles. Le mécanisme à basse vitesse réduit le stress mécanique, minimise les niveaux de bruit et évite l'ignition des COV résiduels ou des liquides inflammables souvent trouvés à l'intérieur des canettes post-consommation non lavées. Les broyeurs à double arbre excellent en tant qu'unités de décomposition primaire, capables de traiter des balles à haute densité (pesant jusqu'à 800 kg) et de les réduire en grandes bandes gérables pour un affinage secondaire.
Moulins à marteaux à grande vitesse et broyeurs verticaux
Les moulins à marteaux emploient des rotors à grande vitesse (allant de 600 à 1200 RPM) équipés de marteaux en acier manganèse libres ou fixes. Lorsque les canettes entrent dans la chambre, l'énergie cinétique des marteaux rotatifs brise et plie l'aluminium fin contre des plaques de rupture lourdes et des grilles de décharge.
Le traitement basé sur l'impact élimine la peinture, délamine la saleté et compresse les morceaux déchiquetés en profils arrondis "popcorn" ou "nugget". Cette géométrie fournit une haute densité en vrac et un transport de matériau fluide. Les moulins à impact à grande vitesse nécessitent des systèmes d'éjection de métaux indésirables robustes pour prévenir la destruction de la chambre lorsque des objets en acier non broyables entrent dans le flux.
Métallurgie des coupeurs rotatifs, géométrie des lames et résistance à l'usure
L'aluminium usagé contient des contaminants abrasifs tels que la silice, le gravier de route, le verre et des fixations en acier traces. Les outils de coupe rencontrent une usure abrasive et adhésive continue pendant l'opération. Les fabricants d'équipements comme QianSen sélectionnent des nuances d'acier à outils en fonction de la ténacité à l'impact et de la rétention des bords dans des conditions abrasives.
Aciers à outils alliés : Pour les cisailles à double arbre, les lames sont usinées de manière précise à partir d'aciers à outils forgés AISI D2, 1.2379, ou d'aciers à outils en chrome-molybdène modifiés spécialisés, durcis par traitement thermique sous vide à 56–60 HRC. Cette dureté maintient des bords de coupe tranchants contre des feuilles d'aluminium de faible épaisseur.
Acier à impact : Les moulins à marteaux utilisent de l'acier à haute teneur en manganèse (acier Hadfield avec 12–18 % de Mn) ou des aciers alliés forgés Ni-Cr-Mo. Les aciers au manganèse se durcissent au travail lors de l'impact, formant une couche d'usure extérieure dure tout en maintenant un cœur ductile pour absorber les chocs des contaminants indésirables.
Profils de crochet de lame : Les profils de crochet varient des conceptions à crochet unique pour les balles denses aux configurations à plusieurs crochets pour les canettes lâches. Le crochet attire le matériau dans l'espace de coupe, tandis que la largeur du coupeur détermine la dimension principale des déchets de sortie.
Revêtements d'usure : Les chambres de déchiquetage présentent des plaques d'usure remplaçables boulonnées fabriquées à partir d'aciers résistants à l'abrasion Hardox 450/500 ou équivalents pour protéger le boîtier structurel principal de l'érosion des murs.
Intégration d'un broyeur industriel pour canettes en aluminium dans des lignes automatisées
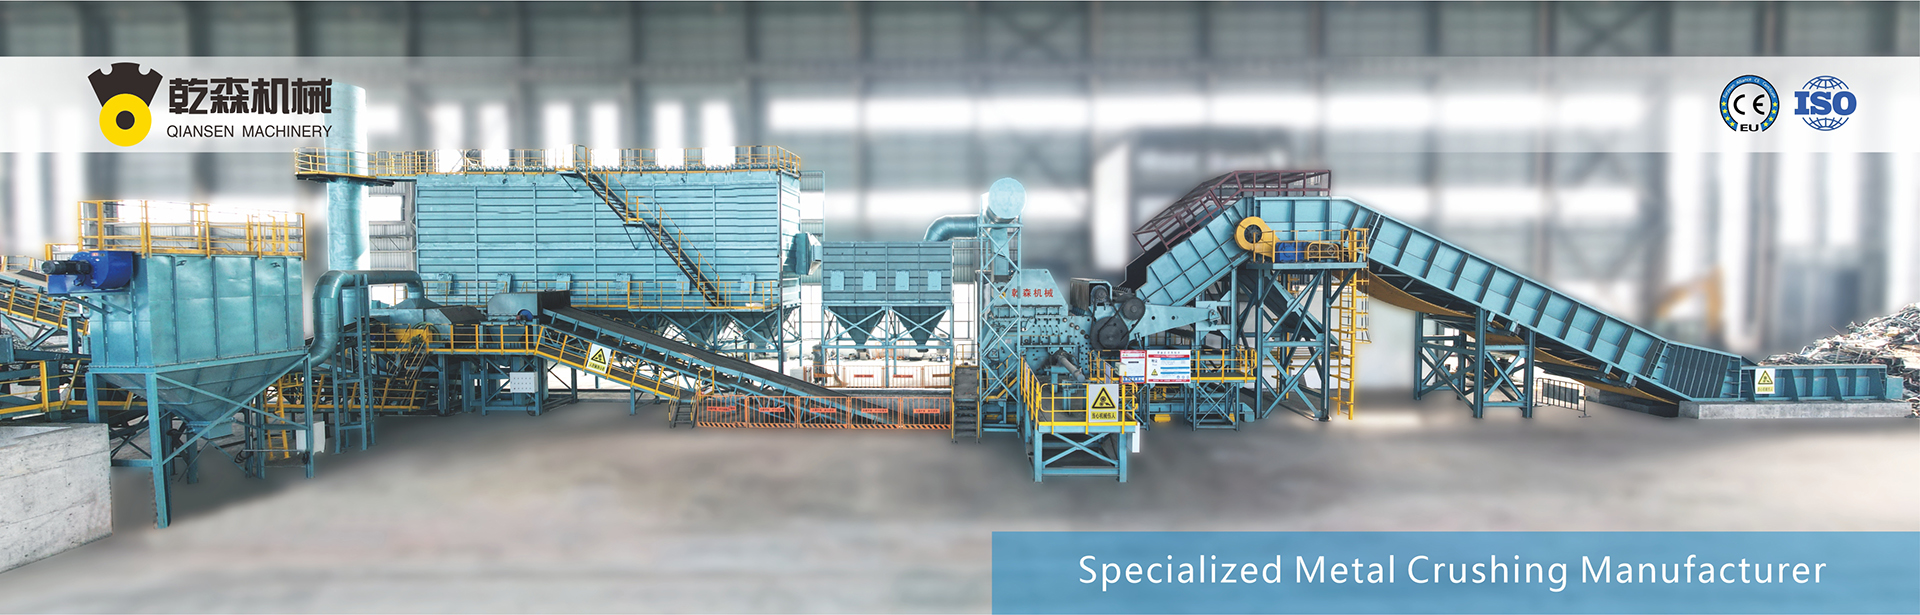
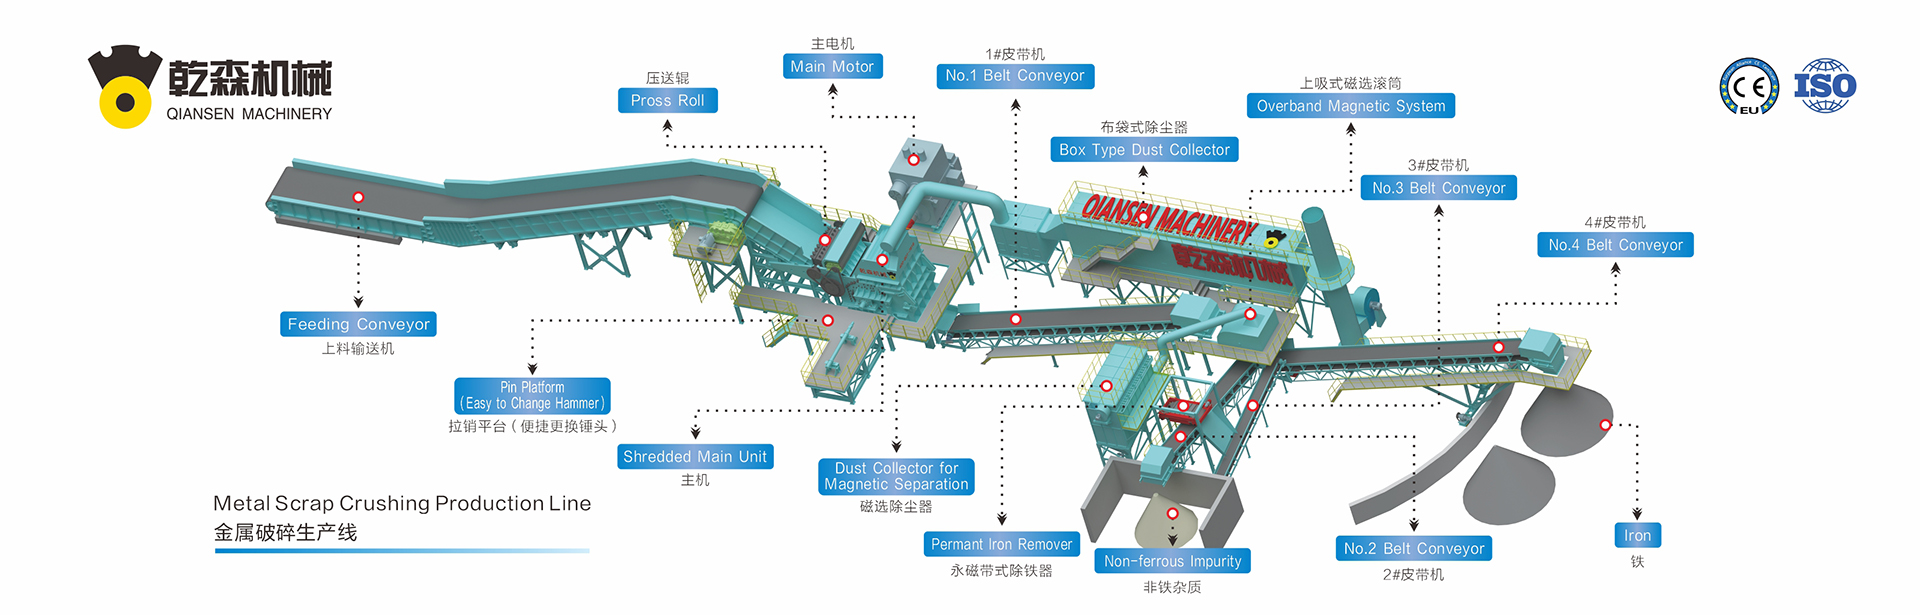
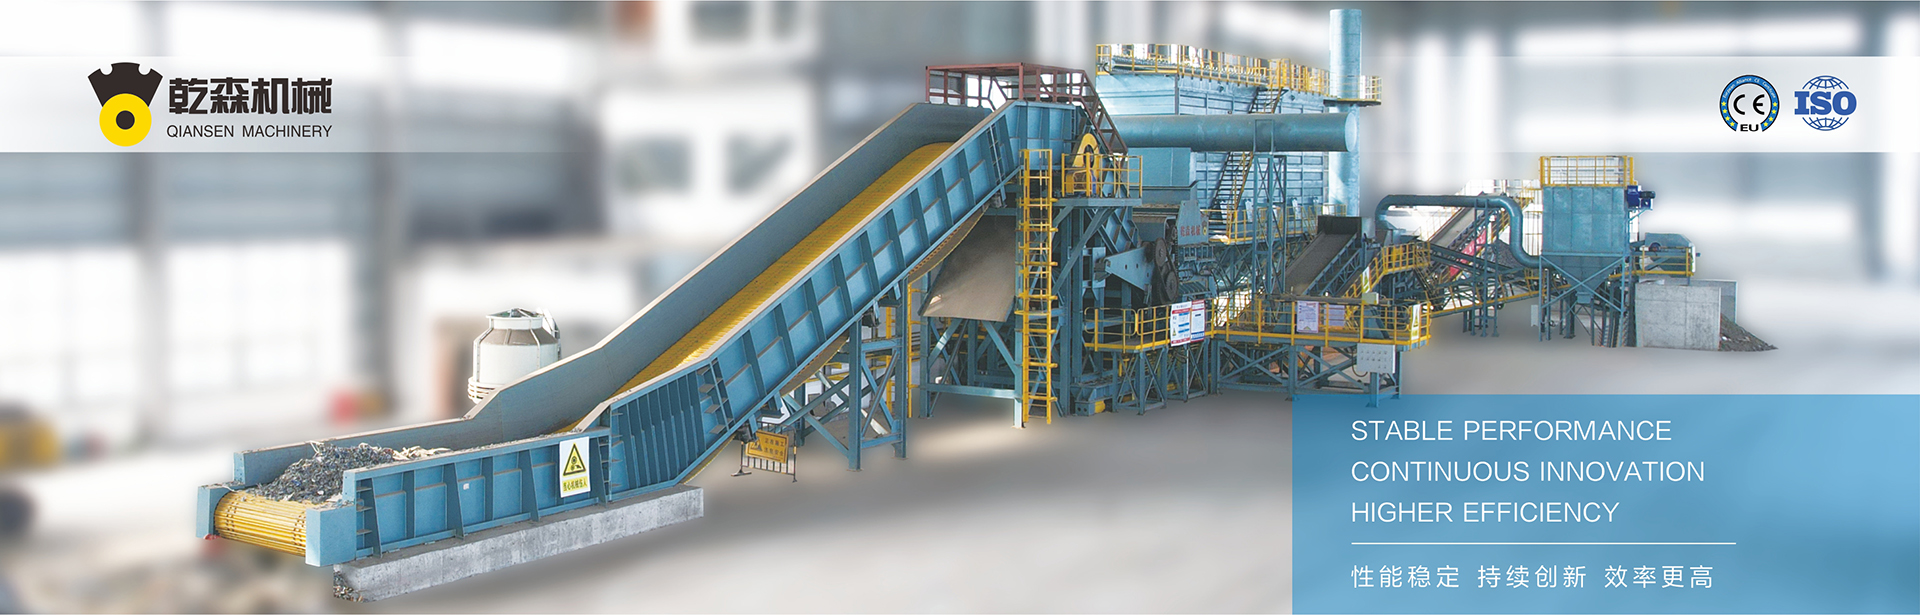
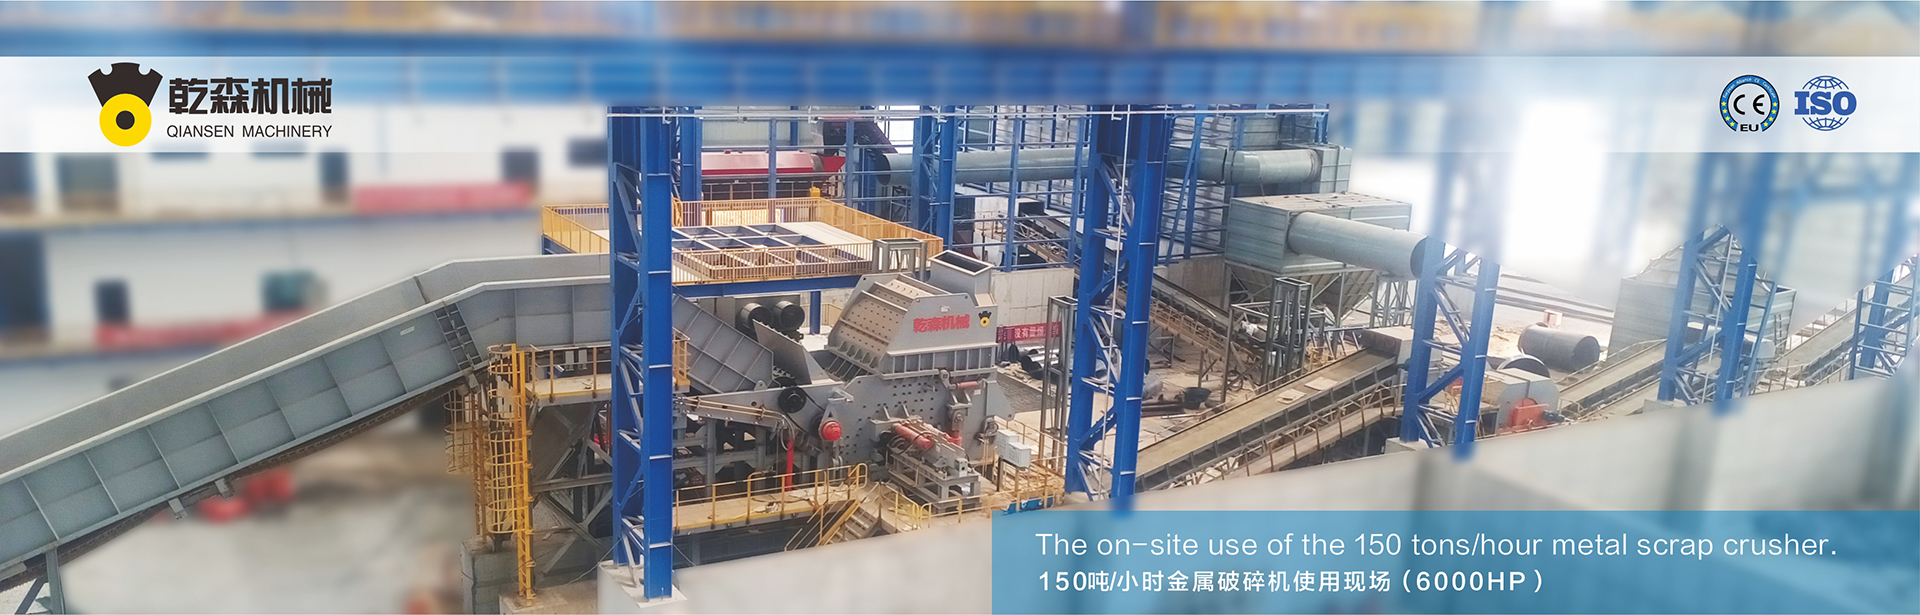
Un broyeur industriel fonctionne rarement comme une unité isolée. Les installations de traitement à haut débit intègrent le mécanisme de déchiquetage au sein d'un système automatisé pour extraire la valeur maximale des matériaux secondaires.
Les balles entrantes ou les trémies lâches alimentent l'entrée principale via des convoyeurs à tablier en acier robustes ou des alimentateurs vibrants. L'introduction régulière de matériau empêche la surcharge des entraînements et les conditions de blocage du rotor. Les étapes d'intégration suivent une progression mécanique stricte :
Réduction volumétrique primaire : Le broyeur primaire pour les canettes en aluminium casse les balles et produit des déchiquetages de dimensions uniformes.
Séparation magnétique : Des aimants à bande transversale ou des poulies magnétiques à haute intensité extraient les contaminants ferreux, tels que les canettes en acier, les fils de cerclage et le matériel indésirable, protégeant ainsi les écrans en aval.
Criblage des fines et de la poussière : Des cribles trommel rotatifs ou des cribles à plateau vibrant éliminent les éclats de verre sous-dimensionnés, le sable et les micro-fines d'aluminium avant le traitement thermique.
Désencollage thermique (Délacquage) : Les fragments déchiquetés et propres passent par un four rotatif fonctionnant entre 500°C et 550°C pour pyrolyser la peinture et l'encre sans faire fondre l'aluminium sous-jacent.
Séparation non ferreuse : Les séparateurs à courant de Foucault (ECS) isolent tout résidu d'étiquettes en plastique ou de déchets non métalliques, garantissant que le flux résultant atteint des niveaux de pureté supérieurs à 99 % de ferraille UBC pure.
Paramètres d'ingénierie : Capacité, puissance et sélection de l'entraînement
Dimensionner un broyeur pour les canettes en aluminium nécessite de calculer le déplacement volumétrique et les conversions de densité en vrac plutôt que de mesurer uniquement le poids. Les canettes en vrac occupent un volume de chambre substantiel, nécessitant de grandes chambres de coupe, tandis que les balles denses nécessitent un couple substantiel pour surmonter la résistance à la compaction.
| Échelle du système | Débit de traitement | Puissance d'entraînement recommandée | Configuration de machine préférée |
|---|---|---|---|
| Yard standard | 500 – 1 500 kg/h | 37 kW – 75 kW (Électrique) | Broyeur à double arbre (entraînement VFD) |
| Dépôt de recyclage régional | 2 000 – 5 000 kg/h | 90 kW – 160 kW (Électrique/Hydraulique) | Primaire à double arbre + ligne magnétique |
| Approvisionnement en fonderie industrielle | 5 000 – 15 000 kg/h | 200 kW – 400+ kW (Système hydraulique) | Broyeur à double arbre lourd + broyeur à marteaux |
Les machines fabriquées par QianSen intègrent des contrôleurs logiques programmables (PLC) qui surveillent en temps réel l'ampérage du moteur, le couple de l'arbre et les températures des roulements. Lors du traitement des cœurs de balles denses, les entraînements hydrauliques ou électriques variables exécutent une séquence de retour automatique pour dégager la zone de coupe avant de reprendre le déchiquetage en avant, évitant ainsi les pannes de chaîne cinématique.
Maintenance opérationnelle et gestion de l'écart des couteaux
Maintenir des coupes nettes sur des feuilles d'aluminium fines nécessite des écarts de couteaux précis. Les feuilles d'aluminium fines (moyenne de 0,25 mm à 0,30 mm) ont tendance à se plier, se pincer et s'enrouler autour des arbres si les écarts entre les coupeurs s'élargissent au-delà des tolérances permises.
Lorsque les faces des lames s'usent, la friction mécanique augmente considérablement. Au lieu de cisailler proprement, la machine déchire et étale le métal, augmentant la consommation d'énergie du moteur et élevant les températures de fonctionnement de la chambre. Les programmes de maintenance nécessitent des vérifications périodiques du couple sur les colliers de tension des arbres, le redressage des bords des couteaux et le calage des contre-couteaux fixes. La mise en œuvre de programmes de maintenance systématiques garantit un fonctionnement continu, une durée de vie prolongée des lames et une taille de grain de sortie cohérente.
Liste de contrôle pour l'acquisition d'équipement pour les lignes de traitement UBC
Les équipes d'approvisionnement et les ingénieurs d'installation évaluant les machines lourdes doivent évaluer les attributs mécaniques et opérationnels clés avant de passer des commandes :
Redondance de l'entraînement et protection contre les surcharges : Vérifiez les cotes de charge des entraînements planétaires, les accouplements fluides ou les transducteurs de pression intégrés qui réagissent rapidement aux obstructions non écrasables.
Construction de l'arbre : Les arbres hexagonaux en acier allié 42CrMo ou 4340 forgé à haute résistance résistent à la déflexion et à la fatigue de torsion sous des charges d'impact continues et asymétriques.
Remplacement de couteau modulaire : Les conceptions d'accès aux lames individuelles minimisent le temps d'arrêt de maintenance lors du reconditionnement par rapport aux conceptions de rotors monolithiques.
Isolation de la chambre à roulements : Les roulements à rouleaux sphériques montés à l'extérieur empêchent l'entrée de poussière d'aluminium, d'eau et de résidus acides provenant des boissons en conserve restantes.
Investir dans des équipements conçus par QianSen garantit que les lignes de traitement fonctionnent à pleine capacité avec des coûts de maintenance du cycle de vie minimaux.
Questions Fréquemment Posées (FAQ)
Quelle est la taille de sortie idéale pour les déchets UBC avant le chargement dans le four ?
La taille cible standard pour les déchets UBC broyés varie de 25 mm à 75 mm. Cette taille permet une immersion rapide dans les fours de fusion secondaires tout en permettant un flux d'air suffisant pendant le décalaminage thermique pour éliminer les peintures et les encres sans provoquer d'oxydation excessive.
Comment un broyeur à double arbre gère-t-il la contamination comme l'acier indésirable ?
Les broyeurs à double arbre modernes utilisent une surveillance de charge pilotée par PLC. Lorsque les coupeurs rencontrent de l'acier indésirable non broyable, des pics de courant déclenchent une rotation inverse immédiate pour déloger l'objet, suivie d'une alerte automatisée pour le dégagement de l'opérateur, empêchant une rupture catastrophique de l'arbre ou des dents.
Pourquoi l'isolation des roulements est-elle nécessaire dans un broyeur pour canettes en aluminium ?
Les canettes de boissons usagées contiennent des liquides résiduels, y compris des sucres, des acides gazeux et de l'eau de lavage, mélangés à de la fine poussière d'aluminium. Les logements de roulements montés à l'extérieur avec des joints labyrinthes à barrières multiples isolent les lubrifiants des roulements de ces liquides corrosifs et des particules abrasives, empêchant une défaillance prématurée des roulements.
Quel type d'entraînement est meilleur pour le traitement des balles à haute densité : hydraulique ou électrique ?
Les entraînements hydrauliques fournissent un couple de démarrage élevé à basse vitesse et présentent des inversions directionnelles douces et sans choc, les rendant adaptés aux alimentations de balles denses et imprévisibles. Les entraînements électriques modernes associés à des réducteurs planétaires lourds et à des variateurs de fréquence offrent une haute efficacité énergétique et un entretien simple pour des charges continues de moyenne à lourde.
Comment la géométrie de la lame affecte-t-elle la production de fines d'aluminium ?
Les lames de cisaillement rotatives précises et aiguisées produisent des coupes nettes avec un minimum de fines. Les unités à impact à grande vitesse génèrent plus de fines en raison de la fragmentation, nécessitant des classificateurs à air ou des écrans en aval pour capturer de petites particules précieuses et prévenir la formation excessive de scories pendant la fusion.
Consultation d'ingénierie directe et dimensionnement de l'équipement
Établir une opération de recyclage de l'aluminium efficace commence par la sélection de la bonne machinerie conçue pour vos conditions d'alimentation spécifiques et votre capacité de production cible. Les équipes d'ingénierie examinent les caractéristiques des déchets, les objectifs de débit horaire et les exigences de tri en aval pour fournir des systèmes de broyage entièrement intégrés.
Soumettez vos spécifications de matériau, votre débit cible (tonnes par heure) et vos exigences de disposition de l'installation à nos ingénieurs d'application. Contactez notre département des ventes pour recevoir des dessins techniques de disposition, des recommandations de puissance de moteur et une proposition commerciale détaillée pour votre installation de traitement.