Schwermetall-Schreddertechnik: Schnittdynamik, Haltbarkeit & Größenbestimmung
Veröffentlicht am Sep. 03, 2026
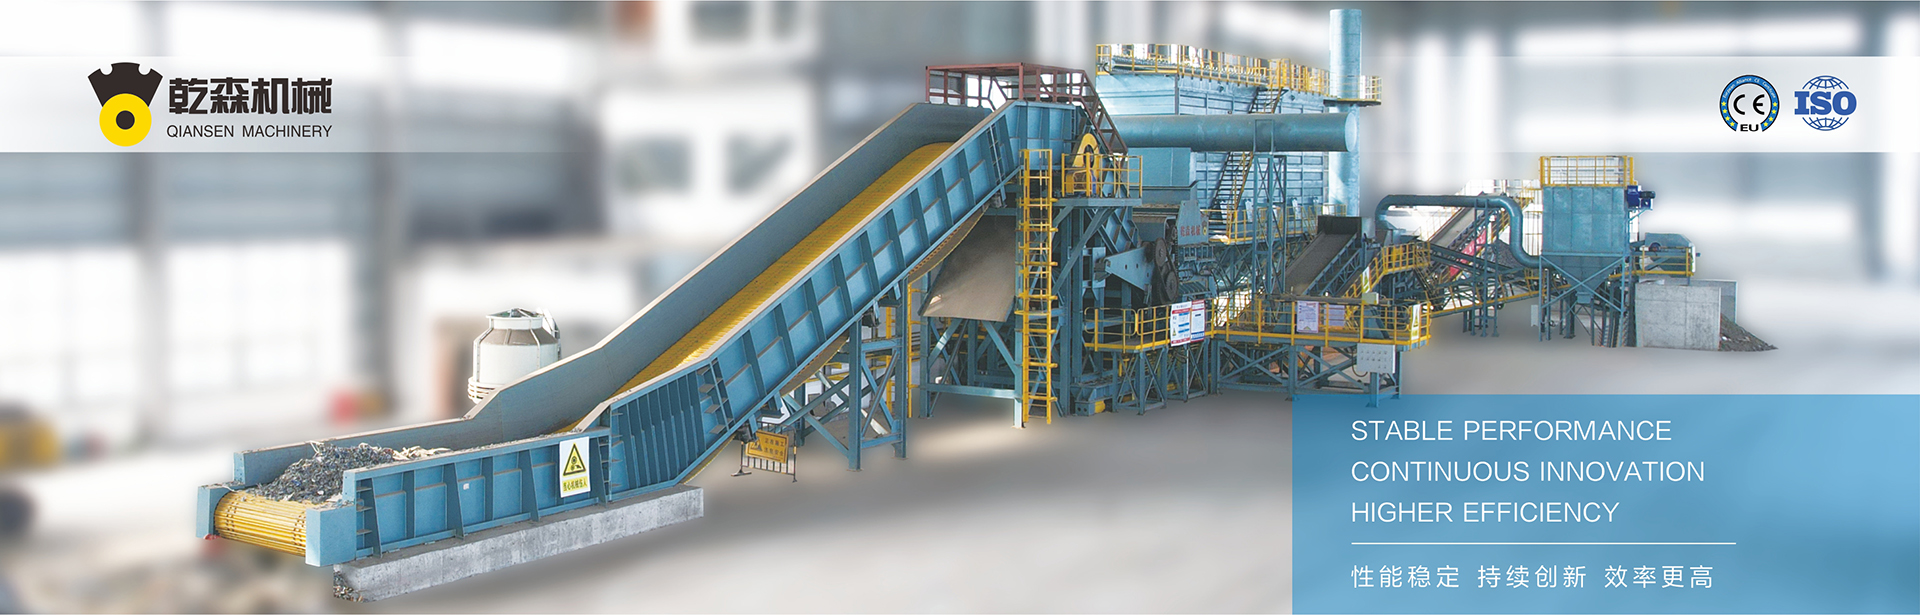
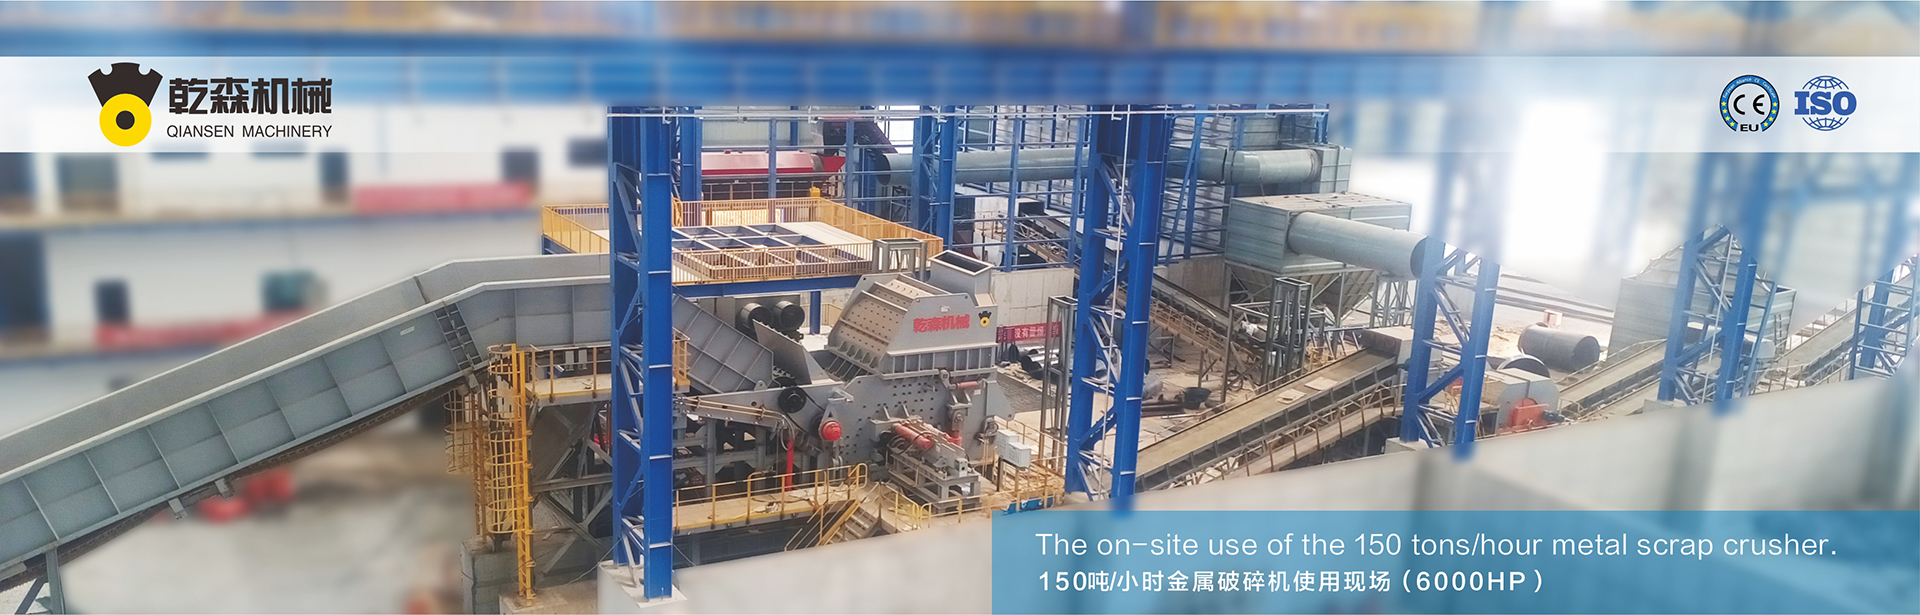
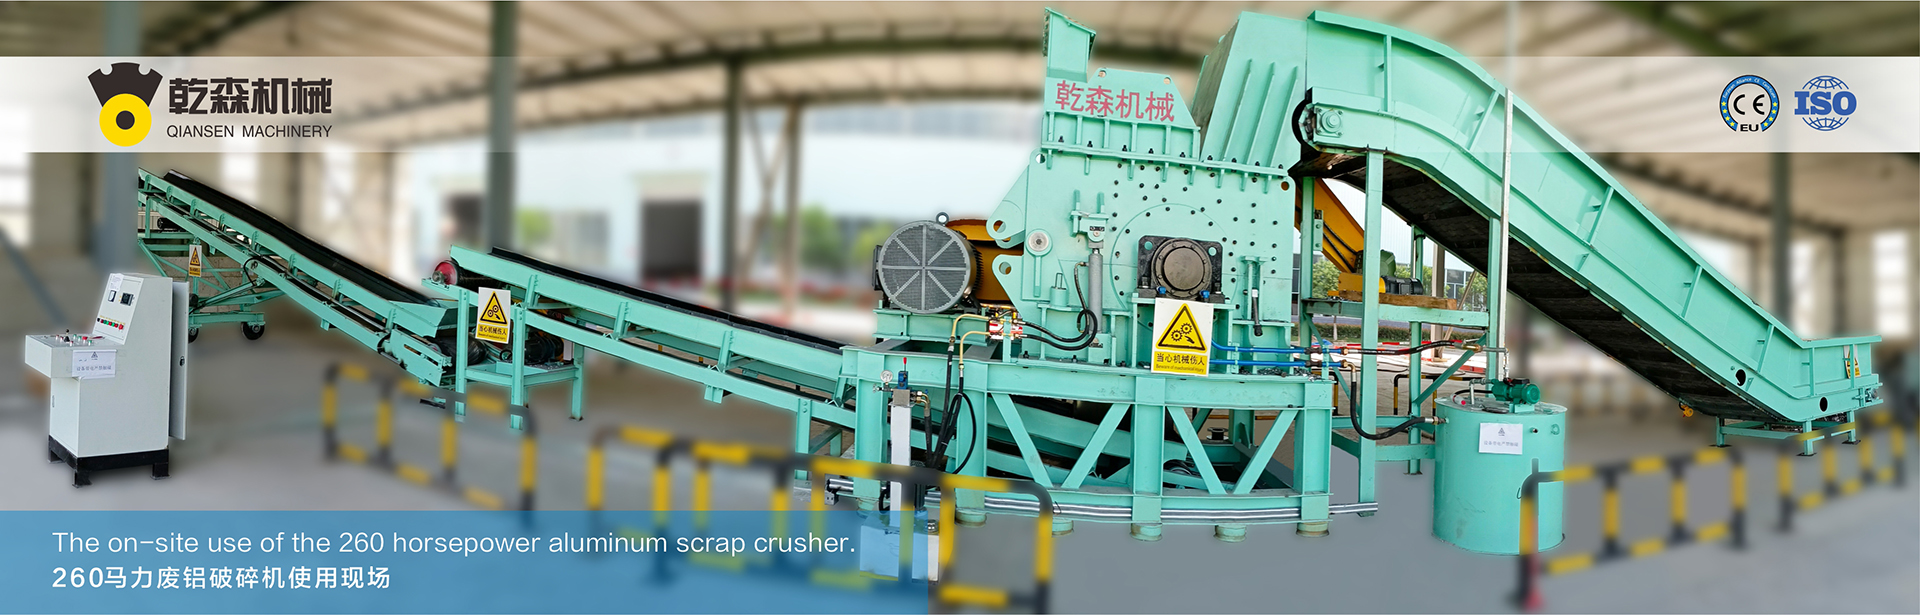
Die Rückgewinnung von Schrott und die sekundäre Metallurgie hängen vollständig von der mechanischen Größenreduktion ab, um sperrigen, heterogenen Schrott in einheitliche, ofenfertige Waren zu transformieren. In hochvolumigen Verarbeitungsanlagen bildet der Einsatz eines industriellen schweren Metallschredders die Grundlage für die nachgelagerte Sortierung, Verdichtung und Entschlackung. Die Verarbeitung von Materialien, die von Fahrgestellen aus ausgedienten Fahrzeugen (ELV) und Haushaltsgeräten bis hin zu schweren Strukturplatten reichen, erfordert Maschinen, die in der Lage sind, immense Scher-, Reiße- und Druckkräfte zu erzeugen und gleichzeitig extremen dynamischen Belastungen standzuhalten. Um einen vorhersehbaren Durchsatz und akzeptable Kosten pro verarbeiteten Tonne zu erreichen, ist ein tiefes Verständnis der mechanischen Antriebe, der metallurgischen Abnutzungsmechanismen, der strukturellen Dynamik und der Physik der Materialtrennung erforderlich.
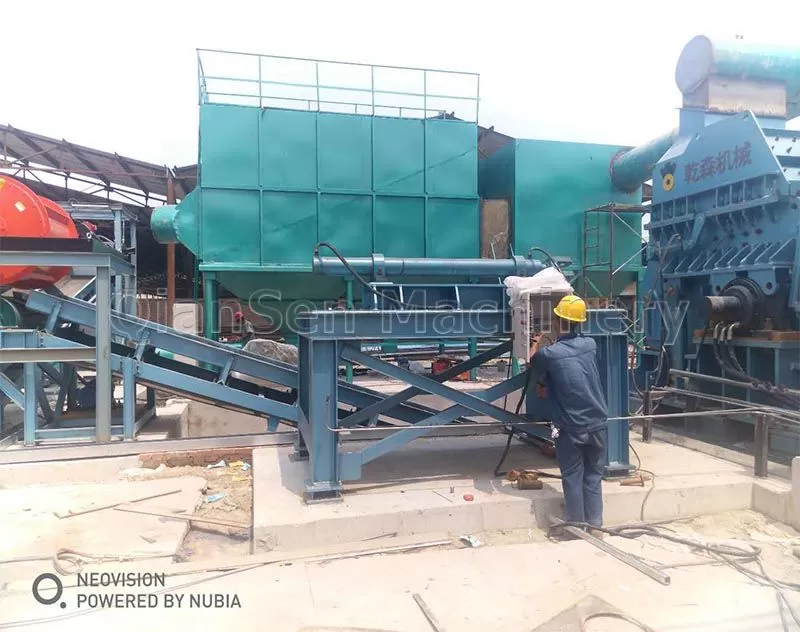
Kernantriebstrangmechanik: Elektromechanische vs. Hydrostatiksysteme
Die Betriebseffizienz der Schrottreduktion hängt hauptsächlich von der Übertragung des Wellenmoments und der Fähigkeit des Antriebssystems ab, Stoßlasten ohne katastrophale Ausfälle zu absorbieren. Bei der Auswahl eines Antriebstrangs bewerten Ingenieurteams zwei Hauptkonfigurationen: direkte elektromechanische, getriebegetriebene Systeme und hydraulische Antriebe mit variabler Verdrängung.
Elektromechanische Antriebspakete nutzen hochdrehmomentstarke Elektromotoren, die über Fluidkupplungen oder momentbegrenzende Kupplungen mit Planetengetrieben gekoppelt sind. Diese Systeme bieten Effizienzwerte für die elektrische zu mechanische Umwandlung, die typischerweise 92 % übersteigen. In Einrichtungen, in denen die eingehenden Schrottströme eine konstante Dicke und Vorhersagbarkeit aufweisen, bieten elektromechanische Antriebe stabile Betriebskosten. Fluidkupplungen dämpfen die torsionalen Vibrationen, die in die Motorwicklungen zurückgeführt werden, wenn die Schneidwerkzeuge in dichte Strukturstahlabschnitte eindringen. Allerdings besteht bei anhaltenden Stoßlasten von übergroßen, nicht zerkleinerbaren Materialien das Risiko von Zahnabplatzungen, Wellenablenkungen und Verformungen des Getriebegehäuses, es sei denn, schnelle Rücklaufprotokolle sind programmatisch in den programmierbaren Logikcontroller (PLC) fest codiert.
Hydrostatiksysteme nutzen hochverdrängende axiale Kolbenmotoren, die direkt an den Schredderwellen montiert sind und von externen hydraulischen Energieeinheiten (HPUs) betrieben werden. Die hydraulische Architektur ermöglicht eine sofortige Momentenvervielfachung bei null Rotorendrehzahl, wodurch Blockierungszyklen ohne erhebliche elektrische Anlaufströme aus dem Versorgungsunterwerk gezogen werden können. Die hydrostatische Übertragung eliminiert mechanische Getriebe und ersetzt physische Zahnradverzahnung durch Hydrauliköl, das als intrinsischer Dämpfer gegen schwere Stoßlasten dient. Systemdesigner berechnen hydraulische Druckspitzen durch Hochgeschwindigkeitstransducer, die Flüssigkeit innerhalb von Millisekunden nach dem Auftreten von feuerfesten Materialien durch proportionale Überdruckventile umleiten. Ingenieurteams wie QianSen entwerfen Antriebstränge mit integrierten Stoßentlastungsschaltungen, die die mechanische Ermüdung des strukturellen Chassis minimieren und gleichzeitig die Momentenübertragung über variable Materialdichten aufrechterhalten.
Metallurgie, Schneidgeometrien und Bruchdynamik
Die Werkzeugleistung bestimmt die Betriebskosten in hochabrasiven Umgebungen. Schreddermesser, Ambosse und Brechstäbe arbeiten unter gleichzeitiger Einwirkung von hohem Aufprall, abrasivem Verschleiß durch drei Körper und lokalen thermischen Spitzen, die durch plastische Verformung des Schrotts verursacht werden. Die Spezifizierung der richtigen Werkzeugstahllegierung erfordert ein Gleichgewicht zwischen Bruchzähigkeit und Oberflächenhärte.
Geschmiedete Legierungsstähle (z. B. 42CrMo, NiCrMo-Legierungen): Bevorzugt für hochbelastete Scherrotoren, bei denen das Brechen von Klingen ein größeres Betriebsrisiko darstellt als allmählicher abrasiver Verschleiß. Durchgehärtet auf 52–56 HRC, widerstehen diese Legierungen sprödem Bruch unter unregelmäßigen Druckspannungen, obwohl sie routinemäßig mit Auftragschweißen versehen werden müssen, um die Schneidprofile zu erhalten.
Hochmangan-Austenitische Stähle (Hadfield-Stähle): Enthalten etwa 11% bis 14% Mangan, zeigen diese Materialien hohe Verfestigungsfähigkeiten. Während der Kern extreme Duktilität behält (schwere kinetische Stöße ohne Rissbildung absorbiert), härtet die Kontaktfläche von ungefähr 200 HB auf über 500 HB unter mechanischem Einfluss. Mangan ist besonders effektiv in Hammerkonfigurationen, die verformbares, dickes Stahlschrott verarbeiten.
Werkzeugstähle mit Hartmetalleinlagen: In Anwendungen, die vorausgewählten Blechschrott, sekundäres Aluminium oder elektrische Motorenscherung betreffen, bewahren spezialisierte Verbundmesser mit Wolframkarbid- oder hochchromhaltigen Werkzeugstahleinsätzen scharfe Scherflächen, wodurch der elektrische Verbrauch durch die Aufrechterhaltung präziser Klingen-zu-Anvil-Abstände gesenkt wird.
Die Messergeometrie bestimmt, ob Schrott eine saubere duktilen Scherung, Zugreißen oder kompressive Verdichtung erfährt. Der Hakenprofil, der Vorschubwinkel und die Schneidkantenstärke bestimmen den Energieverbrauch pro Tonne. Mehrhaken-Designs sichern den Halt auf abgerundeten Profilen wie Motorengehäusen und Rohrabschnitten, indem sie diese in das Schneidbett ziehen. Einhaken- oder flachprofilierte Cutter erzeugen lokalisierte Scherkräfte, die die endgültige Zugfestigkeit des Eingangsmetalls überschreiten, was zu kleineren, gleichmäßig geschnittenen Fragmenten führt. Durch technische Zusammenarbeit mit QianSen können Betreiber maßgeschneiderte Messer- konfigurationen und gehärtete Legierungsscheiben spezifizieren, die auf spezifische Rohstoffprofile zugeschnitten sind, um die Rotorverformung unter asymmetrischer seitlicher Belastung zu minimieren.
Eingangsströme, Schüttdichten und Rotorgrößen
Schrottplätze verarbeiten unterschiedliche Eingangsströme, die jeweils verschiedene mechanische Herausforderungen darstellen. Die Auswahl des richtigen Maschinenumfelds erfordert die Anpassung von Rotordurchmesser, Wellenmittelabstand und Volumen der Schneidkammer an die physikalischen Dimensionen und Zugfestigkeit der erwarteten Rohstoffe.
Gepresstes leichtes Eisen, Haushaltsgeräte und Automobilblech präsentieren ein hohes Volumen, aber relativ niedrige Materialdichte. Diese Rohstoffe erfordern große Durchmesser, aggressive Hakenrotoren, um sperrige Pakete in die Schneidzone zu ziehen, ohne den Schrott auf den rotierenden Elementen reiten zu lassen. Das Zerkleinern dieser Materialien erzeugt hochdichte Fragmente durch eine Kombination aus Scherung und schnellem lokalisiertem Falten, was oft offene Zerkleinerungskammern erfordert, die mit Klassifizierungsraster konfiguriert sind, um sicherzustellen, dass die Ausgangsgröße den Anforderungen der nachgelagerten Ofenbeschickung entspricht.
Schwer schmelzender Schrott (HMS 1 und HMS 2), Abbruchstahl, Bewehrungsbündel und industrielle Zuschnitte erfordern ein völlig anderes mechanisches Profil. Die Rotordrehzahlen müssen bei niedrigeren Umdrehungen pro Minute arbeiten—typischerweise zwischen 12 und 35 U/min für Dualwellen-Scherdesigns—um das hohe statische Drehmoment zu erzeugen, das notwendig ist, um plastische Scherfehler zu initiieren. Für diese Anwendungen müssen die Wellen Durchmesser aufweisen, die schweren zyklischen Biegemomenten standhalten. Ingenieure berechnen die Wellenverformungstoleranzen bis zu Bruchteilen eines Millimeters, um ein internes Reiben der Werkzeugfläche zu verhindern, was die Klingen schnell beschädigen und die Lagertemperaturen über sichere Betriebsgrenzen erhöhen kann.
Nachgelagerte Trennarchitektur und Anlagendesign
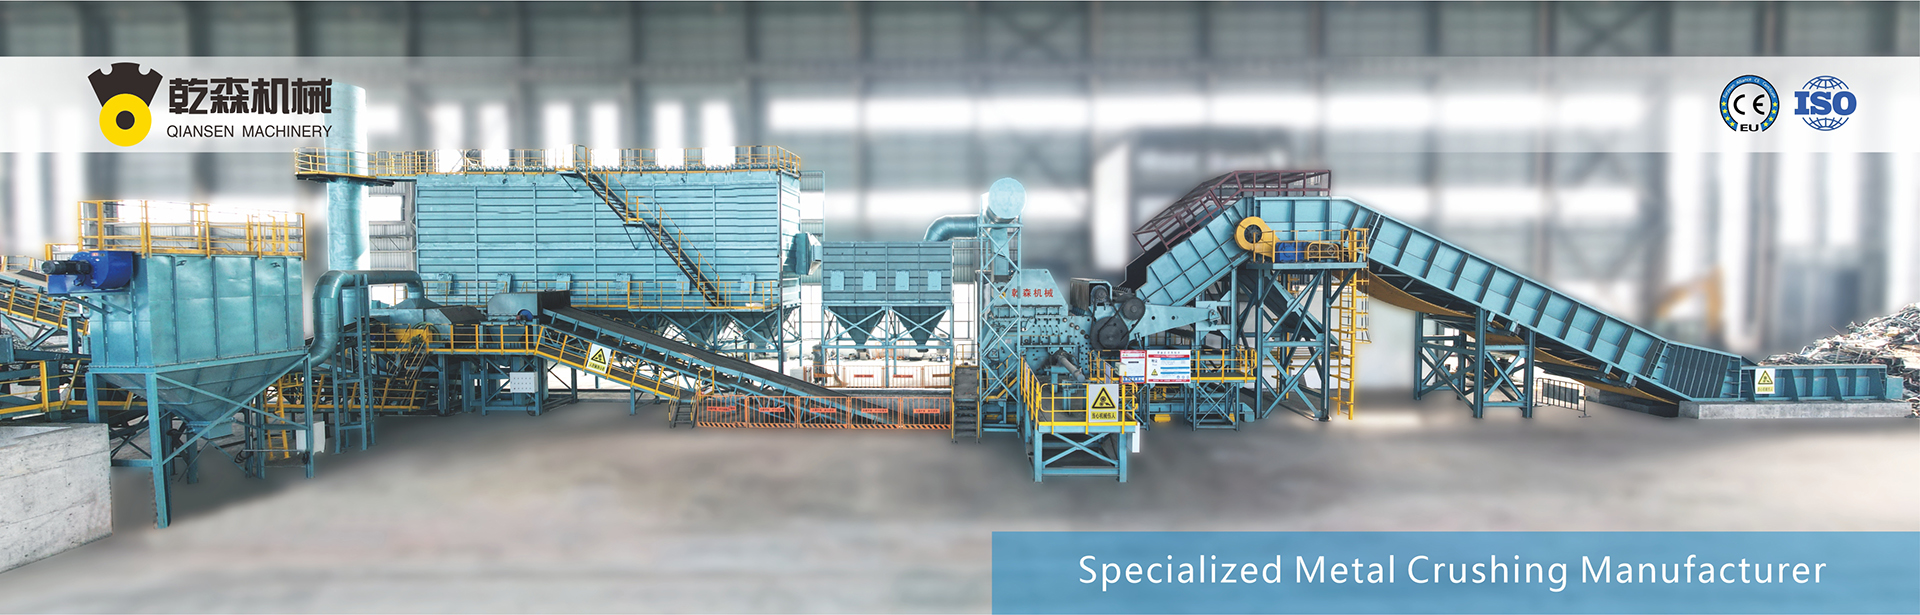
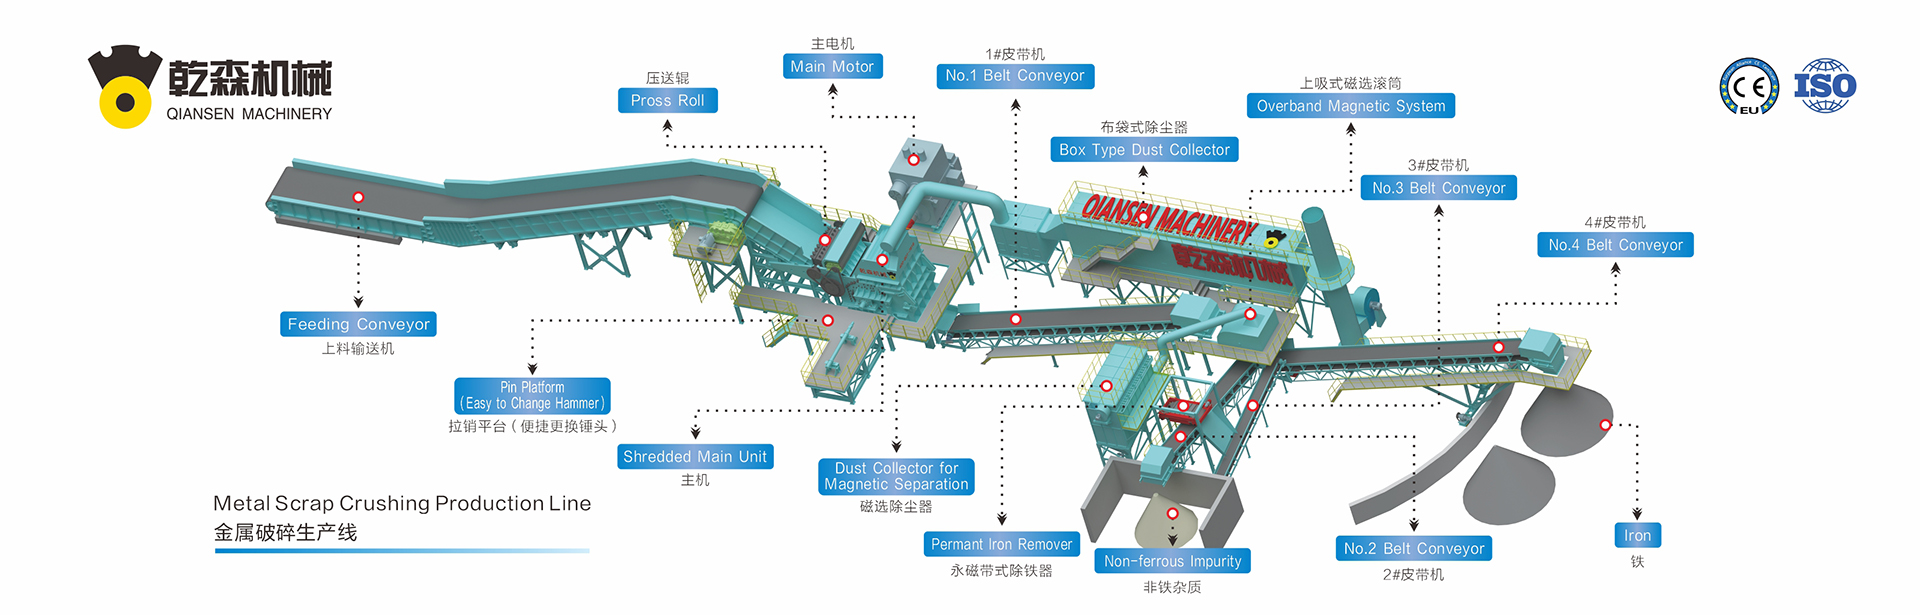
Die Dimensionierung eines Schredders für schwere Metalle erfordert ein Gleichgewicht zwischen der Verarbeitungsleistung im Vorfeld und der Kapazität der nachgelagerten Sortierlinie, um Engpässe in der Linie zu vermeiden. Der Ausstoßstrom, der den Schredder verlässt, besteht aus einer heterogenen Mischung von eisenhaltigen Fragmenten, Nichteisenmetallen, geschredderter Isolierung, Kunststoffen, Gummi, Glas und Eisenoxidfeinstaub. Die Anlagentechnik muss hochreine Einnahmequellen sauber isolieren und gleichzeitig die nachgelagerten Trennanlagen vor mechanischen Schäden durch übergroße Metallstücke schützen.
Die direkte Entladezone unter der Schredderkammer muss den kinetischen Aufprall von fallenden, unregelmäßig geformten Metallfragmenten absorbieren. Robuste vibrierende Förderer mit austauschbaren Verschleißplatten (wie vergütetem und gehärtetem abriebfestem Stahl) verteilen die ausgeschüttete Masse in ein gleichmäßiges Materialbett mit einer einzelnen Partikeltiefe. Das Verteilen des Schrottstroms ist notwendig, um die Effizienz der nachgelagerten Sensordetektion und der magnetischen Extraktion zu optimieren.
Überband-Querstrom-Magnetseparatoren: Hochgradienten-Elektromagnete oder permanente Neodym-Magnete, die über der vibrierenden Entladung positioniert sind, ziehen trampende eisenhaltige Schrottteile aus dem Bett. Tiefenfeldmagnetkonfigurationen stellen sicher, dass schwere Eisen-Gussstücke, die unter leichten Nichteisenmaterialien eingebettet sind, zurückgewonnen werden.
Magnettrommeln: Am Kopf der nachfolgenden Förderübertragungen betrieben, liefern Magnettrommeln sekundäre eisenhaltige Erfassung und trennen sauber dichten eisenhaltigen Schrott von nicht-magnetischem Schredderrückstand (Fluff).
Luftklassifizierungssysteme: Zickzack-Luftklassifizierer oder Kaskadentrenner führen Gegenstromluftströme ein, um leichte Fraktionen (Schaumstoffe, Kunststoffe, Staub, leichte Drähte) vor der Nichteisenrückgewinnung abzuleiten, wodurch die Sortiersensoren geschützt und der abrasive Verschleiß an nachgelagerten Sortieranlagen reduziert wird.
Wirbelstromseparatoren (ECS): Hochgeschwindigkeits-exzentrische Rotordesigns erzeugen schnell wechselnde Magnetfelder, die interne Wirbelströme innerhalb von Nichteisenpartikeln induzieren. Die resultierenden abstoßenden Lorentzkräfte projizieren physisch Aluminium-, Kupfer- und Messingfragmente über einen Trennsplitter, weg von inerten nicht-metallischen Rückständen.
Strukturelle Integrität, Vibrationsminderung und Baugrundlagen
Die mechanischen Kräfte, die innerhalb der Schneidkammer erzeugt werden, dissipieren nicht nur im Schrott; dynamische Reaktionskräfte übertragen sich direkt auf das Maschinenchassis, die tragenden Stützbeine und die darunterliegende Betondecke. Strukturelle Resonanz, wenn sie nicht kontrolliert wird, beschleunigt die Schweißermüdung, bringt die Wellenkupplungen aus der Ausrichtung und verursacht vorzeitiges Abplatzen in sphärischen Rollenlagern.
Maschinenrahmen erfordern vollständig spannungsentlastete, geschweißte Schwerblech-Boxkonstruktionen. Verstärkende Streben und interne Rippen verteilen lokale Torsionsspannungen über die gesamte Grundfläche. Kritische Scherinterfaces nutzen präzisionsbearbeitete Schlüssel und passgenaue Schrauben anstelle von Standardspiel-Schrauben, um Mikrobewegungen zwischen Lagergehäusen und Maschinenwänden unter schweren Stoßlasten zu verhindern.
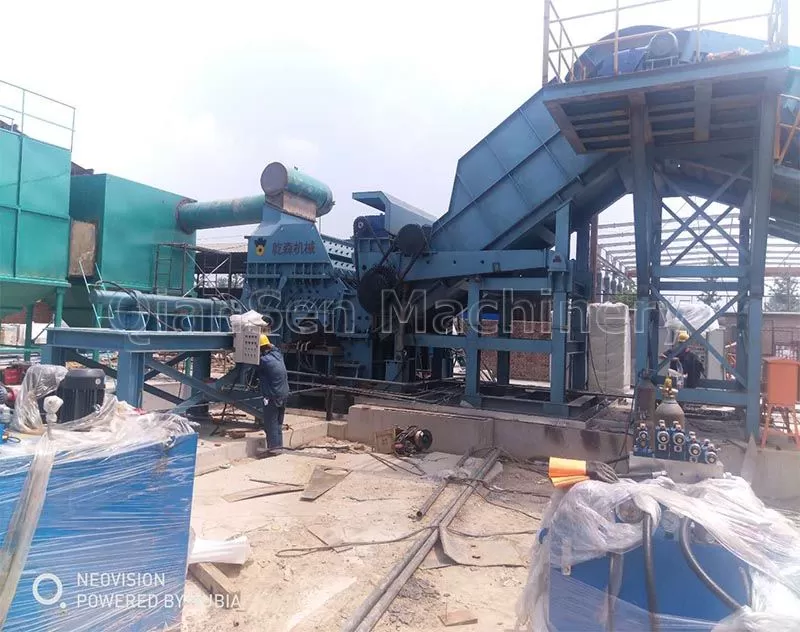
Die Grundlagen des Bauingenieurwesens müssen sowohl das statische Maschinengewicht als auch schwere dynamische Lastfaktoren berücksichtigen. Schwere Schredderinstallationen beinhalten isolierte, verstärkte Betonfundamentplatten, die vom Hauptgebäude der Anlage entkoppelt sind. Industrielle elastomerische oder feder-dämpfer Vibrationisolationspakete sind unter den Hauptmontagepunkten des Chassis positioniert, um niederfrequente Harmonien zu dämpfen, die während der Rotorfreigabeschleifenzyklen erzeugt werden. Ingenieureberatungen mit QianSen unterstützen Anlagendesigner bei der Durchführung von Vibrationsanalysen, um die Fundamentmasse, die Muster der Ankerbolzen und die Dämpfungsspezifikationen des Rahmens mit den spezifischen Tragfähigkeiten des Bodens vor Ort abzustimmen.
Präventive Wartungsregime und Betriebssicherheit
Die betriebliche Rentabilität in der Schrottverarbeitung korreliert direkt mit der Maschinenverfügbarkeit. Ein ungeplanter Stillstand, verursacht durch Wellenfestfressen, Zahnradbruch oder Kammerbruch, erodiert schnell die Verarbeitungsrenditen. Die Implementierung rigoroser Zustandsüberwachungssysteme ermöglicht es den Wartungsmanagern, von reaktiven Fehlereparaturen zu geplanten, prädiktiven Eingriffen überzugehen.
Schmierprotokolle stellen die erste Verteidigungslinie für schwere rotierende Baugruppen dar. Sphärische Rollenlager, die Hauptrotorwellen unterstützen, benötigen automatisierte Schmierfettinjektionssysteme, die in der Lage sind, hochviskose, extrem druckfeste (EP) synthetische Schmierstoffe mit festen Additiven wie Molybdändisulfid bereitzustellen. Diese Schmierstoffe halten eine elastohydrodynamische Filmschicht unter Bedingungen nahezu null Rotation und extremen radialen Lasten aufrecht. Automatische Systeme müssen den Leitungsdruck überwachen, um gebrochene Schmierleitungen oder verstopfte Lageröffnungen sofort zu erkennen.
Ein nachhaltiger Durchsatz bei jedem schweren Metallschredder hängt stark von der strikten Einhaltung der Spaltoleranzen der Messer ab. Die seitlichen Abstände zwischen den ineinander geschachtelten Schneidern müssen während geplanter Schichtstillstände mit Fühllehren überprüft werden. Wenn seitlicher Verschleiß auftritt, erfordern die Wellenbaugruppen eine Nachjustierung oder axiale Vorspannungseinstellungen, um die Konstruktionsabstände wiederherzustellen. Wenn der Abstand der Schneidwerkzeuge größer wird, führt dies dazu, dass der Schredder duktiles Blechschrott einklemmt und reißt, anstatt es sauber zu schneiden. Dies erhöht den Stromverbrauch des Antriebsmotors, beschleunigt den thermischen Aufbau innerhalb des hydraulischen oder elektrischen Antriebs und erhöht drastisch den Verschleiß der Verschleißplatten.
| Inspektionsintervall | Komponente / Teilsystem | Aktion und Akzeptanzkriterien |
|---|---|---|
| Täglich (Vor-Schicht) | Schneider Tasche & Ambossbett | Auf festgefahrene Unschredderbares, Mikrorisse an den Werkzeugkanten und fehlende Befestigungen überprüfen. Eingeklemmten Schutt beseitigen. |
| Täglich (Kontinuierlich) | Lager- & Hydraulikflüssigkeit Telemetrie | Die Betriebstemperaturen der Lager überwachen (Grenzwert: <85°C) und die Kontaminations-/Temperaturniveaus des Hydrauliköls überwachen. |
| Wöchentlich (40-50 Stunden) | Abstände Messer zu Amboss | Mechanische Toleranzen mit Fühllehren messen. Überprüfen, ob das seitliche axiale Spiel den ursprünglichen Spaltabständen entspricht. |
| Monatlich (200 Stunden) | Chassis-Befestigungen & Schweißnähte | Das Drehmoment an strukturellen Ankerbolzen, Lagerfundamentabdeckungen und Antriebsbaugruppen überprüfen. Ultraschall-Rissprüfung an kritischen Verbindungen. |
| Vierteljährlich (600 Stunden) | Antriebsstrang & Getriebeöl | Spektralanalyse des Getriebeöls durchführen, um mikroskopische Eisen-, Bronze- oder Chromverschleißpartikel zu identifizieren. |
Investitionsausgaben, Betriebskosten pro Tonne und ROI-Modellierung
Der Erwerb eines kommerziellen schweren Metallschredders erfordert ein Gleichgewicht zwischen den anfänglichen Investitionskosten und den Gesamtkosten über den Lebenszyklus pro Tonne. Die anfängliche Investition umfasst Maschinen, Antriebssysteme, ziviltechnische Fundamentarbeiten, Erweiterung der elektrischen Schaltanlagen, Luftqualitätsfiltrationssysteme und nachgelagerte Sortierlinien. Die Betriebskosten über die Lebensdauer der Ausrüstung übersteigen jedoch oft den ursprünglichen Maschinenkaufpreis.
Die Betriebskosten setzen sich aus dem elektrischen Energieverbrauch (gemessen in Kilowattstunden pro Tonne), dem Verbrauch von Verschleißteilen (Kosten für Ersatzstahl, Hartdraht und Technikerarbeit) und den regelmäßigen Kosten für die präventive Wartung zusammen. Die Auswahl einer unterdimensionierten Maschine, die nahe an ihren mechanischen Grenzen arbeitet, erhöht dramatisch die Häufigkeit von Überlast-bedingten Komponentenfehlern und erhöht den Verbrauch von Verschleißteilen pro Tonne Durchsatz. Umgekehrt nutzt ein überdimensionierter Schredder, der unter Kapazität arbeitet, das Kapital nicht optimal und senkt die Effizienz des Elektromotors aufgrund schlechter Leistungsfaktoren während des Leerlaufs bei geringer Last.
Die Erzielung einer schnellen Kapitalrendite hängt von der Erhöhung der Schüttdichte und Reinheit des sortierten Ausgangsschrotts ab. Dichte, saubere Eisenabfälle – auf einheitliche Abmessungen unter 150 mm geschnitten und weitgehend frei von Kupferverunreinigungen – erzielen erhebliche Marktprämien von sekundären Stahlwerken und Betreibenden von Sauerstoffkonvertern. Werke zahlen höhere Preise für schmelzbereiten Schrott, da dies die Schmelzzeiten verkürzt, den Verschleiß der feuerfesten Auskleidung verringert und die Schlackenbildung minimiert. Die Berechnung der Gesamtkosten des Eigentums ermöglicht es den Beschaffungsingenieuren, zu bewerten, wie fortschrittliche Rotor-Geometrien und hochlegierte Messer ihre Kapitalprämien durch verlängerte Lebensdauer, kontinuierliche Betriebszyklen und höherwertige Ausgangsprodukte zurückgewinnen.
Häufig gestellte Fragen
Q1: Welche mechanischen Faktoren bestimmen, ob ein elektromechanischer oder hydraulischer Antrieb für die Schrottverkleinerung ausgewählt werden soll?
A1: Elektromechanische Antriebe bieten eine überlegene Effizienz bei der elektrischen zu mechanischen Umwandlung und eine geringere mechanische Komplexität, was sie für einheitliche Schrottprofile geeignet macht, bei denen katastrophale Stoßlasten minimal sind. Hydraulische Antriebe werden bevorzugt, wenn gemischte, gepresste oder unvorhersehbare Schrottströme mit übergroßem Trampmetall verarbeitet werden. Sie liefern kontinuierlich hohes Drehmoment bei niedrigen Geschwindigkeiten und absorbieren starke Stoßlasten über Druckentlastungsventile, ohne mechanische Komponenten zu beschädigen.
Q2: Wie gehen Verarbeitungsanlagen effektiv mit nicht zerkleinerbarem Tramp-Eisen um?
A2: Moderne Zerkleinerer nutzen hochgeschwindigkeits PLC-überwachte Telemetrie, um interne Komponenten zu schützen. Wenn ein Werkzeug auf eine nicht zerkleinerbare feste Masse (wie eine Motor-Kurbelwelle oder einen massiven Stahlblock) trifft, löst der resultierende Druckanstieg oder Motorstromanstieg eine sofortige Rotor-Rückwärtssequenz innerhalb von Millisekunden aus. In Systemen, die mit hydraulischen Entladevorhängen oder Trampmetall-Ausschleusungstüren ausgestattet sind, leitet der Rückwärtszyklus das unnachgiebige Objekt auf einen Ausschleusungsweg um und räumt die Schneidkammer ohne längere Ausfallzeiten frei.
Q3: Was verursacht übermäßigen seitlichen Verschleiß der Schneidwerkzeuge und Abrundung der Kanten?
A3: Beschleunigter Verschleiß der Schneidwerkzeuge resultiert hauptsächlich aus zwei Bedingungen: der Verarbeitung von kontaminiertem Schrott, der mit Silika, Glas oder feuerfestem Staub beladen ist (was den dreikörperlichen abrasiven Verschleiß beschleunigt), oder dem Betrieb des Zerkleinerers mit erweiterten Messerabständen. Wenn die axialen Messerabstände die festgelegten Grenzen überschreiten, klemmt das Material zwischen rotierenden und stationären Werkzeugen, anstatt zu schneiden. Dies erzeugt seitliche Drucklasten, die die Welle biegen, die Werkzeugflanken schnell abtragen und die Baugruppe überhitzen.
Q4: Warum ist die Vorbereitung des Eingangsmaterials vor dem primären Zerkleinern entscheidend?
A4: Während schwere Zerkleinerer über erhebliche mechanische Leistung verfügen, birgt das Zuführen intakter Kraftstofftanks, geschlossener Druckzylinder oder dicker Strukturträger erhebliche Risiken. Druckbehälter riskieren eine Explosion unter hohen Scherkräften, während massive feste Querschnitte die Streckgrenze der Zerkleinererwelle überschreiten können. Grundlegendes Vorsortieren, Entschmutzen und Zerkleinern übergroßer Längen mit einem vorgelagerten Schrottschneider erhält die Gesundheit des Rotors, schützt das Personal und verhindert betriebliche Stillstände im Nachgang.
Q5: Welche baulichen Überlegungen sind vor der Installation erforderlich?
A5: Die ziviltechnische Installation erfordert detaillierte statische Berechnungen basierend auf statischem Gewicht, dynamischen Einflusskoeffizienten und Bodenmechanik. Die Fundamentplatte benötigt typischerweise hochfesten, bewehrten Beton, der auf tiefen Pfählen ruht, wenn der Untergrund Setzungsneigungen aufweist. Dehnungsfugen müssen die Schredderplatte von nahegelegenen strukturellen Fundamenten entkoppeln, um die Übertragung von niederfrequenten Vibrationen zu verhindern, die benachbarte Mauerwerke beschädigen oder empfindliche nachgelagerte Sortiersensoren falsch ausrichten könnten.
Ingenieurdienstleistungen und Systemintegration
Die Optimierung von Sekundärschrottbetrieben erfordert die Auswahl von Maschinen, die auf Ihre genauen Rohstoffmerkmale, elektrische Grenzen des Werks und Ausgabespezifikationen konfiguriert sind. Die Ingenieure von QianSen bieten detaillierte technische Überprüfungen von Verarbeitungslayouts im Schrottplatz, passenden Rotorprofilen, planetarischen Antriebsübersetzungen und nachgelagerten Sortierlinien in Bezug auf spezifische Betriebsziele. Kontaktieren Sie das technische Anwendungsteam unter info@scrapcrusher.com, um Ingenieurschemen zu überprüfen, umfassende Gerätedokumentationen anzufordern oder eine formelle Überprüfung Ihrer bevorstehenden Schrottverarbeitungsinstallation zu planen.