Schwerlast-Gigant-Metallzerkleinerer-Architektur für industrielle Schrottplätze
Veröffentlicht am Sep. 05, 2026
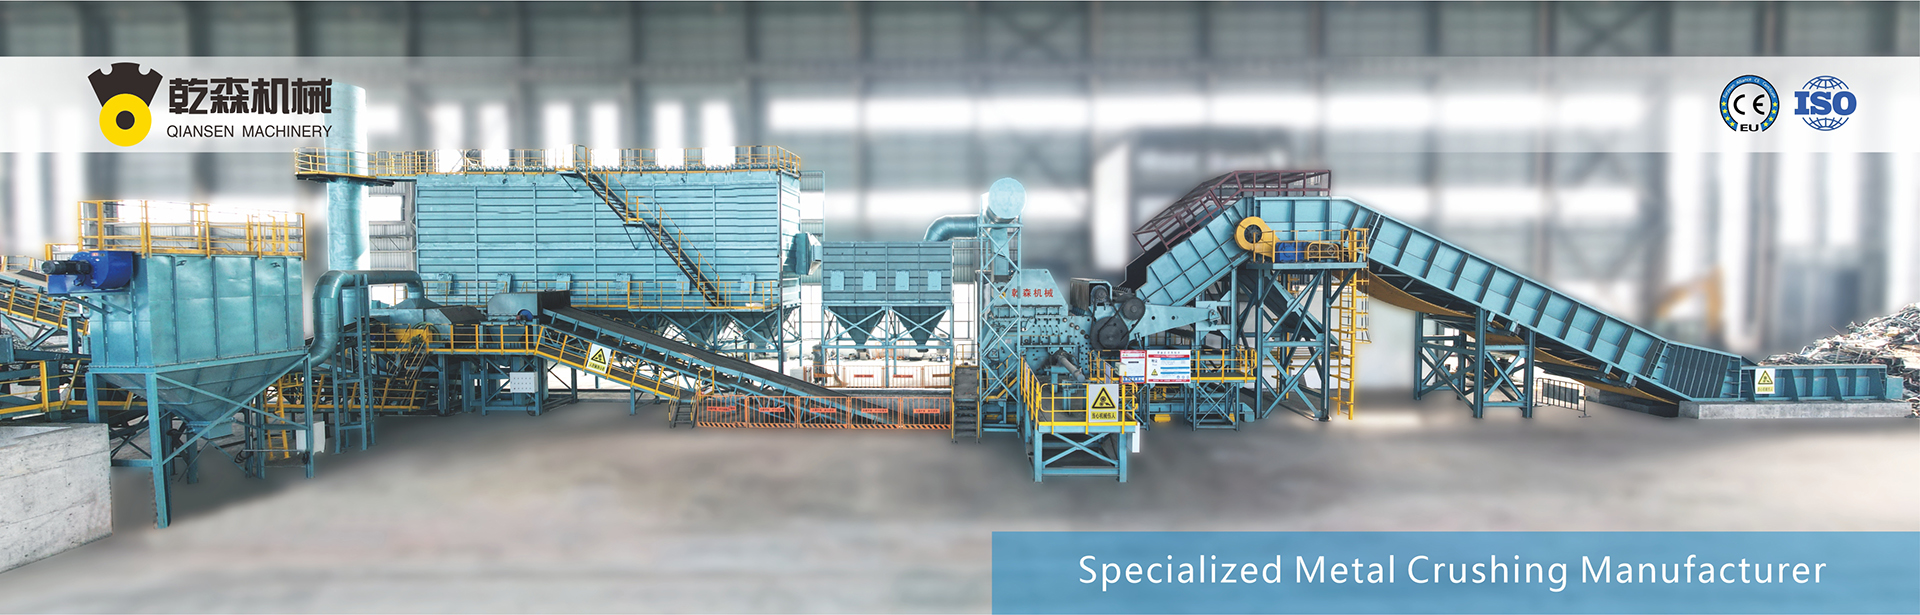
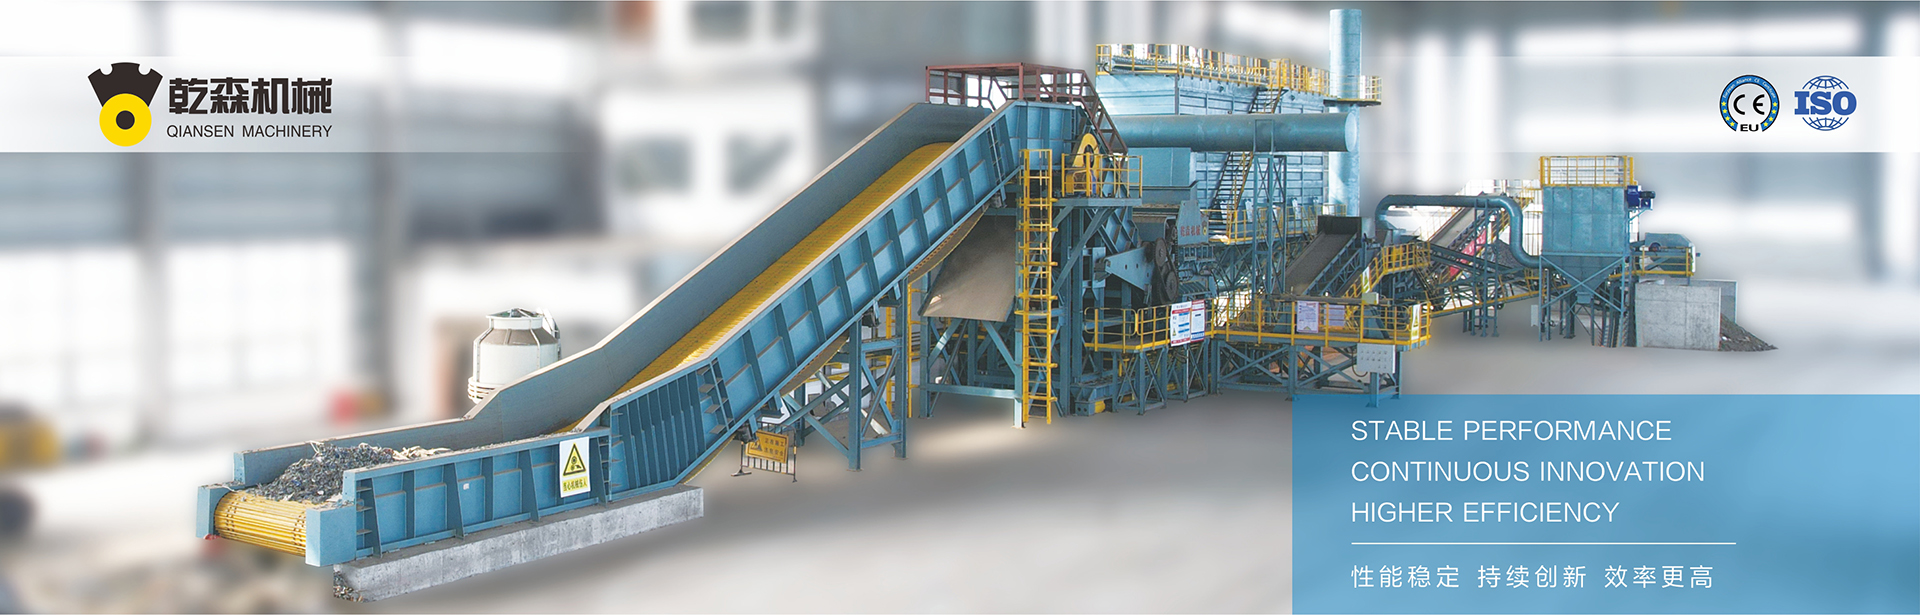
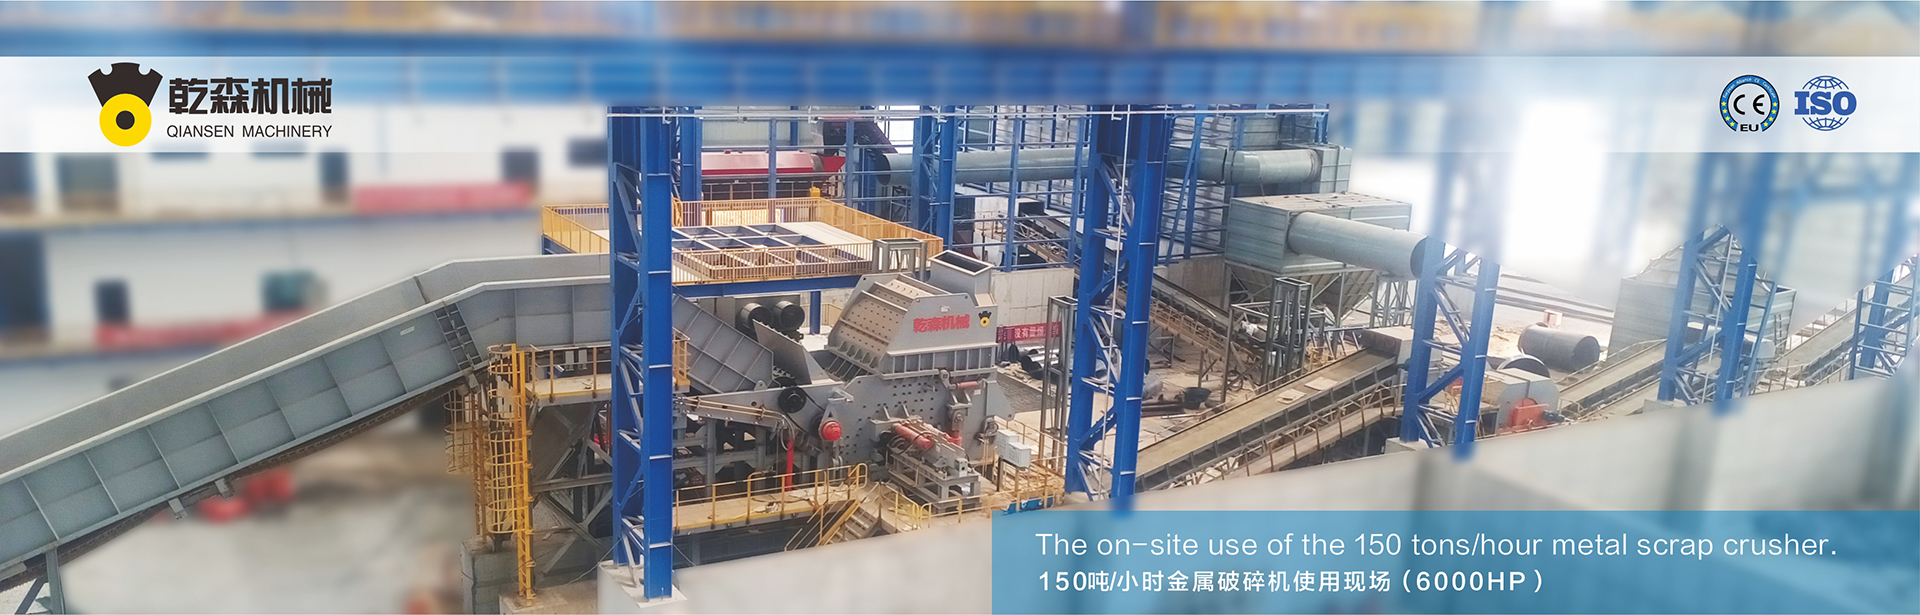
Industrielle Metallrecyclingbetriebe sind stark auf mechanische Größenreduzierung angewiesen, um sperrigen, heterogenen Schrott in hochdichte, ofenfertige Charge-Materialien umzuwandeln. Innerhalb von großflächigen Automobil-Schredderanlagen, industriellen Abrisszentren und globalen Schrottverarbeitungsanlagen dient der Einsatz eines riesigen Metallschredders als operationale Kernkomponente. Diese massiven Maschinen, die oft zwischen 2.000 und 10.000 PS bewertet sind, zerlegen ganze Automobile, Haushaltsgeräte, tragende Stahlprofile und schweren Mischschrott in freigesetzte, hochreine eisenhaltige und nicht-eisenhaltige Fraktionen.
Die Planung und der Einsatz von Verarbeitungsinfrastrukturen dieser Größenordnung erfordert tiefgehendes Verständnis von Rotordynamik, Bruchmechanik, hochfesten Metallurgien und physikalischen Trennprozessen. Das Verständnis der systemischen Wechselwirkung zwischen der Drehmomentabgabe des Antriebsstrangs, der kinetischen Energieabgabe innerhalb der Schredderkammer und dem Verhalten der Verschleißlegierung unter intensivem Stoßstress ermöglicht es Schrottverarbeitern, die Rückgewinnungsrenditen zu maximieren und gleichzeitig den wirtschaftlichen Energieverbrauch pro Tonne zu erhalten.
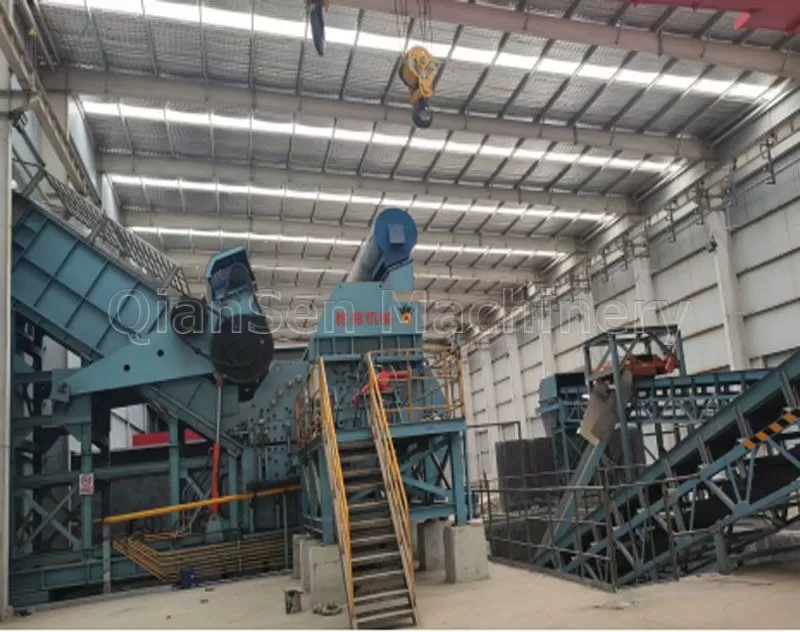
Kinetische Dynamik und Antriebsstrangtopologien in einem riesigen Metallschredder
Die primäre mechanische Funktion von Hochleistungs-Schrottverarbeitungsmaschinen ist die schnelle Umwandlung kinetischer Energie in destruktive Scher- und Druckverformung. Die Zerkleinerungskammer arbeitet mit Hochgeschwindigkeitsaufprallkräften, die von frei schwingenden Legierungsstahlhämmern ausgeübt werden, die an einer rotierenden Kernbaugruppe befestigt sind. Die zentrale Ingenieurvariable, die diesen Prozess steuert, ist die gesamte Rotationsmasse.
Die Speicherung der rotierenden kinetischen Energie hängt direkt von der Gesamtmasse und dem Trägheitsradius der Rotorbaugruppe ab:
Ek = ½ I ω2
Wobei I das Massenträgheitsmoment und ω die Winkelgeschwindigkeit darstellt. In Betrieben, die dichte Strukturformen oder Motorblöcke verarbeiten, verhindert diese gespeicherte kinetische Energie einen Motorstillstand während transienter Stoßbelastungen. Industrielle Hersteller konfigurieren Antriebsstränge mit zwei unterschiedlichen theoretischen Philosophien:
Wickelrotor-Schleifring-Induktionsmotoren mit Flüssigkeitsrheostaten: Diese AC-Systeme, die lange als Standard für Mega-Tonnen-Installationen galten, ermöglichen eine kontrollierte Schlupf während schwerer Aufprallereignisse. Wenn der Rotor auf übergroßes Fremdmaterial trifft, verringert der Motor seine Geschwindigkeit um 8 % bis 15 %, entlädt gespeicherte kinetische Energie aus der Rotormasse und isoliert die primäre elektrische Unterstation von verheerenden Stromspitzen.
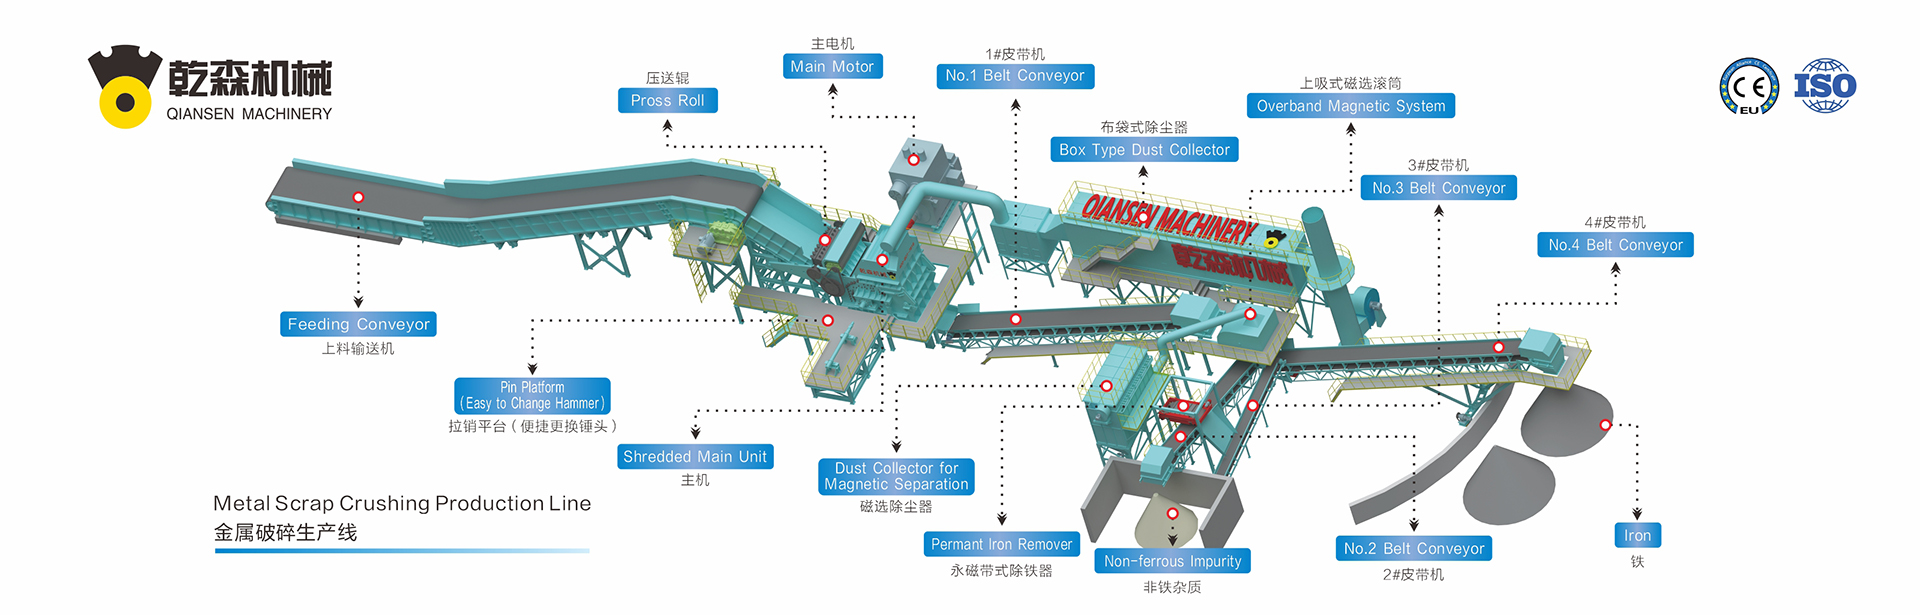
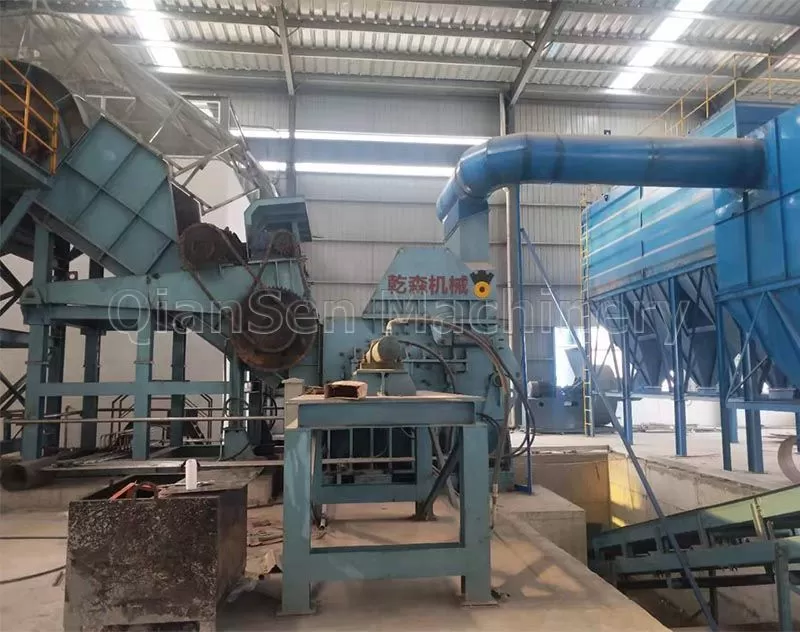
Direktantrieb-Hochdrehmoment-Hydrauliksysteme: Moderne Ingenieurwege spezifizieren häufig Niedrigdrehzahl-, Hochdrehmoment-Hydraulikmotoren oder frequenzvariable elektrische Antriebe, die mit epizyklischen Planetengetrieben gekoppelt sind. Diese Konfigurationen liefern das maximale Nennmoment über den gesamten Geschwindigkeitsbereich und ermöglichen eine sofortige bidirektionale Rotorumkehr, um Kammerblockaden zu beseitigen, ohne unmanageable elektrische Lasten zu ziehen. Schwere Ingenieurgruppen wie QianSen betonen integrierte hydraulische Dämpfungskreise innerhalb der Antriebsstränge, um torsionale Schwingungen zu neutralisieren und mechanische Zahnradzähne vor Ermüdungsrissen zu schützen.
Futterkontrollmechanismen bestimmen die Verarbeitungsstabilität. Dual-Rollen-Hydraulikfütterungen glätten eingehende Karosserien und sperrige industrielle Komponenten vor dem Eintritt in die Kammer. Die Modulation der Futtergeschwindigkeiten entsprechend der Motorstromstärke und dem Druck des Hydrauliksystems verhindert ein Überfüllen der Kammer, glättet die Leistungskurve und maximiert die sofortigen Fragmentierungsraten.
Kammergeometrie, Aufprallmechanik und Bruchphysik
Innerhalb der Zerkleinerungskammer erfolgt die Größenreduzierung durch kombinierte Aufprall-, Spalt-, Reißen- und mechanische Reibung. Material, das durch den Ansaugtrichter eintritt, trifft auf den Futteramboss und die Schneidleiste, wo der anfängliche stumpfe Aufprall schwere lokalisierte plastische Verformungen erzeugt, die eine schnelle Rissausbreitung entlang der Korngrenzen in spröden Materialien und eine durch Nackenbildung induzierte Scherbruch in duktilen Stählen hervorrufen.
Rotorkonfigurationen: Scheibe vs. Spinnenarchitektur
Die Rotorbauweise bestimmt den Durchsatz der Kammer und die betriebliche Langlebigkeit. Schrottverarbeitungsanlagen verwenden zwei dominante Rotorentwürfe basierend auf den Klassifikationen des Futtermaterials:
Scheibenrotoren: Hergestellt aus einer soliden Reihe dicker, laminierten hochfesten Legierungsstahlplatten, die auf einer geschmiedeten Legierungswelle befestigt sind. Das Scheibenprofil verhindert, dass Unzerkleinerbares und übergroße Fremdkörper unter den Hammerstiften stecken bleiben, was es außergewöhnlich zuverlässig für gemischten leichten bis mittleren Schrott und ganze Fahrzeuge mit intakten Antriebssträngen macht.
Spinnen(Arm)rotoren: Gekennzeichnet durch offene radiale Arme, die die Hammerstifte über strukturelle Querschnitte stützen. Diese Geometrie bietet überlegene Luftzirkulation, geringeren Rotationswiderstand und tiefere Materialpenetration in den Schneidumfang, was zu überlegenen Fragmentierungsraten bei hochvolumigem, losem leichtem Schrott führt.
Ingenieurteams bei QianSen entwerfen die inneren Profile der Kammer mithilfe von computerbasierten Trajektoriensimulationen, um die Ausschusstür mit mikroskopischer Präzision zu positionieren. Wenn unzerkleinerbare dichte Feststoffe in die Kammer eintreten, projizieren die rotierenden Trajektoriekraft die unnachgiebige Masse gegen ein oberes ballistisches Drucktor, wodurch das Objekt durch einen speziellen Auswurftrichter freigegeben wird, bevor ein interner katastrophaler Bauteilversagen durch das Hauptgehäuse propagieren kann.
Fortgeschrittene Metallurgie und tribologische Verschleißverwaltung
Die wirtschaftliche Rentabilität des Betriebs eines riesigen Metallzerspaners beruht auf der Lebensdauer der Verschleißkomponenten. Die inneren Kammerflächen sind kontinuierlichem abrasiven Schleifen und wiederholten Hochgeschwindigkeitsaufprällen ausgesetzt, was zu schnellem Verschleiß an Verschleißplatten, Brechstangen, Hammerstielen, Hammerköpfen und Entladegittern führt.
Austenitische Mangansäurestähle
Zerkleinerungshämmer und schützende Rotorhauben basieren auf modifiziertem austenitischen Mangansäurestahl (Hadfield-Stahl), der etwa 1,1 % bis 1,3 % Kohlenstoff und 12 % bis 18 % Mangan enthält, häufig legiert mit 1,5 % bis 2,5 % Chrom oder Molybdän. Unter den Anfangsbedingungen zeigt austenitisches Mangan eine ungehärtete Matrix von etwa 200 bis 220 HBW, die eine hohe Zähigkeit aufrechterhält, die ein sprödes katastrophales Zerbrechen unter ballistischen Schocklasten verhindert.
Während des Betriebs erzeugt wiederholter starker Aufprall lokale Druckverformungen an der Arbeitsfläche. Diese mechanische Arbeit induziert eine Phasenänderung im Kristallgitter, wodurch eine mikro-zwillingierte, verfestigte Oberflächenschicht von über 550 bis 600 HBW entsteht. Der kritische mechanische Vorteil liegt im Gradienten: Während die äußere Haut eine intensive Abriebfestigkeit entwickelt, behält der zugrunde liegende Kern seine duktilen austenitischen Struktur, um fortlaufende kinetische Schocks zu absorbieren.
Kammer-Rüstung und Gitterkonfigurationen
Innenseitenverkleidungen und Dachablenkplatten sind aus hochfesten Chrom-Molybdän-Legierungsstählen gegossen, die wärmebehandelt sind, um ein Gleichgewicht zwischen hoher Streckgrenze und Schlagfestigkeit zu erreichen. Die unteren Entladegitter steuern die Ausgabedichte; Lochdurchmesser, Kantengeometrie und Gitterstababstände bestimmen die Verweildauer. Kleinere Gitteröffnungen führen zu einer höheren Schüttdichte und einer überlegenen Lackentfernung bei verarbeitetem Schrott, erhöhen aber den spezifischen Energieverbrauch pro Tonne.
Nachgelagerte Materialklassifizierung und Nichteisenmetallbefreiung
Die Befreiung des mehrmaterialigen Verbundstroms, der von einem riesigen Metallschredder verarbeitet wird, erfordert mehrstufige Klassifizierungssysteme, um den maximalen Rohstoffwert aus dem Ausfluss zu extrahieren. Der fragmentierte Aggregate, das das untere Gitter verlässt, enthält eine heterogene Mischung aus sauberen Eisenmetallen, gemischten Nichteisenmetallen, Polymeren, Gummi, Glas und restlichem nichtmetallischen Fluff (Auto Shredder Residue, oder ASR).
Lufttrennung und Eisenextraktion
Der Entladeförderer überträgt den Rohschrott auf ein aggressives kaskadierendes Lufttrennsystem (wie einen Z-Box oder Gegenstrom-Luftklassierer). Fluidisierte Luftströme heben die leichten Fraktionen – bestehend aus Kunststoffen, Schäumen, Textilien und leichtem Papier – ab und leiten sie in hocheffiziente Zyklon-Sammler. Dieser Schritt verhindert, dass dichte nichtmetallische Materialien die nachgelagerten magnetischen Erfassungsstellen kontaminieren.
Die verbleibende schwere Fraktion wird in hochintensive, permanente oder elektromagnetische Trommeltrennsysteme eingespeist. Querband- oder axiale Trommelmagneten ziehen sauberen Eisen-Schrott (HMS 1/2-Äquivalente) aus der Ladung und liefern hochdichten fragmentierten Eisen-Schrott, der bereit für den direkten Verbrauch im Lichtbogenofen (EAF) ist.
Nichteisenmetallrückgewinnung: Zorba, Zurik und Twitch-Produktion
Der nicht-magnetische Ausfluss aus den primären Trommeln enthält die wertvollsten metallischen Fraktionen. Fortschrittliche Verarbeitungslinien leiten diese Fraktion durch eine Kaskade von Trenntechnologien:
Eddy Current Separator (ECS): Hochgeschwindigkeits-exzentrische Neodym-Eisen-Bor-Magnetrotoren drehen sich unter einem nichtmetallischen Förderbandgehäuse. Der schnell wechselnde magnetische Fluss induziert lokale Wirbelströme innerhalb leitfähiger Nichteisenpartikel, wodurch ein abstoßendes magnetisches Gegenfeld erzeugt wird, das Aluminium, Kupfer und Zink physisch über eine Trennleiste abstößt und rohes Zorba produziert.
Induktionssortiersysteme (ISS): Nachgelagert vom ECS erkennen sensorbasierte elektromagnetische Sensoren die lokale elektrische Leitfähigkeit unter einem kontinuierlichen Hochgeschwindigkeitsband und aktivieren hochgeschwindigkeits mikropneumatische Luftdüsen, um Edelstahl- und Drahtfragmente (Zurik) auszustoßen.
X-Ray Transmission (XRT) und optische Sortierung: Industrielle optische und duale Energie-Röntgensysteme klassifizieren Metalle nach elementarer Dichte, unterscheiden gegossenes Aluminium von gewalzten Aluminiumlegierungen, um Zorba in ofenfertiges Twitch zu verfeinern.
Lebenszyklusoptimierung und Betriebskosten
Die Systemverfügbarkeit und Kosteneffizienz erfordern systematische präventive Wartungsarchitekturen. Die Gesamtkosten für den Betrieb eines riesigen Metallschredders hängen davon ab, den spezifischen Energieverbrauch mit den Verschleißzyklen der Komponenten ins Gleichgewicht zu bringen.
| Betriebsparameter | Konventioneller Zerkleinerungsbereich | Optimierter Hochleistungsbereich |
|---|---|---|
| Spezifischer Energieverbrauch | 38 – 52 kWh / metrische Tonne | 28 – 35 kWh / metrische Tonne |
| Hammerverschleißrate | 1,8 – 2,5 Gramm / metrische Tonne | 1,1 – 1,6 Gramm / metrische Tonne |
| Eisenreinheit des Ertrags | 94% – 96% Fe-Gehalt | 98,5% – 99,2% Fe-Gehalt |
| Schüttdichte des fertigen Schredders | 50 – 65 lbs / Kubikfuß | 70 – 85 lbs / Kubikfuß |
Die Reduzierung der Ausfallzeiten während des Wechsels von Hammer und Verschleißteilen ist entscheidend. Moderne Anlagen nutzen automatisierte hydraulische Bolzenzieher, integrierte Zylinder zum Öffnen des Gehäusedeckels und Schnellspannmechanismen mit Keilen. Die Verwendung von robusten Lagergehäusen mit doppelt geführten sphärischen Rollenlagern, die kontinuierlich von Vibrationssensoren und synthetischen Fettinjektionssystemen überwacht werden, verhindert katastrophale Lagerfehler, bevor geringe harmonische Anomalien eskalieren.
Die sorgfältige Auswahl der Kammerkonfiguration, der nachgeschalteten Trennmaschinen und die Zusammenarbeit mit führenden Herstellern wie QianSen stellen sicher, dass Ihre riesige Metallzerkleinerungsanlage eine optimale Betriebszeit, Spitzenrückgewinnungsraten für Eisen und überlegene Bilanzrenditen über Jahrzehnte hinweg bei anspruchsvollem Schrottdurchsatz erzielt.
Häufig gestellte Fragen
Was ist die empfohlene Mindestleistung für die Verarbeitung ganzer Autokarosserien?
Um ganze, nicht entkleidete Automobile (einschließlich Motorblöcke und Antriebsstränge) ohne ständiges Verstopfen oder übermäßige elektrische Spitzen zu zerkleinern, benötigt ein System in der Regel mindestens 3.000 bis 4.000 PS. Kleinere Betriebe, die vorgeflachte Autoschalen ohne schwere strukturelle Achsen verwenden, können niedrigere Kapazitäten nutzen, aber eine nachhaltige Einzelpass-Zerkleinerung von Automobilen erfordert hohe Rotationsmassen und erhebliche kinetische Energiereserven, die in Maschinen mit 4.000 PS und mehr zu finden sind.
Wie verhindert Hadfield-Manganstahl katastrophale Hammerausfälle?
Austenitischer Manganstahl behält eine einheitliche kubische Kristallstruktur bei, die unvergleichliche Duktilität und Schlagabsorptionseigenschaften bietet. Bei massiven Kräften zerbricht er nicht sauber entlang der Spaltflächen. Stattdessen verhärten sich die Oberflächenschichten schnell zu hochhärtemartensitischen/zwillings-austenitischen Strukturen, während das innere Substrat vollständig duktil bleibt, was es dem Hammer ermöglicht, sich zu biegen und Stoßlasten zu absorbieren, anstatt abrupt zu brechen.
Was verursacht, dass Unzerkleinerbares einen schweren Zerkleinerungsrotor beschädigt?
Massive solide Stahlwellen, übergroße strukturelle Gegengewichte oder massive Legierungsblöcke, die nicht geschnitten oder fragmentiert werden können, erzeugen schwere lokale dynamische Reibung und mechanische Blockaden. Wenn diese Störstoffe nicht durch den ballistischen Ausschussauswurf austreten können, überträgt die plötzliche Verzögerung enormes torsionales Drehmoment rückwärts durch die Rotorwelle in die Lager und das Getriebe, was zu geschnittenen Schlüsselbahnen, rissigen Lagerblöcken oder dauerhaften Wellenverformungen führt.
Was ist der Unterschied zwischen Zorba, Zurik und Twitch?
Dies sind standardisierte Klassifikationen für den Schrotthandel, die aus der nichte Eisenfraktion von fragmentiertem Schrott abgeleitet sind. Zorba besteht aus gemischten Nichteisenmetallen, die von Aluminium, Kupfer, Zink und Messing dominiert werden und aus Wirbelstromseparatoren stammen. Zurik umfasst vorwiegend Edelstahl und gemischte Legierungsdrähte, die durch Induktionssensor- systeme extrahiert werden. Twitch bezieht sich auf geschredderten, hochreinen Aluminiumschrott, der mechanisch von schweren Nichteisenmetallen wie Zink und Kupfer unter Verwendung von Röntgenübertragungs- oder Schwermedium-Sink- Float-Technologien getrennt wurde.
Wie beeinflusst die Luftkaskadenklassifikation die Effizienz des nachgeschalteten Ofens?
Eine effektive Luftklassifikation entfernt leichte Staub-, Faser-, Gummi- und Schaumpartikel aus dem metallischen Strom vor der sekundären Sortierung. Das Entfernen dieser leichten organischen Komponenten verhindert, dass sie im sekundären Schmelzofen schmelzen oder verbrennen, was die Schlackenbildung deutlich verringert, gefährliche Emissionen aus dem Filterhaus reduziert, die Schlackengenerierung minimiert und sauberere, höherdichte eisenhaltige Charge für Stahlherstellungsoperationen liefert.
Für maßgeschneiderte Ingenieuranfragen, Studien zur Dimensionierung von Antriebssträngen und Plantlayout-Designs für Ihre Hochtonnage-Schrott- Recyclingoperationen kontaktieren Sie direkt unsere Gruppe für schwere Ingenieurleistungen unter info@scrapcrusher.com, um Verarbeitungskonfigurationen zu bewerten, die Ihren betrieblichen Anforderungen entsprechen.