Ingénierie des broyeurs de métaux lourds : dynamique de coupe, durabilité et dimensionnement
Publié le Sep. 03, 2026
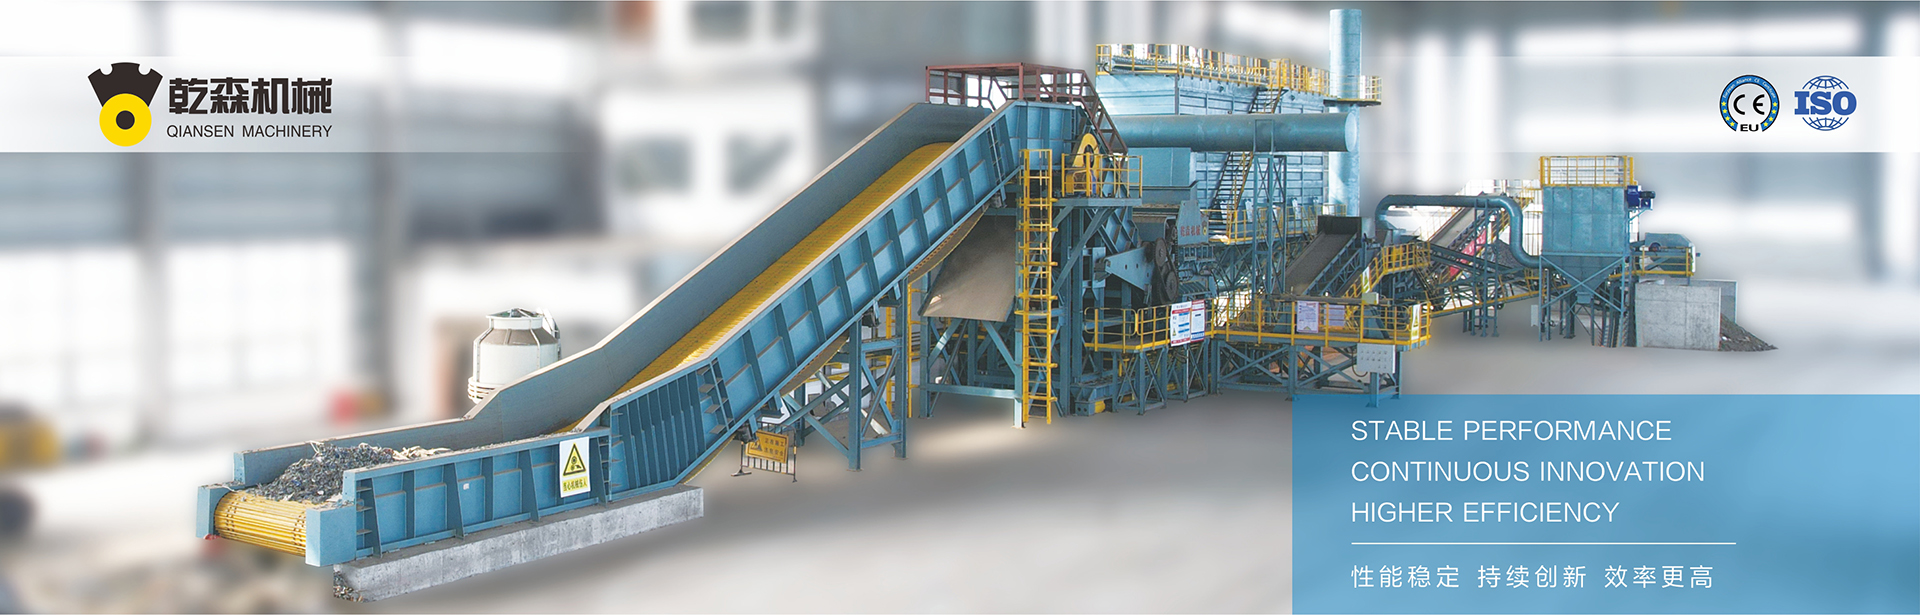
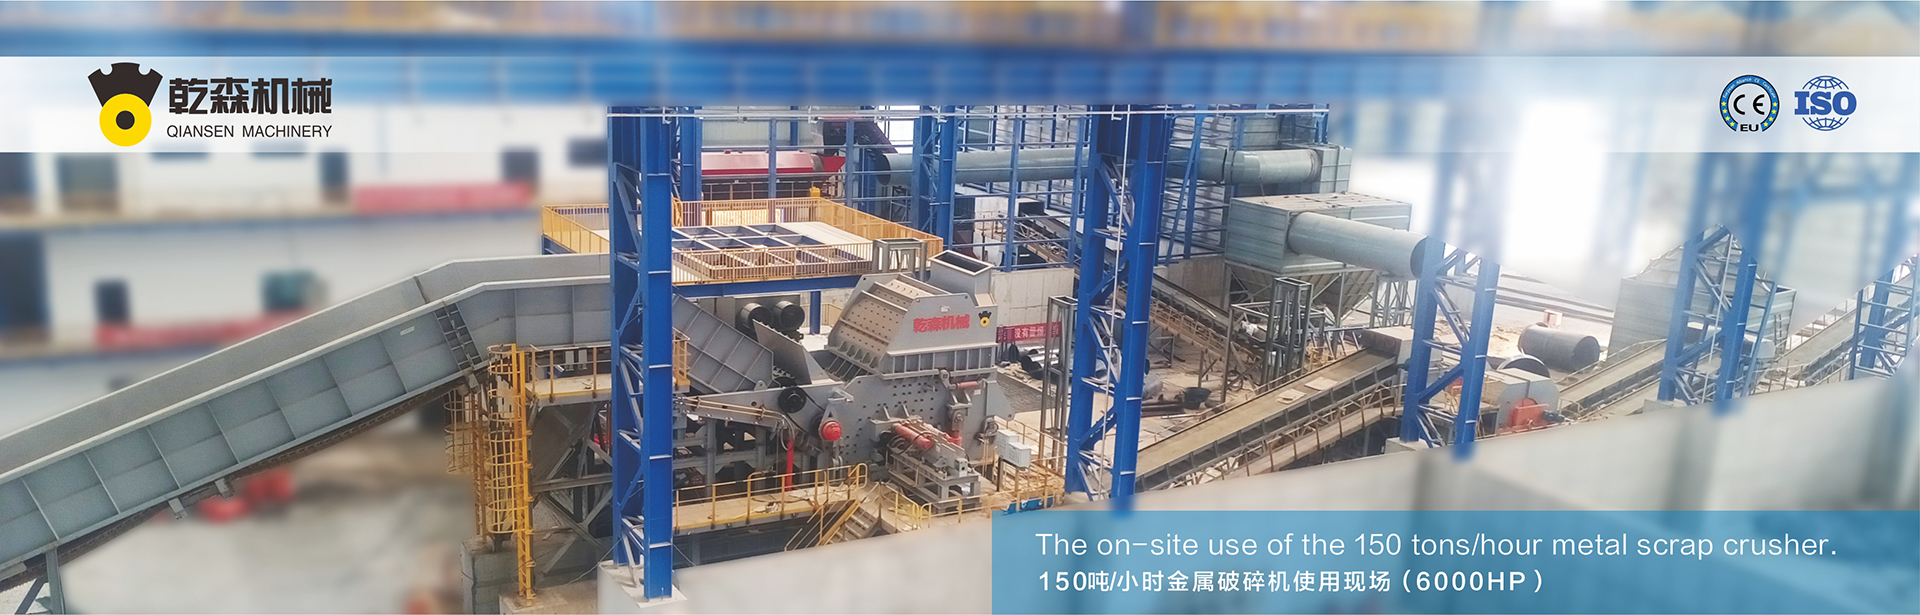
La récupération des déchets et la métallurgie secondaire dépendent entièrement de la réduction mécanique de la taille pour transformer des déchets encombrants et hétérogènes en matières premières uniformes prêtes pour le four. Dans les chantiers de traitement à fort volume, le déploiement d'un broyeur de métal industriel établit la base pour le tri, la densification et la dépollution en aval. Le traitement de matériaux allant des châssis de véhicules en fin de vie (ELV) et des appareils électroménagers aux plaques structurelles lourdes nécessite des machines capables de générer d'immenses forces de cisaillement, de déchirement et de concassage tout en résistant à des charges dynamiques sévères. Atteindre un débit prévisible et un coût acceptable par tonne traitée exige une compréhension approfondie des entraînements mécaniques, des mécanismes d'usure métallurgique, de la dynamique structurelle et de la physique de séparation des matériaux.
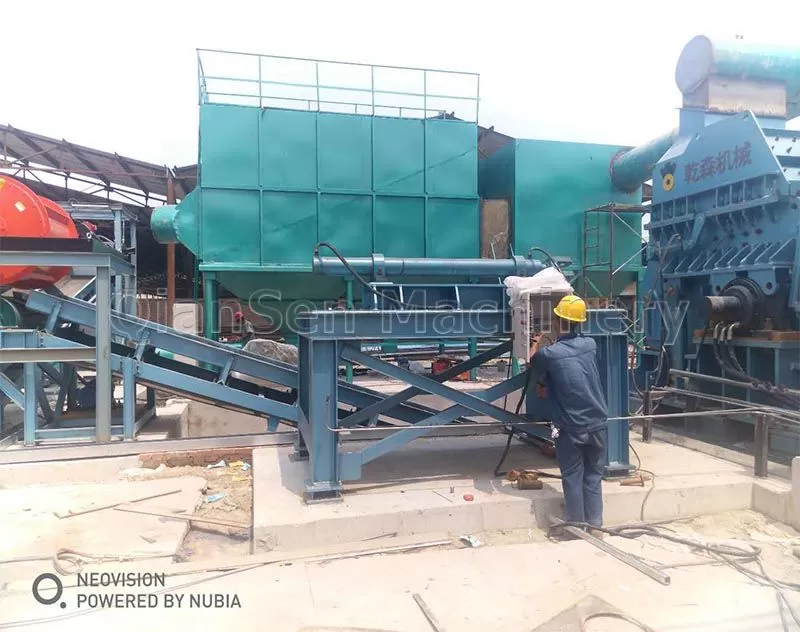
Mécanique du train d'entraînement principal : Systèmes électromécaniques vs. Systèmes hydrostatiques
L'efficacité opérationnelle de la réduction des déchets dépend principalement de la transmission du couple de l'arbre et de la capacité du système d'entraînement à absorber les charges de choc sans défaillance catastrophique. Lors de la sélection d'un train d'entraînement, les équipes d'ingénierie évaluent deux configurations principales : des systèmes à entraînement par engrenage électromécanique direct et des entraînements hydrauliques à déplacement variable.
Les ensembles d'entraînement électromécaniques utilisent des moteurs électriques à couple élevé couplés à des réducteurs planétaires via des accouplements fluides ou des embrayages à limitation de couple. Ces systèmes offrent des taux d'efficacité de conversion électrique à mécanique dépassant généralement 92 %. Dans les installations où les flux de déchets entrants maintiennent une épaisseur et une prévisibilité constantes, les entraînements électromécaniques offrent une économie opérationnelle stable. Les accouplements fluides amortissent les vibrations de torsion transmises dans les enroulements du moteur lorsque les couteaux s'engagent dans des sections d'acier structural dense. Cependant, des charges de choc soutenues provenant de déchets non déchiquetables surdimensionnés risquent d'endommager les dents des engrenages, de provoquer une déflexion de l'arbre et une déformation du boîtier du réducteur, à moins que des protocoles de rotation inverse rapide ne soient programmés dans le contrôleur logique programmable (PLC).
Les systèmes hydrostatiques utilisent des moteurs à piston axial à fort déplacement montés directement sur les arbres du broyeur, entraînés par des unités de puissance hydraulique (HPUs) distantes. L'architecture hydraulique fournit une multiplication instantanée du couple à vitesse de rotor nulle, permettant des cycles de désencombrement sans tirer de courants d'appel électriques sévères depuis le poste de transformation de l'installation. La transmission hydrostatique élimine les réducteurs mécaniques, remplaçant les engrenages physiques par de l'huile hydraulique qui sert d'amortisseur intrinsèque contre les charges de choc sévères. Les concepteurs de systèmes calculent les pics de pression hydraulique à l'aide de transducteurs haute vitesse, déviant le fluide à travers des vannes de décharge proportionnelles dans les millisecondes suivant la rencontre avec des matériaux réfractaires. Les équipes d'ingénierie comme QianSen conçoivent des trains d'entraînement avec des circuits de décharge de choc intégrés qui minimisent la fatigue mécanique sur les châssis structurels tout en maintenant la livraison de couple à travers des densités de matériaux variables.
Métallurgie, géométries de coupe et dynamique de fracture
La performance des outils détermine les dépenses opérationnelles dans des environnements à forte abrasion. Les couteaux de broyeur, les enclumes et les barres de rupture fonctionnent sous une exposition simultanée à des impacts élevés, à l'usure abrasive à trois corps et à des pics thermiques localisés causés par la déformation plastique des déchets. La spécification de l'alliage d'acier à outils correct nécessite un équilibre entre la ténacité à la fracture et la dureté de surface.
Aciers alliés forgés (par exemple, 42CrMo, alliages NiCrMo) : Favorisés pour les rotors de cisaillement à fort impact où la rupture des couteaux pose un risque opérationnel plus important que l'usure abrasive progressive. Trempés à 52–56 HRC, ces alliages résistent à la fracture fragile sous des contraintes compressives irrégulières, bien qu'ils nécessitent un soudage de renforcement régulier pour maintenir les profils de coupe.
Acier austénitique à haute teneur en manganèse (aciers Hadfield) : Contenant environ 11 % à 14 % de manganèse, ces matériaux présentent de fortes capacités de durcissement par déformation. Alors que le cœur conserve une ductilité extrême (absorbant de forts chocs cinétiques sans se fissurer), la surface de contact se durcit d'environ 200 HB à plus de 500 HB sous impact mécanique. Le manganèse est particulièrement efficace dans les configurations de type marteau manipulant des déchets d'acier malléable et de forte épaisseur.
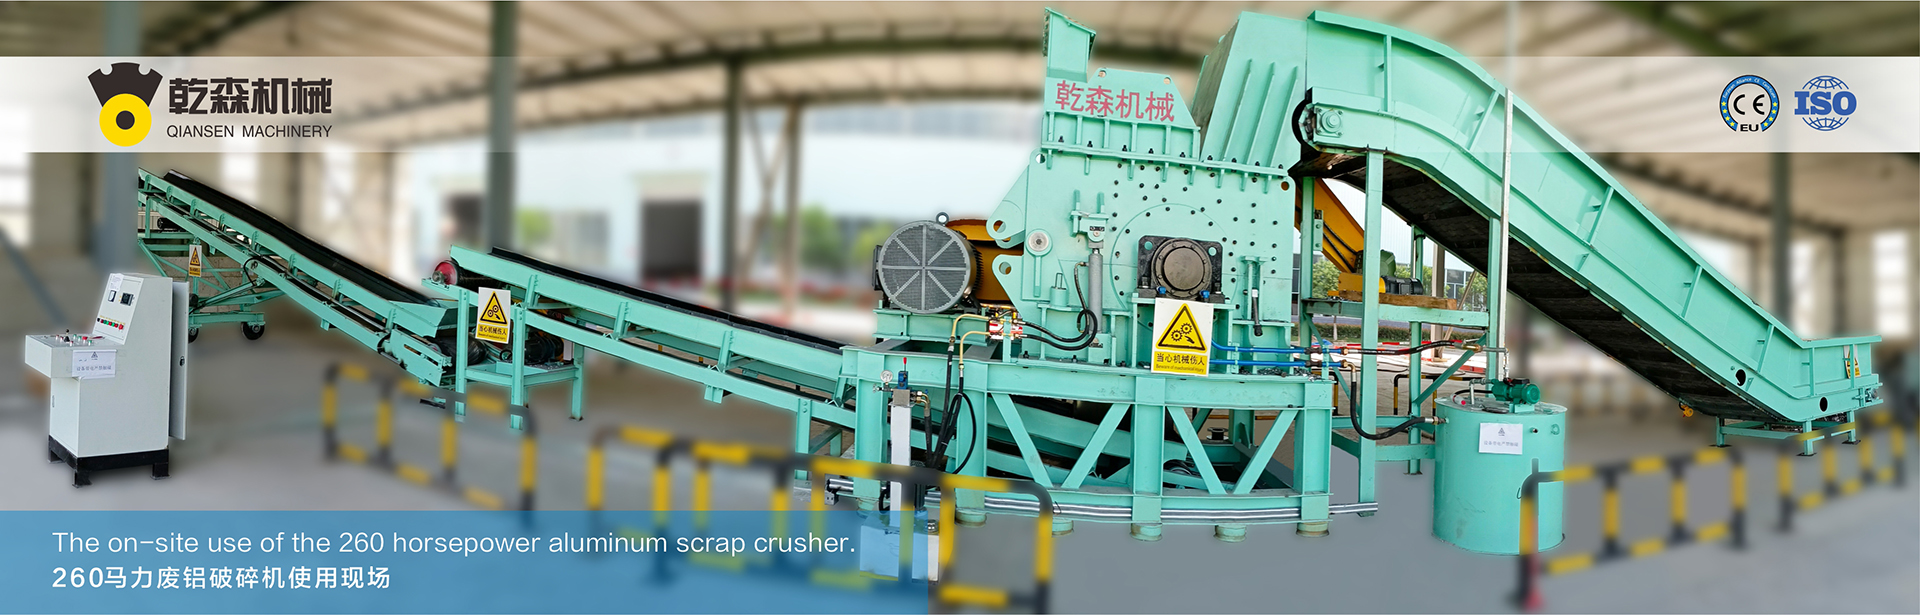
Acier à outils avec incrustations de carbure : Dans les applications impliquant des déchets de tôle pré-triés, de l'aluminium secondaire ou du cisaillement de moteurs électriques, des couteaux composites spécialisés avec des inserts en carbure de tungstène ou en acier à outils à haute teneur en chrome préservent des bords de cisaillement tranchants, réduisant la consommation électrique en maintenant des jeux précis entre le couteau et l'enclume.
La géométrie du couteau détermine si les déchets subissent un cisaillement ductile propre, une déchirure par traction ou une compaction par compression. Le profil de crochet, l'angle de coupe et l'épaisseur du tranchant dictent la consommation d'énergie par tonne. Les conceptions à plusieurs crochets assurent une prise sur des profils arrondis tels que les carters de moteur et les sections de tuyaux, les tirant vers le bas dans le lit de coupe. Les coupeurs à crochet unique ou à profil bas génèrent des contraintes de cisaillement localisées dépassant la limite de résistance à la traction du métal d'entrée, résultant en fragments plus petits et uniformément cisaillés. Grâce à une collaboration technique avec QianSen, les opérateurs peuvent spécifier des configurations de couteaux personnalisées et des entretoises en alliage durcies adaptées à des profils de matières premières spécifiques, minimisant la déflexion du rotor sous des charges latérales asymétriques.
Flux d'entrée, densités en vrac et dimensionnement des rotors
Les ferrailleries traitent des flux d'entrée variés, chacun présentant des défis mécaniques distincts. Le choix de l'enveloppe de machine correcte nécessite d'associer le diamètre du rotor, la distance entre les centres d'arbre et le volume de la chambre de coupe aux dimensions physiques et aux propriétés de traction de la matière première anticipée.
Les ferrailles légères en balles, les appareils électroménagers et les tôles automobiles présentent un volume élevé mais une densité matérielle relativement faible. Ces matières premières nécessitent des rotors à crochets de grand diamètre et agressifs pour tirer des paquets encombrants dans la zone de coupe sans permettre aux déchets de rouler sur les éléments rotatifs. Le déchiquetage de ces matériaux génère des fragments à haute densité grâce à une combinaison de cisaillement et de pliage localisé rapide, nécessitant souvent des chambres de déchiquetage à fond ouvert configurées avec des grilles de classification pour garantir que la taille de sortie soit conforme aux exigences d'alimentation du four en aval.
Les ferrailles lourdes à fusion (HMS 1 et HMS 2), l'acier de démolition, les faisceaux de barres d'armature et les chutes industrielles exigent un profil mécanique entièrement différent. Les vitesses de rotor doivent fonctionner à des révolutions par minute plus faibles—typiquement entre 12 et 35 RPM pour les conceptions de cisaillement à double arbre—pour générer le couple statique élevé nécessaire pour initier un échec de cisaillement plastique. Pour ces applications, les diamètres d'arbre doivent résister à de sévères moments de flexion cycliques. Les ingénieurs calculent les tolérances de déflexion de l'arbre jusqu'à des fractions de millimètre pour éviter le frottement interne de la face de l'outil, ce qui peut rapidement endommager les bords des couteaux et élever les températures des roulements au-delà des seuils de fonctionnement sécurisés.
Architecture de séparation en aval et disposition de l'usine
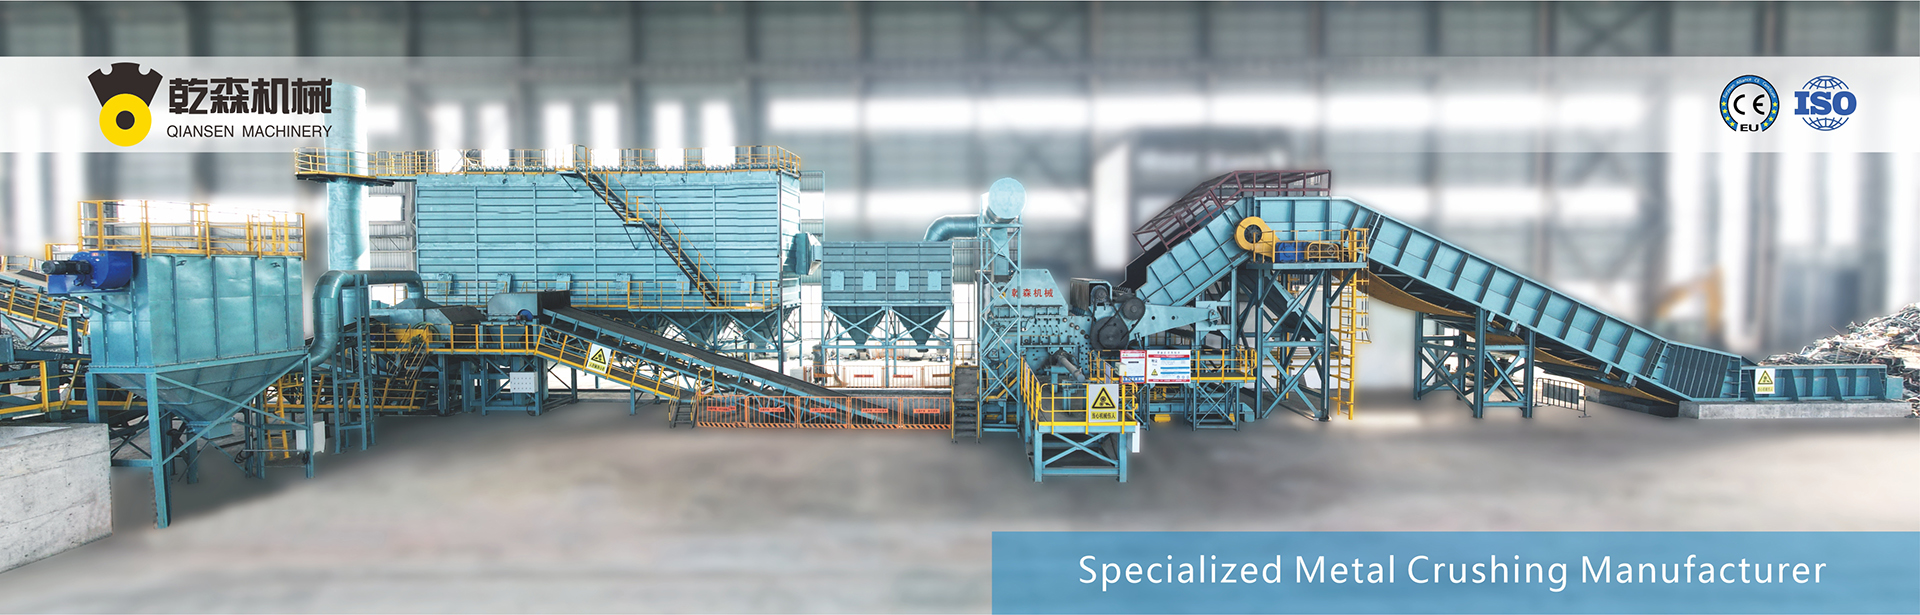
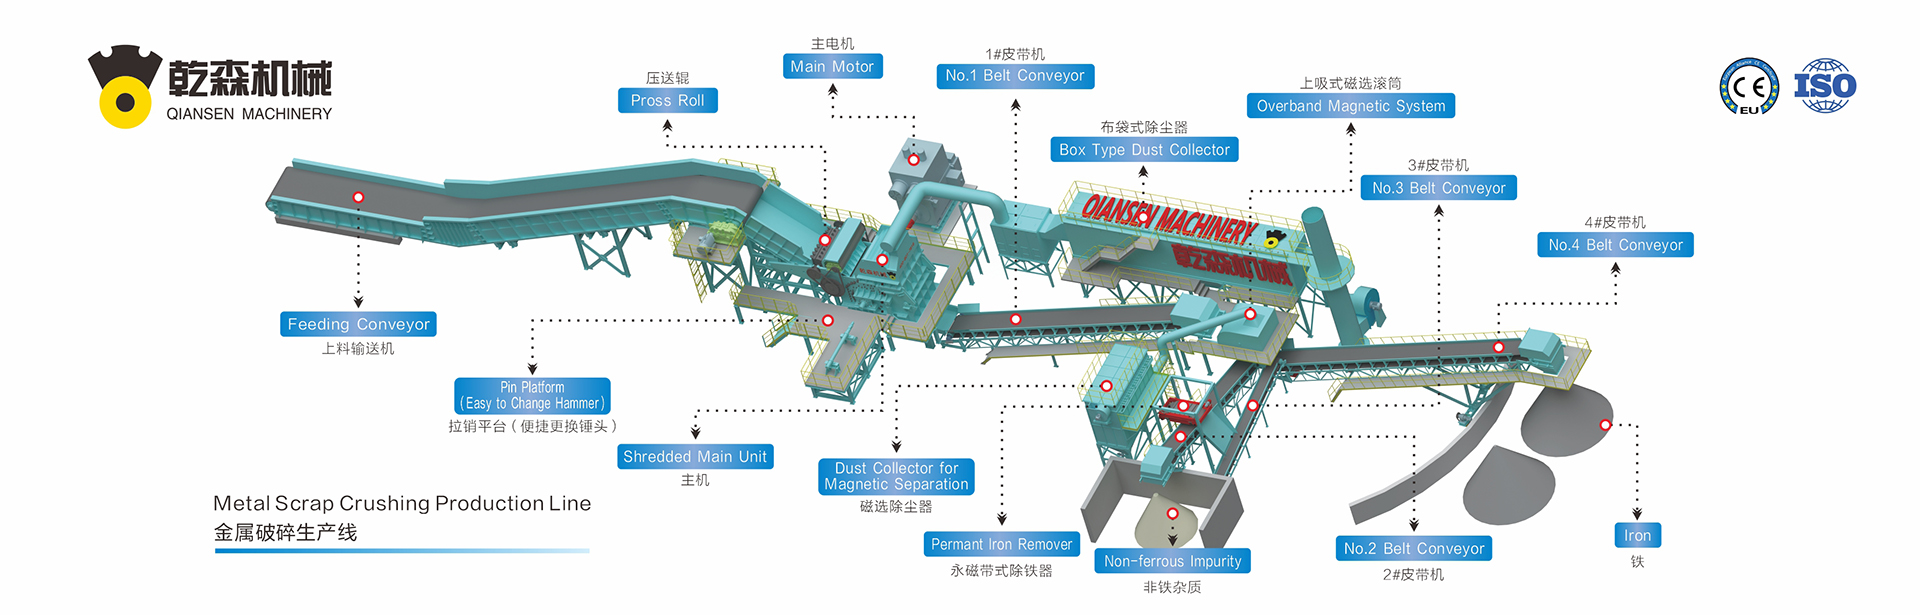
Dimensionner un broyeur de métaux lourds nécessite d'équilibrer la puissance de traitement en amont avec la capacité de la ligne de tri en aval pour éviter les points de blocage. Le flux de décharge sortant du broyeur se compose d'un mélange hétérogène de fragments ferreux, de métaux non ferreux, d'isolation déchiquetée, de plastiques, de caoutchouc, de verre et de fines d'oxyde de fer. L'architecture de l'usine doit isoler proprement les flux de revenus à haute pureté tout en protégeant l'équipement de séparation en aval des dommages mécaniques causés par des éclats de métal surdimensionnés.
La zone de décharge directe sous la chambre du broyeur doit absorber l'impact cinétique des fragments de métal tombant, de forme irrégulière. Des bacs d'alimentation vibrants robustes, revêtus de plaques d'usure remplaçables (comme de l'acier résistant à l'abrasion trempé et revenu), étalent la masse déchargée en un lit de matériau uniforme, d'une profondeur de particule unique. Étaler le flux de déchets est nécessaire pour optimiser la détection des capteurs en aval et l'efficacité de l'extraction magnétique.
Séparateurs magnétiques à bande transversale : Des électro-aimants à haut gradient ou des aimants permanents en néodyme positionnés au-dessus de la décharge vibratoire tirent les déchets ferreux indésirables du lit. Des configurations magnétiques à champ profond garantissent la récupération de lourdes pièces en fer coulées enfouies sous des matériaux non ferreux légers.
Tambours magnétiques : Fonctionnant au poulie de tête des transferts de convoyeurs suivants, les tambours magnétiques assurent une capture secondaire des ferreux, séparant proprement les déchets ferreux propres et denses des résidus de broyeur non magnétiques (fluff).
Systèmes de classification à air : Des classificateurs à air en zigzag ou des séparateurs en cascade introduisent un flux d'air en contre-courant pour extraire les fractions légères (mousses, plastiques, poussière, fils légers) avant la récupération des non ferreux, protégeant les capteurs de tri et réduisant l'usure abrasive sur l'équipement de tri en aval.
Séparateurs à courant de Foucault (ECS) : Des conceptions de rotors excentriques à grande vitesse produisent des champs magnétiques alternés rapidement qui induisent des courants de Foucault internes dans les particules non ferreuses. Les forces de Lorentz répulsives résultantes projettent physiquement des fragments d'aluminium, de cuivre et de laiton au-dessus d'un séparateur, loin des résidus non métalliques inertes.
Intégrité structurelle, atténuation des vibrations et fondations civiles
Les forces mécaniques générées à l'intérieur de la chambre de coupe ne se dissipent pas dans les déchets seuls ; les forces de réaction dynamiques se transfèrent directement dans le châssis de la machine, les jambes de support structurel et la dalle de béton sous-jacente. La résonance structurelle, si elle n'est pas contrôlée, accélère la fatigue des soudures, désaligne les accouplements d'arbre et provoque un écaillage prématuré dans les roulements à rouleaux sphériques.
Les cadres de machine nécessitent des constructions en boîte en acier à plaques lourdes entièrement soulagées de stress. Des renforts et des nervures internes répartissent les contraintes de torsion localisées sur l'ensemble de l'emprise de base. Les interfaces de cisaillement critiques utilisent des clés usinées de précision et des boulons ajustés plutôt que des boulons de jeu standard, empêchant le micro-mouvement entre les logements de roulement et les parois latérales de la machine sous de lourdes charges de choc.
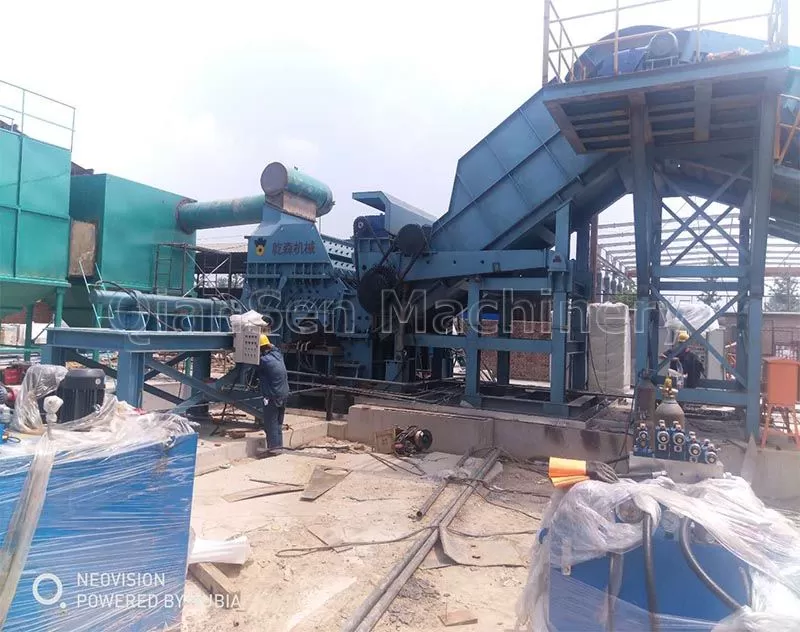
Les fondations en ingénierie civile doivent accueillir à la fois le poids statique de la machine et des facteurs de charge dynamique sévères. Les installations de broyeurs lourds incorporent des dalles de fondation en béton renforcé isolées, découplées de la dalle de sol du bâtiment principal de l'usine. Des paquets d'isolation des vibrations en élastomère industriel ou à ressorts amortisseurs sont positionnés sous les points de montage principaux du châssis pour atténuer les harmoniques de basse fréquence générées lors des cycles de déblocage du rotor. Les consultations d'ingénierie avec QianSen aident les concepteurs d'usines à réaliser des analyses de vibrations, aidant à aligner la masse des fondations, les motifs de boulons d'ancrage et les spécifications d'amortissement du cadre avec les capacités de charge portante spécifiques du sol du site.
Régimes de maintenance préventive et fiabilité opérationnelle
La rentabilité opérationnelle dans le traitement des déchets métalliques est directement corrélée à la disponibilité des machines. Un arrêt imprévu causé par un blocage de l'arbre, une rupture de dents de réducteur ou une rupture de chambre érode rapidement les marges de traitement. La mise en œuvre de systèmes de surveillance de l'état rigoureux permet aux responsables de la maintenance de passer de réparations réactives à des interventions planifiées et prédictives.
Les protocoles de lubrification représentent la première ligne de défense pour les ensembles rotatifs lourds. Les roulements à rouleaux sphériques soutenant les arbres du rotor principal nécessitent des systèmes d'injection de graisse automatisés capables de délivrer des lubrifiants synthétiques à haute viscosité et à pression extrême (EP) renforcés avec des additifs solides comme le disulfure de molybdène. Ces lubrifiants maintiennent une couche de film élastohydrodynamique dans des conditions de rotation quasi nulle et de charges radiales extrêmes. Les systèmes automatiques doivent surveiller la pression de la ligne pour détecter immédiatement les lignes de lubrification cassées ou les ports de roulement obstrués.
Un débit soutenu sur tout broyeur de métaux lourds dépend fortement du respect strict des tolérances d'écart de couteau. Les jeux latéraux entre les coupeurs entrelacés doivent être inspectés à l'aide de jauges de profondeur lors des arrêts programmés des équipes. À mesure que l'usure latérale se produit, les ensembles d'arbre nécessitent un réajustement ou des ajustements de précharge axiale pour rétablir les jeux de conception. Permettre à l'écart de coupe de s'élargir entraîne le broyeur à pincer et déchirer les déchets de tôle ductile plutôt que de les couper proprement. Cela augmente la consommation d'ampères du moteur d'entraînement, accélère l'accumulation thermique dans l'entraînement hydraulique ou électrique, et augmente considérablement l'usure des plaques d'usure.
| Intervalle d'inspection | Composant / Sous-système | Action et critères d'acceptation |
|---|---|---|
| Quotidien (Avant le shift) | Poche de coupe & Lit d'enclume | Inspecter pour des objets non déchiquetables coincés, des micro-fissures sur les bords des outils et du matériel manquant. Éliminer les débris coincés. |
| Quotidien (Continu) | Télémetrie de roulement & Fluide hydraulique | Surveiller les températures de fonctionnement des roulements (limite : <85°C) et les niveaux de contamination/température de l'huile hydraulique. |
| Hebdomadaire (40-50 heures) | Jeux de couteau à enclume | Mesurer les tolérances mécaniques avec des jauges de profondeur. Vérifier que le jeu axial latéral est conforme aux tableaux de jeux d'origine. |
| Mensuel (200 heures) | Fixations de châssis & Soudures | Vérifier le couple sur les boulons d'ancrage structurels, les capuchons de socle de roulement et les ensembles de montage d'entraînement. Test de fissure ultrasonique sur les joints critiques. |
| Trimestriel (600 heures) | Entraînement & Fluide de réducteur | Effectuer une analyse spectrale de l'huile sur les lubrifiants de réducteur pour identifier les particules d'usure microscopiques en fer, en bronze ou en chrome. |
Dépenses d'investissement, Coût d'exploitation par tonne et Modélisation du ROI
Acquérir un broyeur de métaux lourds commercial nécessite un équilibre entre les dépenses d'investissement initiales et le coût total du cycle de vie par tonne. L'investissement initial couvre les machines, les systèmes d'entraînement, les travaux de fondation civile, l'expansion des équipements électriques, les systèmes de filtration de la qualité de l'air et les lignes de tri en aval. Cependant, les dépenses opérationnelles au cours de la durée de vie de l'équipement dépassent souvent le prix d'achat initial de la machine.
Les dépenses d'exploitation se décomposent en consommation d'énergie électrique (mesurée en kilowattheures par tonne), consommation de pièces d'usure (coût de l'acier de remplacement, fil de durcissement et main-d'œuvre technique), et frais généraux de maintenance préventive régulière. Sélectionner une machine sous-dimensionnée fonctionnant près de ses limites mécaniques augmente considérablement l'incidence des pannes de composants induites par surcharge, augmentant la consommation de pièces d'usure par tonne de débit. À l'inverse, un broyeur surdimensionné fonctionnant en dessous de sa capacité sous-utilise le capital et réduit l'efficacité du moteur électrique en raison de mauvais facteurs de puissance pendant le ralenti à faible charge.
La réalisation d'un retour sur investissement rapide repose sur l'augmentation de la densité en vrac et de la pureté des déchets triés. Les déchets ferreux denses et propres — découpés à des dimensions uniformes inférieures à 150 mm et largement exempts de contamination par le cuivre — commandent des primes de marché substantielles de la part des aciéries secondaires et des opérateurs de fours à oxygène de base. Les aciéries paient des tarifs plus élevés pour les déchets prêts à fondre car cela réduit les temps de fusion, diminue l'usure du revêtement réfractaire et minimise la génération de scories. Le calcul du coût total de possession permet aux ingénieurs en approvisionnement d'évaluer comment les géométries de rotor avancées et les couteaux en alliage élevé récupèrent leurs primes de capital grâce à une durée de vie d'usure prolongée, des cycles de fonctionnement continus et des produits de sortie de qualité supérieure.
Questions Fréquemment Posées
Q1 : Quels facteurs mécaniques dictent le choix entre un entraînement électromécanique ou hydraulique pour la réduction des déchets ?
A1 : Les entraînements électromécaniques offrent une efficacité de conversion électrique à mécanique supérieure et une complexité mécanique inférieure, les rendant adaptés aux profils de déchets uniformes où les charges de choc catastrophiques sont minimales. Les entraînements hydrauliques sont préférés lors du traitement de flux de déchets mélangés, en balles ou imprévisibles contenant des métaux indésirables de grande taille. Ils fournissent un couple élevé continu à basse vitesse et absorbent les charges de choc sévères via des vannes de décharge de fluide sans endommager les composants mécaniques.
Q2 : Comment les sites de traitement gèrent-ils efficacement le ferraillage indéchirable ?
A2 : Les déchiqueteuses modernes utilisent une télémétrie surveillée par PLC à grande vitesse pour protéger les composants internes. Lorsqu'un outil rencontre une masse solide indéchirable (comme un vilebrequin de moteur ou un billett de acier solide), le pic de pression résultant ou la montée de courant du moteur déclenche une séquence de retour instantanée du rotor en quelques millisecondes. Dans les systèmes équipés de tabliers de décharge hydrauliques ou de portes d'éjection de métaux indésirables, le cycle inverse redirige l'objet inflexible vers un chemin d'éjection, nettoyant la chambre de coupe sans temps d'arrêt prolongé.
Q3 : Qu'est-ce qui cause une usure excessive des coupeurs latéraux et un arrondi des bords ?
A3 : La dégradation accélérée des coupeurs provient principalement de deux conditions : le traitement de déchets contaminés chargés de silice, de verre ou de poussière réfractaire (ce qui accélère l'usure abrasive à trois corps), ou le fonctionnement de la déchiqueteuse avec des écarts de couteaux élargis. Lorsque les dégagements axiaux des couteaux dépassent les limites spécifiées, le matériau se coince entre les outils rotatifs et stationnaires plutôt que de couper. Cela génère des charges de poussée latérales qui courbent l'arbre, usant rapidement les flancs des outils et surchauffant l'ensemble.
Q4 : Pourquoi la préparation du matériau d'entrée est-elle critique avant le déchiquetage primaire ?
A4 : Bien que les déchiqueteuses lourdes possèdent une puissance mécanique significative, alimenter des réservoirs de carburant intacts, des cylindres pressurisés fermés ou des poutres structurelles épaisses pose des risques graves. Les récipients sous pression risquent d'exploser sous de fortes forces de cisaillement, tandis que des sections solides massives peuvent dépasser la limite d'élasticité de l'arbre de la déchiqueteuse. Un pré-tri de base, une dépollution et un découpage des longueurs surdimensionnées avec une cisaille à déchets en amont préservent la santé du rotor, protègent le personnel et empêchent les arrêts opérationnels en aval.
Q5 : Quelles considérations structurelles civiles sont requises avant l'installation ?
A5 : L'installation civile nécessite des calculs structurels détaillés basés sur le poids statique, les coefficients d'impact dynamique et la mécanique des sols. La dalle de fondation nécessite généralement du béton armé de haute résistance reposant sur des pieux profonds si le sous-sol présente des tendances de tassement. Les joints d'isolation doivent découpler le pad de déchiquetage des fondations structurelles voisines pour prévenir la transmission de vibrations à basse fréquence qui pourraient fissurer la maçonnerie adjacente ou désaligner des capteurs de tri sensibles en aval.
Consultation en ingénierie et intégration de systèmes
Optimiser les opérations de ferraille secondaire nécessite de sélectionner des machines configurées pour vos caractéristiques de matière première précises, les limites électriques de l'usine et les spécifications de sortie. Les ingénieurs de QianSen fournissent des examens techniques détaillés des agencements de traitement des ferrailles, des profils de rotor correspondants, des rapports de réduction de l'entraînement planétaire et des lignes de tri en aval aux objectifs opérationnels spécifiques. Contactez l'équipe d'application technique à info@scrapcrusher.com pour examiner les schémas d'ingénierie, demander une documentation complète sur l'équipement ou planifier un examen formel de votre prochaine installation de traitement des ferrailles.