Arquitectura de Trituradora de Metal Gigante para Desguaces Industriales
Publicado el Sep. 05, 2026
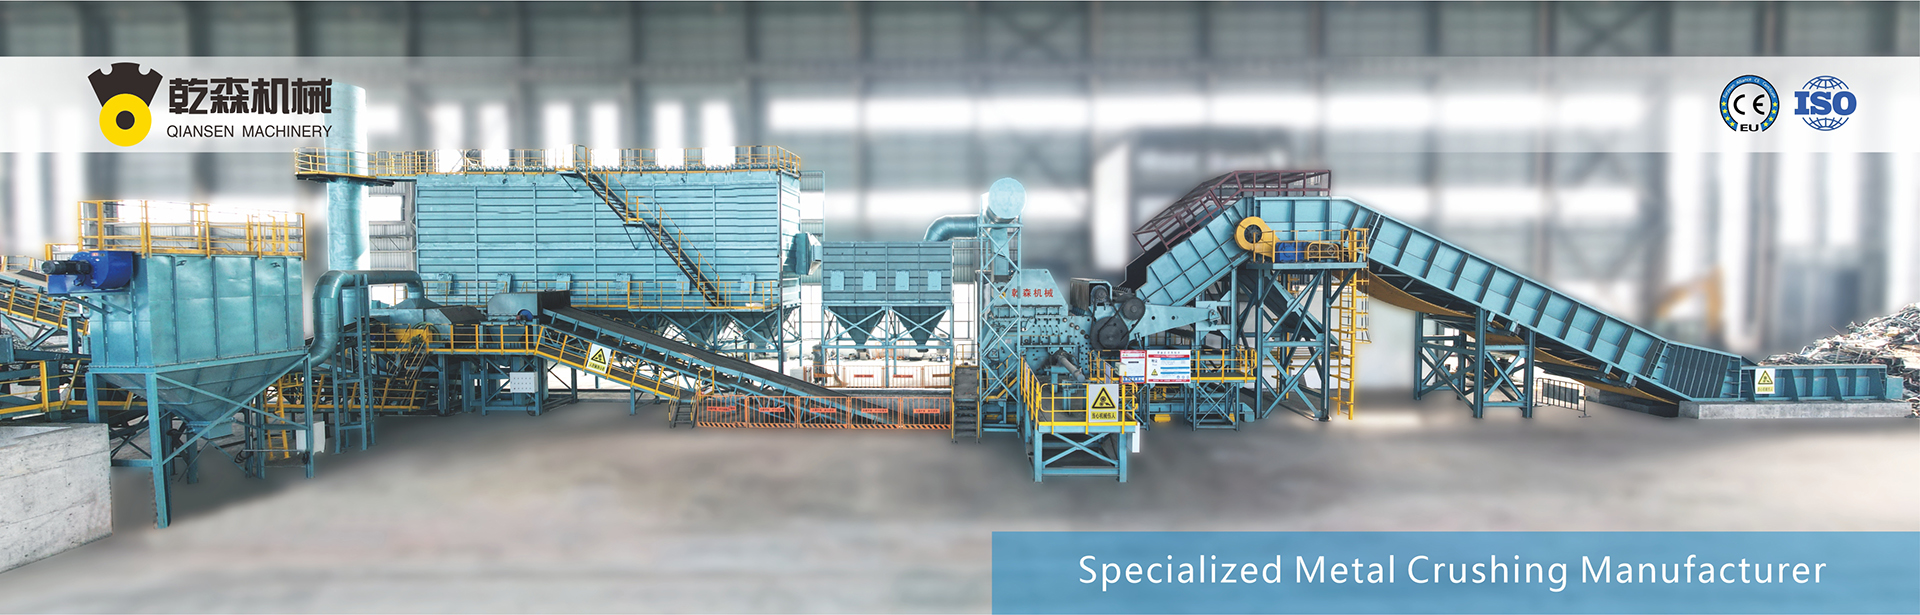
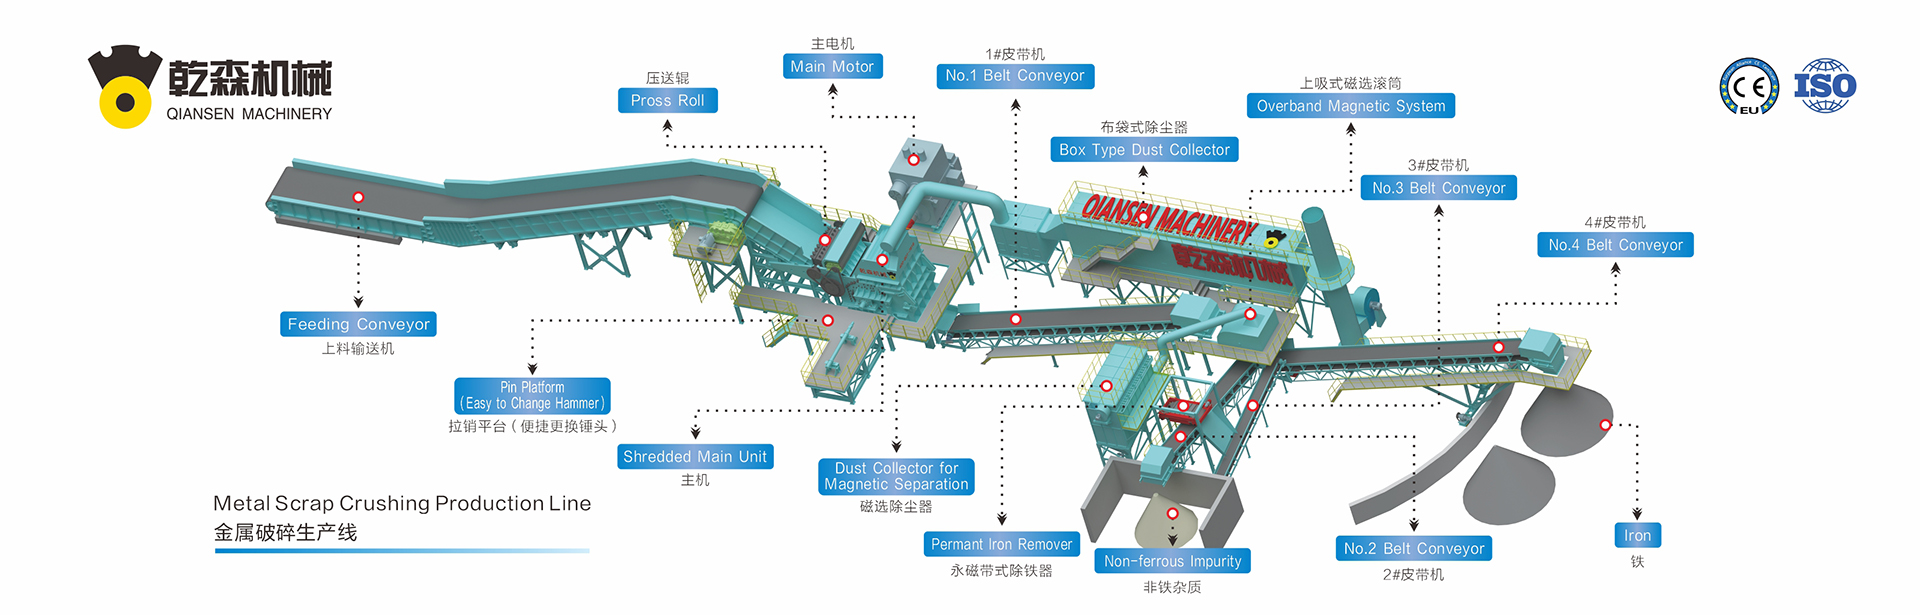
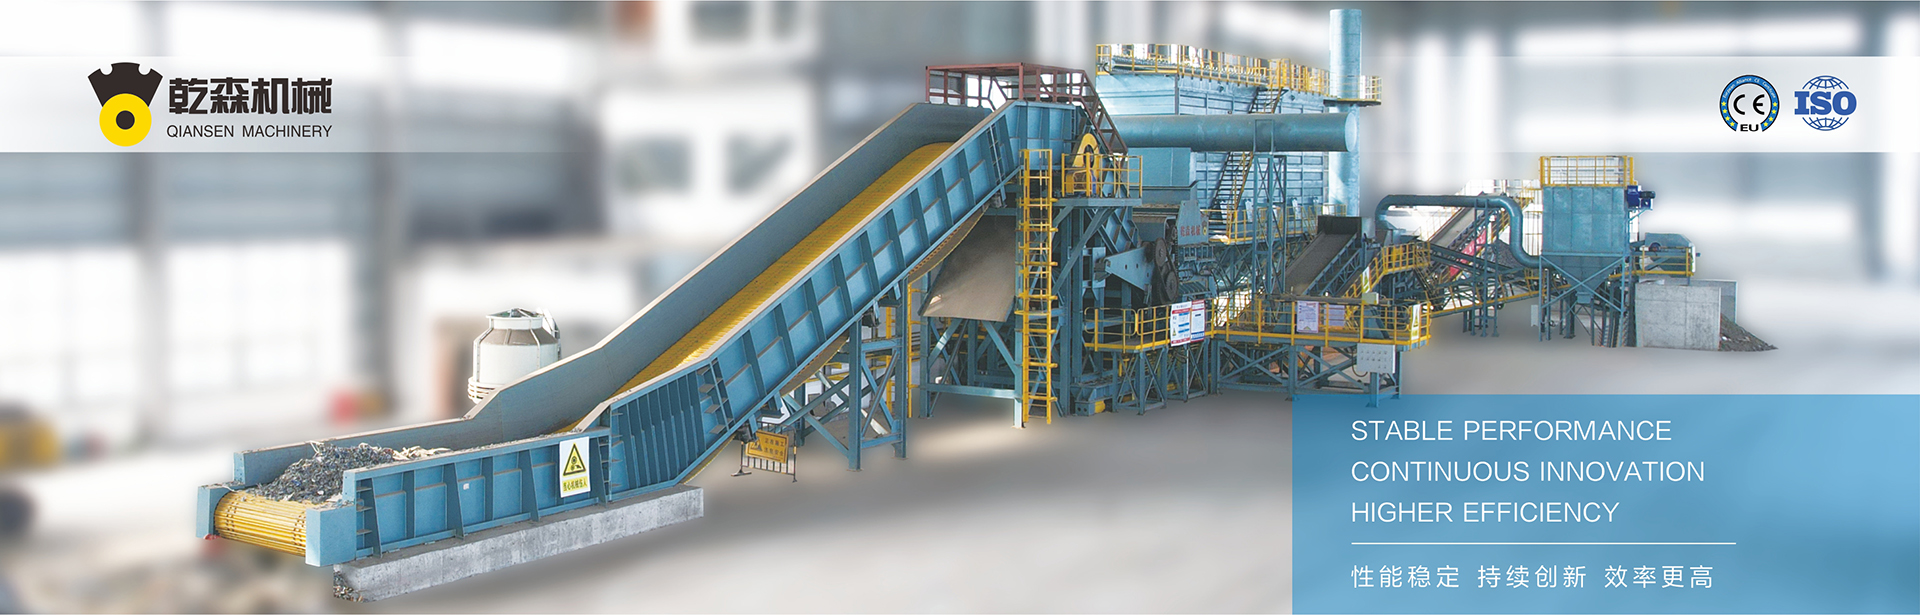
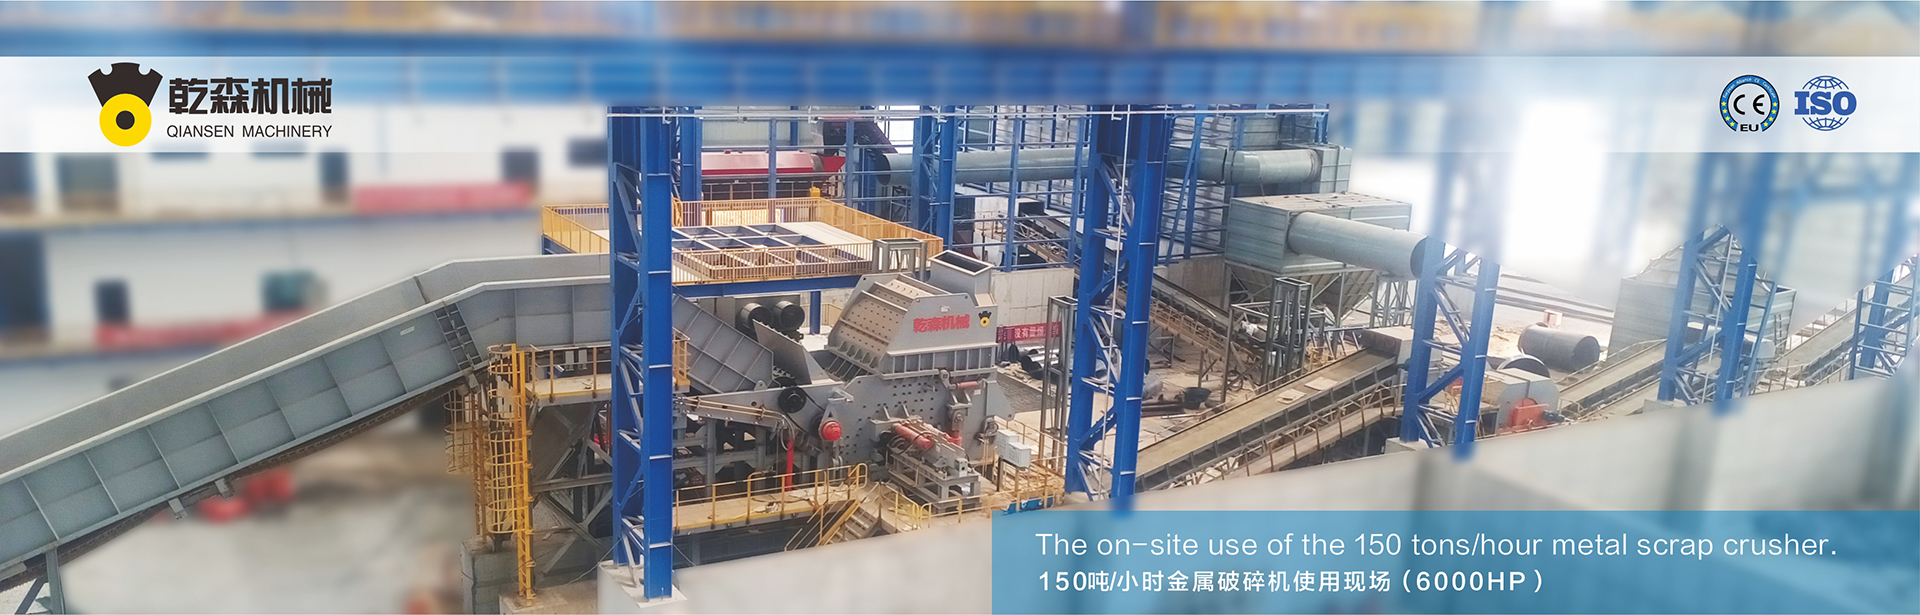
Las operaciones de reciclaje de metal industrial dependen en gran medida de la reducción mecánica de tamaño para transformar chatarra volumétrica y heterogénea en materiales de carga de alta densidad listos para el horno. Dentro de instalaciones de trituración automotriz a gran escala, centros de demolición industrial y patios de procesamiento de chatarra global, el despliegue de un triturador de metal gigante sirve como núcleo operativo. Estas máquinas masivas, a menudo clasificadas entre 2,000 y 10,000 caballos de fuerza, descomponen automóviles enteros, electrodomésticos, perfiles de acero estructural y chatarra mixta pesada en fracciones ferrosas y no ferrosas de alta pureza liberadas.
Diseñar y desplegar infraestructura de procesamiento de esta magnitud requiere un profundo dominio de la dinámica de rotores, mecánica de fracturas, metalurgia de alta resistencia y física de separación en el proceso posterior. Comprender la interacción sistémica entre la entrega de par del tren motriz, la disipación de energía cinética dentro de la cámara de trituración y el comportamiento de aleaciones de desgaste bajo estrés de impacto intenso permite a los procesadores de chatarra maximizar los rendimientos de recuperación mientras mantienen el consumo energético económico por tonelada métrica.
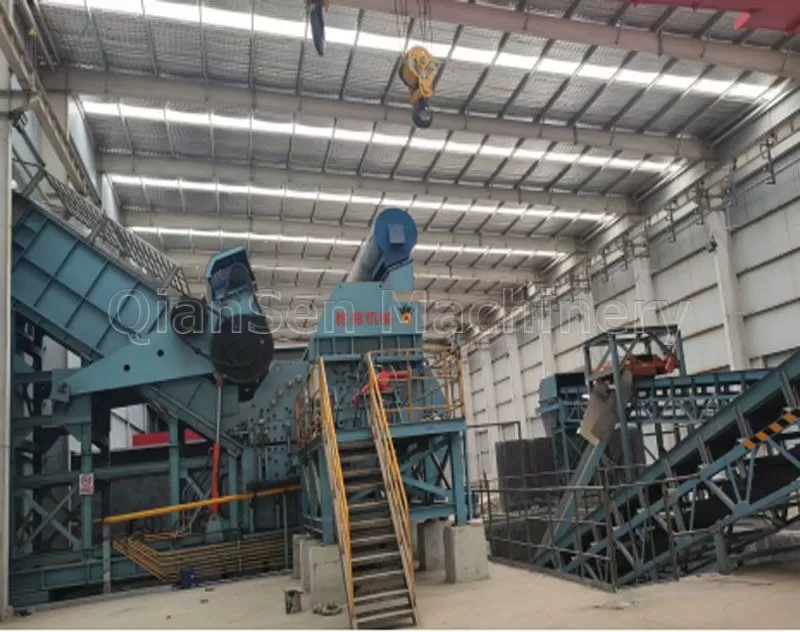
Dinamicas Cinéticas y Topologías de Tren Motriz en un Triturador de Metal Gigante
La función mecánica primaria de la maquinaria de procesamiento de chatarra de alta capacidad es la transformación rápida de energía cinética en esfuerzo cortante y compresivo destructivo. La cámara de trituración opera con fuerzas de impacto de alta velocidad aplicadas por martillos de acero aleado que oscilan libremente y están fijados a un ensamblaje de núcleo rotativo. La variable de ingeniería del núcleo que rige este proceso es la inercia rotacional total.
El almacenamiento de energía cinética rotacional depende directamente de la masa total y el radio de giro del ensamblaje del rotor:
Ek = ½ I ω2
Donde I representa el momento de inercia de masa y ω representa la velocidad angular. En operaciones que procesan formas estructurales densas o bloques de motor, esta energía cinética almacenada previene el estancamiento del motor durante cargas de choque transitorias. Los fabricantes industriales configuran trenes motrices utilizando dos filosofías teóricas distintas:
Motores de Inducción de Anillo Deslizante de Rotor Bobinado con Reóstatos Líquidos: Durante mucho tiempo considerados el estándar para instalaciones de mega-toneladas, estos sistemas de CA permiten un deslizamiento controlado durante eventos de impacto severo. A medida que el rotor encuentra material de trampa sobredimensionado, el motor desliza su velocidad entre un 8% y un 15%, descargando energía cinética almacenada de la masa del rotor mientras aísla la subestación eléctrica primaria de picos de corriente devastadores.
Sistemas Hidráulicos de Alta Torque de Accionamiento Directo: Los caminos de ingeniería modernos especifican frecuentemente motores hidráulicos de baja velocidad y alto torque o accionamientos eléctricos de frecuencia variable acoplados a cajas de engranajes de reducción planetaria epicíclica. Estas configuraciones entregan el torque máximo nominal a través de todo el rango de velocidad, facilitando la inversión inmediata del rotor en ambas direcciones para despejar atascos en la cámara sin generar cargas eléctricas incontrolables. Grupos de ingeniería pesada como QianSen enfatizan circuitos de amortiguación hidráulica integrados dentro de los trenes de potencia para neutralizar la oscilación torsional y proteger los dientes de engranaje mecánico del agrietamiento por fatiga.
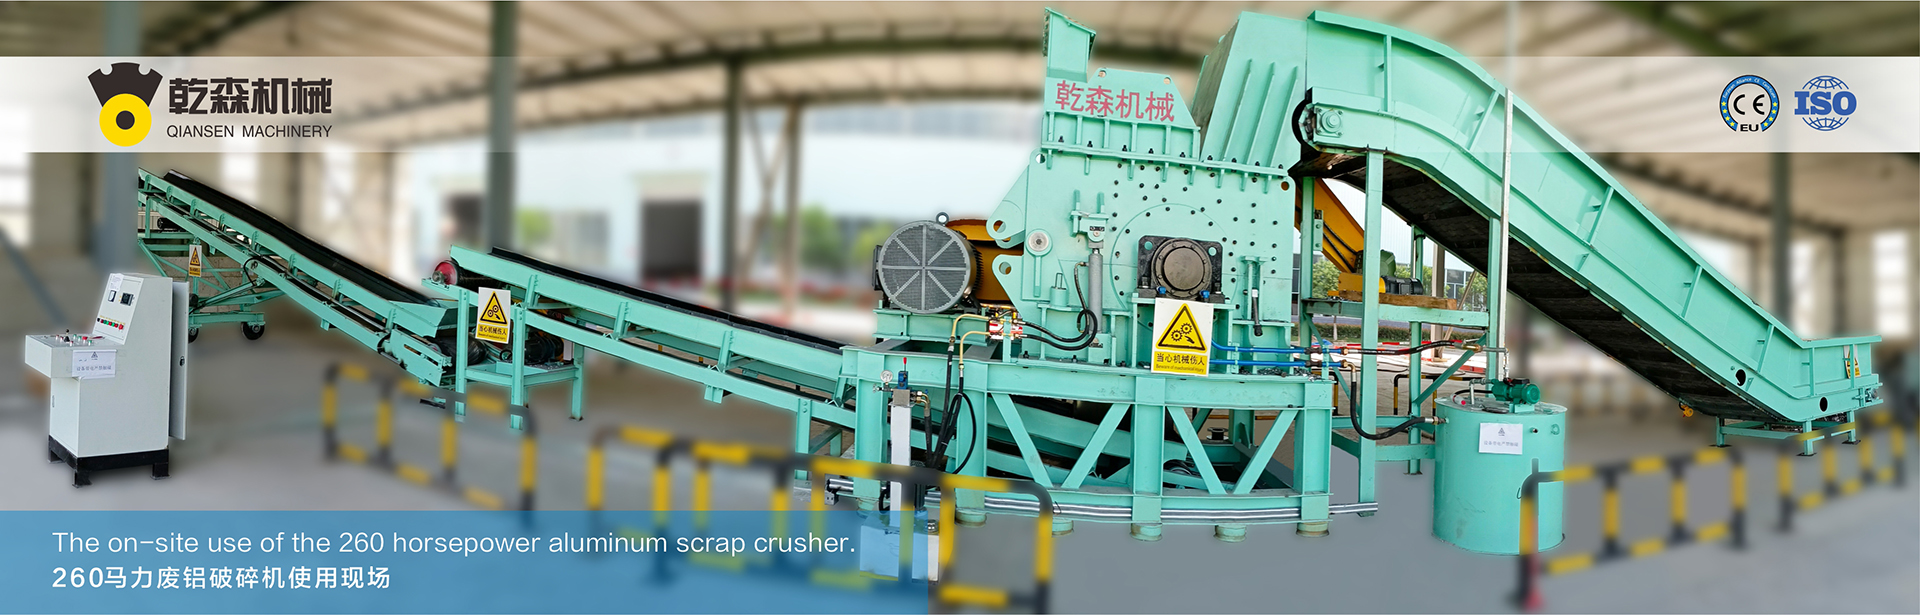
Mecanismos de control de alimentación dictan la estabilidad del procesamiento. Los conjuntos de alimentación hidráulica de doble rodillo aplanan las carrocerías de automóviles entrantes y componentes industriales voluminosos antes de la entrada a la cámara. Modificar las velocidades de alimentación de acuerdo con la amperaje del motor y la presión del sistema hidráulico previene el embotellamiento de la cámara, suaviza la curva de potencia y maximiza las tasas de fragmentación instantánea.
Geometría de la Cámara, Mecánica de Impacto y Física de la Fractura
Dentro de la cámara de trituración, la reducción de tamaño se lleva a cabo a través de un impacto combinado, escisión, desgarro y fricción mecánica. El material que entra a través de la tolva de entrada encuentra el yunque de alimentación y la barra cortadora, donde el impacto inicial de fuerza romana genera una severa deformación plástica localizada, induciendo una rápida propagación de grietas a lo largo de los límites de grano en materiales frágiles y falla por corte inducida por estrangulación en aceros dúctiles.
Configuraciones de Rotor: Disco vs. Arquitectura de Araña
La construcción del rotor dicta el rendimiento de la cámara y la longevidad operativa. Las plantas de procesamiento de chatarra emplean dos diseños de rotor dominantes basados en clasificaciones de material de alimentación:
Rotores de Disco: Construidos a partir de una serie sólida de placas de acero de aleación de alta resistencia, gruesas y laminadas, acopladas a un eje de aleación forjado. El perfil del disco previene que elementos no triturables y de gran tamaño se alojen debajo de los pasadores del martillo, haciéndolo excepcionalmente confiable para chatarra mixta de grosor ligero a medio y vehículos enteros con líneas de transmisión intactas.
Rotores de Araña (Brazo): Caracterizados por brazos radiales abiertos que soportan pasadores de martillo a través de secciones transversales estructurales. Esta geometría ofrece una circulación de aire superior, menor resistencia rotacional y una penetración más profunda del material en la circunferencia de corte, resultando en tasas de fragmentación superiores en chatarra ligera suelta de alto volumen.
Los equipos de ingeniería en QianSen diseñan perfiles internos de la cámara utilizando simulaciones de trayectoria modeladas por computadora para posicionar la puerta de rechazo con precisión microscópica. Cuando sólidos densos no triturables entran en la cámara, las fuerzas de trayectoria rotacional proyectan la masa inflexible contra una puerta de presión balística superior, liberando el objeto a través de una tolva de eyección dedicada antes de que la falla catastrófica interna de los componentes pueda propagarse a través de la carcasa principal.
Metalurgia Avanzada y Gestión del Desgaste Tribológico
La viabilidad económica de operar un triturador de metal gigante depende de la vida útil de los componentes de desgaste. Las caras internas de la cámara enfrentan un continuo desgaste abrasivo y impactos repetitivos de alta velocidad, generando un rápido desgaste en las placas de desgaste, barras de rompimiento, espigas de martillo, puntas de martillo y rejillas de descarga.
Acero de Manganeso Austenítico
Los martillos de la trituradora y las tapas protectoras del rotor dependen de acero de manganeso austenítico modificado (acero Hadfield), que contiene aproximadamente entre 1.1% y 1.3% de carbono y entre 12% y 18% de manganeso, frecuentemente aleado con entre 1.5% y 2.5% de cromo o molibdeno. En condiciones iniciales, el manganeso austenítico exhibe una matriz no endurecida de aproximadamente 200 a 220 HBW, manteniendo una alta tenacidad que previene el estallido catastrófico frágil bajo cargas de shock balístico.
Durante la operación, el impacto severo repetido crea una deformación compresiva localizada en la cara de trabajo. Este trabajo mecánico induce una transformación de fase en la red cristalina, generando una capa superficial micro-twinada y endurecida por trabajo que supera los 550 a 600 HBW. La ventaja mecánica crítica radica en el gradiente: mientras que la piel exterior desarrolla una intensa resistencia a la abrasión, el núcleo subyacente mantiene su estructura austenítica dúctil para absorber los choques cinéticos continuos.
Configuraciones de Armadura de Cámara y Rejillas
Los revestimientos laterales internos y las placas de deflexión del techo están fabricados con aceros de aleación de cromo-molibdeno de alta resistencia tratados térmicamente para lograr un equilibrio entre alta resistencia al rendimiento y resistencia al impacto. Las rejillas de descarga inferior controlan la densidad de salida; el diámetro del orificio, la geometría del borde y el espaciado de las barras de la rejilla dictan el tiempo de residencia. Las aberturas de rejilla más pequeñas producen una mayor densidad a granel y una superior eliminación de pintura en chatarra procesada, pero aumentan el consumo específico de energía por tonelada.
Clasificación de Materiales Descendentes y Liberación de No Ferrosos
La liberación de la corriente compuesta de múltiples materiales procesada por un triturador de metal gigante requiere sistemas de clasificación de múltiples etapas para extraer el máximo valor de mercancía del flujo de salida. El agregado fragmentado que sale de la rejilla inferior contiene una mezcla heterogénea de metales ferrosos limpios, metales no ferrosos mezclados, polímeros, caucho, vidrio y residuos no metálicos residuales (Residuos de Triturador de Auto, o ASR).
Separación de Aire y Extracción de Ferrosos
El transportador de descarga transfiere el triturado crudo a un sistema de separación de aire en cascada agresivo (como un clasificador de aire en Z o de contraflujo). Los flujos de aire fluidizados levantan las fracciones ligeras—que consisten en plásticos, espumas, textiles y papel ligero—desviándolas hacia recolectores de ciclón de alta eficiencia. Este paso previene que los no metálicos densos contaminen los puntos de captura magnética aguas abajo.
La fracción pesada restante se alimenta a separadores de tambor permanentes o electromagnéticos de alta intensidad. Los imanes de tambor de cruce o axiales extraen chatarra ferrosa limpia (equivalentes a HMS 1/2) de la carga, entregando chatarra ferrosa fragmentada de alta densidad lista para el consumo directo en un horno de arco eléctrico (EAF).
Recuperación de No Ferrosos: Producción de Zorba, Zurik y Twitch
La descarga no magnética de los tambores primarios contiene las fracciones metálicas más valiosas. Las líneas de procesamiento avanzadas dirigen esta fracción a través de una cascada de tecnologías de separación:
Separadores de Corriente Eddy (ECS): Los rotores magnéticos excéntricos de neodimio-hierro-boro de alta velocidad giran debajo de una carcasa de transportador no metálico. El flujo magnético que alterna rápidamente induce corrientes Eddy localizadas dentro de partículas no ferrosas conductivas, generando un campo magnético de contrafuerza que repela físicamente el aluminio, el cobre y el zinc sobre una barra separadora, produciendo Zorba crudo.
Sistemas de Clasificación por Inducción (ISS): Aguas abajo del ECS, sensores electromagnéticos basados en sensores detectan la conductividad eléctrica localizada debajo de una cinta continua de alta velocidad, activando boquillas de aire micro-neumáticas de alta velocidad para expulsar fragmentos de acero inoxidable y alambre (Zurik).
Transmisión de Rayos X (XRT) y Clasificación Óptica: Los sistemas ópticos industriales y de rayos X de doble energía clasifican metales por densidad elemental, distinguiendo el aluminio fundido de las aleaciones de aluminio forjado para refinar Zorba en Twitch listo para horno.
Optimización del Ciclo de Vida y Economía Operativa
La disponibilidad del sistema y la eficiencia de costos requieren arquitecturas de mantenimiento preventivo sistemáticas. El costo total de propiedad de un triturador de metal gigante depende de equilibrar el consumo específico de energía con los ciclos de desgaste de los componentes.
| Parámetro Operacional | Rango de Trituración Convencional | Rango Optimizado de Alta Eficiencia |
|---|---|---|
| Consumo Específico de Energía | 38 – 52 kWh / Tonelada Métrica | 28 – 35 kWh / Tonelada Métrica |
| Tasa de Desgaste del Martillo | 1.8 – 2.5 gramos / Tonelada Métrica | 1.1 – 1.6 gramos / Tonelada Métrica |
| Pureza del Rendimiento Ferroso | 94% – 96% de Contenido de Fe | 98.5% – 99.2% de Contenido de Fe |
| Densidad a Granel del Material Triturado | 50 – 65 lbs / pie cúbico | 70 – 85 lbs / pie cúbico |
Reducir el tiempo de inactividad durante los cambios de martillo y revestimiento es crítico. Las instalaciones modernas utilizan extractores hidráulicos automáticos, cilindros integrados para abrir la cubierta de la carcasa y mecanismos de sujeción de cuña de liberación rápida. Incorporar carcasas de rodamientos de alta resistencia con rodamientos esféricos de doble canal, monitoreados continuamente por sensores de vibración y redes de inyección de grasa sintética, previene fallas catastróficas en las pistas de los rodamientos antes de que anomalías armónicas menores se agraven.
Seleccionar cuidadosamente la configuración de la cámara, la maquinaria de separación aguas abajo y asociarse con fabricantes de primer nivel como QianSen asegura que la instalación de su trituradora de metal gigante logre un tiempo de actividad óptimo, tasas máximas de recuperación ferroso y retornos superiores en el balance durante décadas de un flujo de chatarra exigente.
Preguntas Frecuentes
¿Cuál es la potencia mínima recomendada para procesar carrocerías de automóviles enteras?
Para triturar automóviles enteros, no despojados (incluyendo bloques de motor y trenes de transmisión) sin atascos constantes o picos eléctricos excesivos, un sistema generalmente requiere un mínimo de 3,000 a 4,000 caballos de fuerza. Las operaciones más pequeñas que utilizan carcasas de automóviles pre-aplanadas sin ejes estructurales pesados pueden utilizar capacidades más bajas, pero la trituración automotriz de paso único sostenido requiere alta masa rotacional y reservas severas de energía cinética que se encuentran en máquinas clasificadas en 4,000 HP o más.
¿Cómo previene el acero de manganeso Hadfield la falla catastrófica del martillo?
El acero de manganeso austenítico mantiene una estructura cristalina cúbica centrada en la cara uniforme que ofrece propiedades de ductilidad y absorción de impacto inigualables. Cuando se golpea con una fuerza masiva, no se quiebra limpiamente a lo largo de los planos de fractura. En cambio, las capas superficiales se endurecen rápidamente en martensita de alta dureza/austenita geminada, mientras que el sustrato interno permanece completamente dúctil, permitiendo que el martillo se doble y absorba cargas de choque en lugar de fracturarse abruptamente.
¿Qué causa que los elementos no triturables dañen un rotor de trituración pesado?
Ejes sólidos de acero masivo, contrapesos estructurales sobredimensionados o lingotes de aleación sólidos que no pueden ser cortados o fragmentados crean fricción dinámica localizada severa y arresto mecánico. Si estos elementos no deseados no pueden salir a través de la tolva de rechazo balístico, la desaceleración repentina transfiere un enorme par de torsión hacia atrás a través del eje del rotor hacia los rodamientos y el sistema de transmisión, resultando en ranuras cortadas, bloques de rodamientos agrietados o deformación permanente del eje.
¿Cuál es la diferencia entre Zorba, Zurik y Twitch?
Estas son clasificaciones estándar del comercio de chatarra derivadas de la fracción no ferrosa de chatarra fragmentada. Zorba consiste en metales no ferrosos mezclados dominados por aluminio, cobre, zinc y latón derivados de separadores de corriente de Foucault. Zurik comprende predominantemente acero inoxidable y alambres de aleación mixta extraídos a través de sistemas de sensores de inducción. Twitch se refiere a chatarra de aluminio triturada y de alta pureza que ha sido separada mecánicamente de metales no ferrosos pesados como zinc y cobre utilizando tecnologías de transmisión de rayos X o de flotación en medios pesados.
¿Cómo afecta la clasificación por cascada de aire a la eficiencia del horno en la parte posterior?
La clasificación de aire efectiva elimina el polvo ligero, fibras, partículas de goma y espuma de la corriente metálica antes de la clasificación secundaria. La eliminación de estos componentes orgánicos ligeros evita que se fundan o combusten en el horno de fusión secundaria, reduciendo significativamente la formación de escoria, disminuyendo las emisiones peligrosas de la bolsa de filtración, minimizando la generación de escoria y produciendo cargas ferrosas más limpias y de mayor densidad para las operaciones de fabricación de acero.
Para consultas de ingeniería personalizadas, estudios de dimensionamiento de trenes de potencia y diseños de distribución de plantas para sus operaciones de reciclaje de chatarra de alto tonelaje, comuníquese directamente con nuestro grupo de ingeniería pesada en info@scrapcrusher.com para evaluar configuraciones de procesamiento adecuadas a sus requisitos operativos.