Architecture de déchiqueteuse géante en métal robuste pour les parcs à ferraille industriels
Publié le Sep. 05, 2026
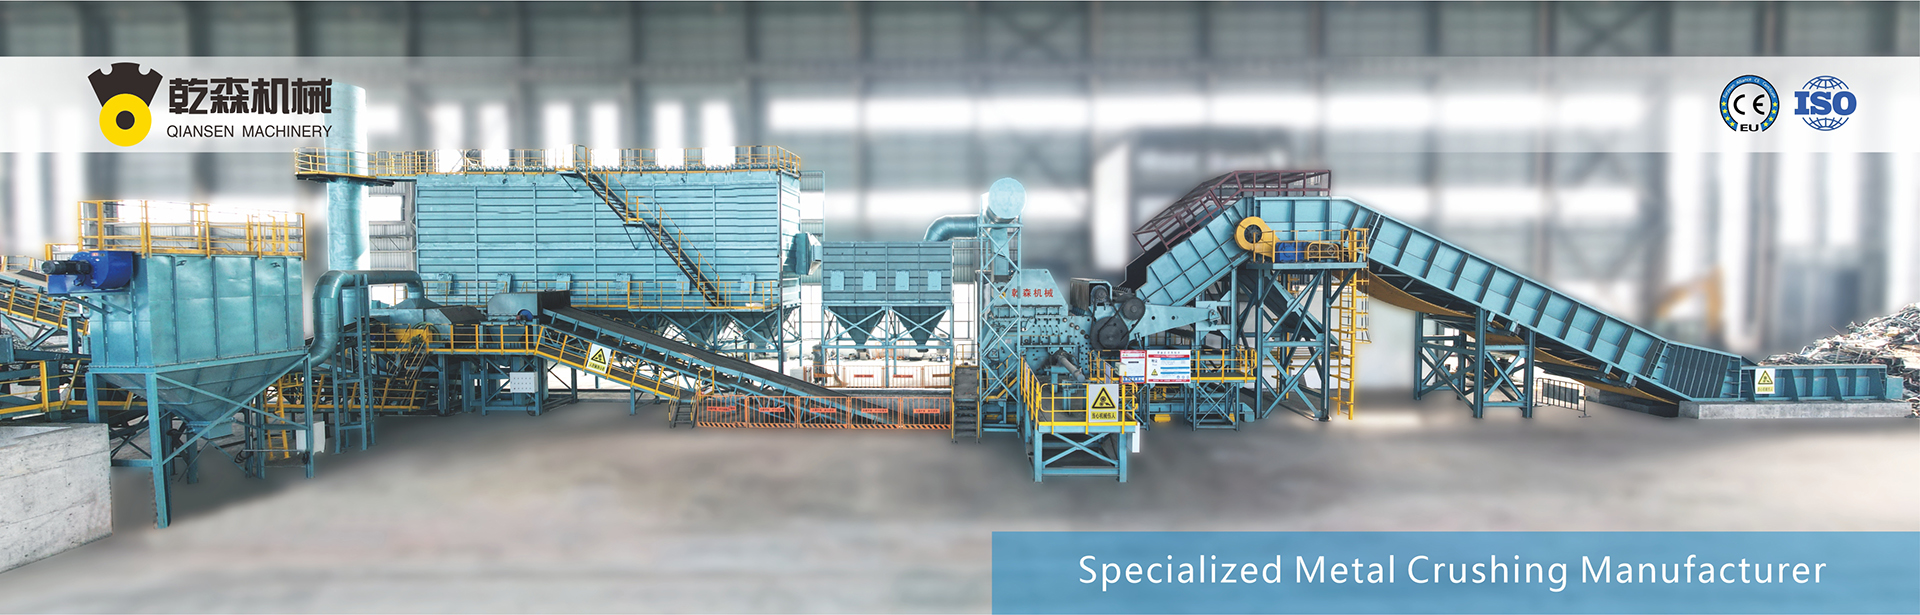
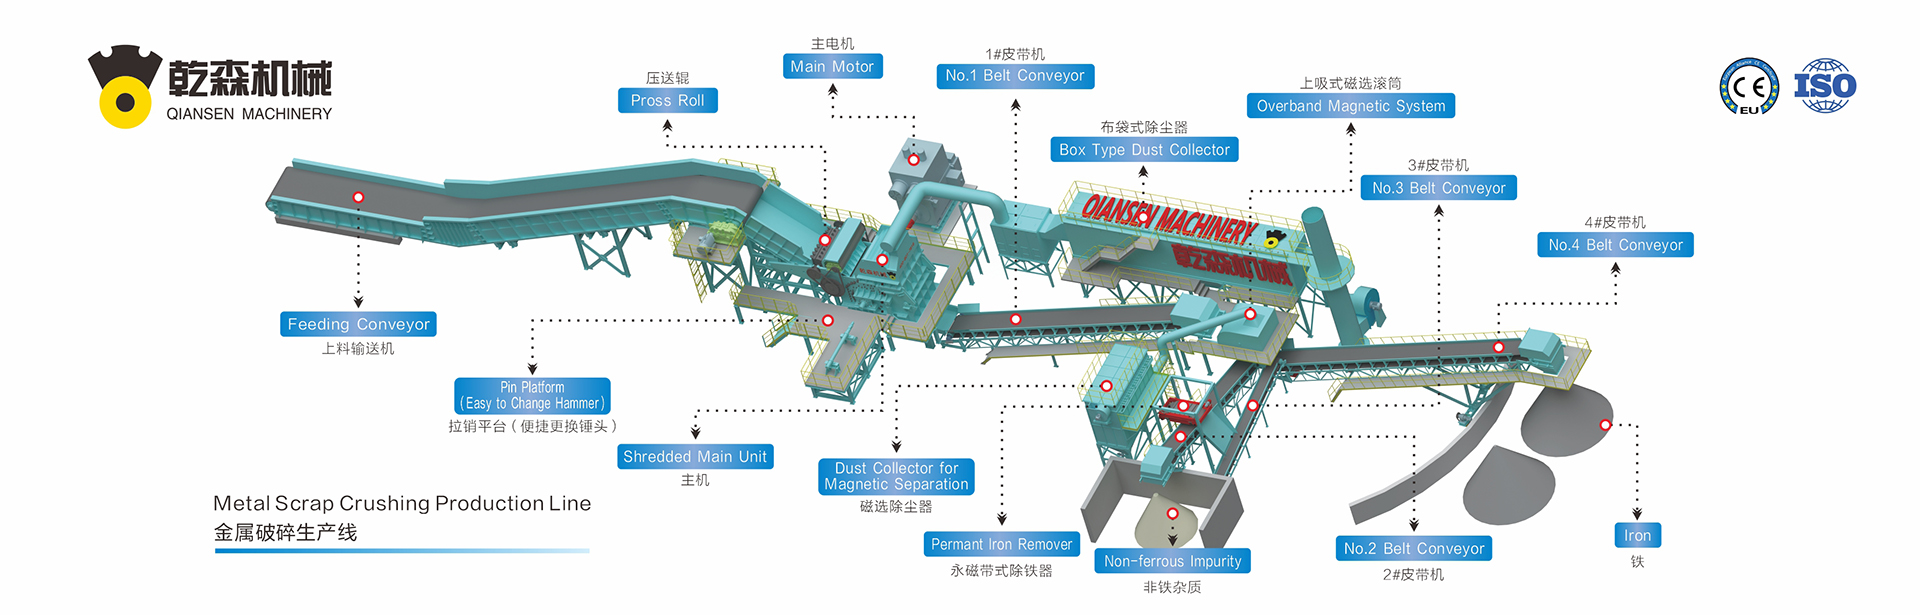
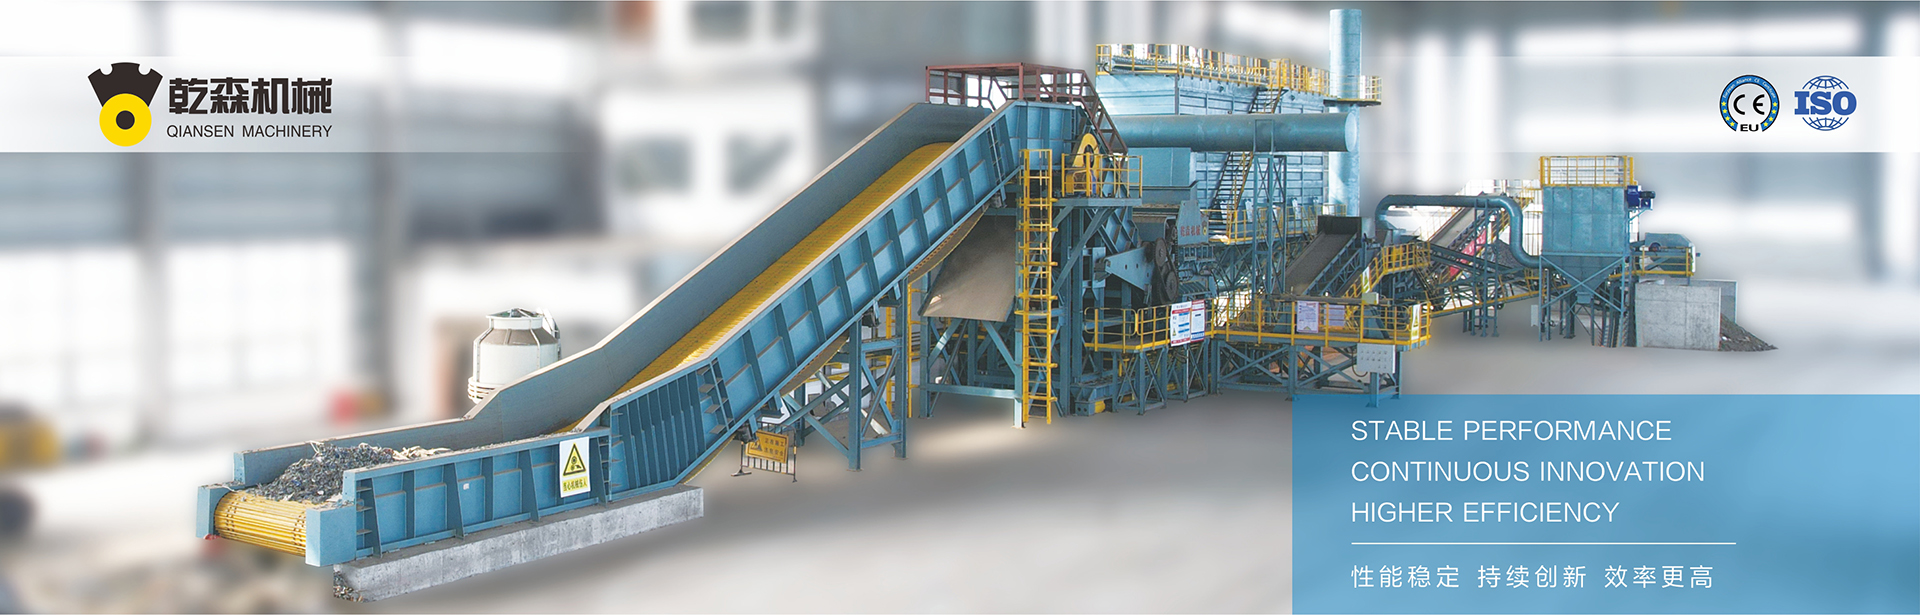
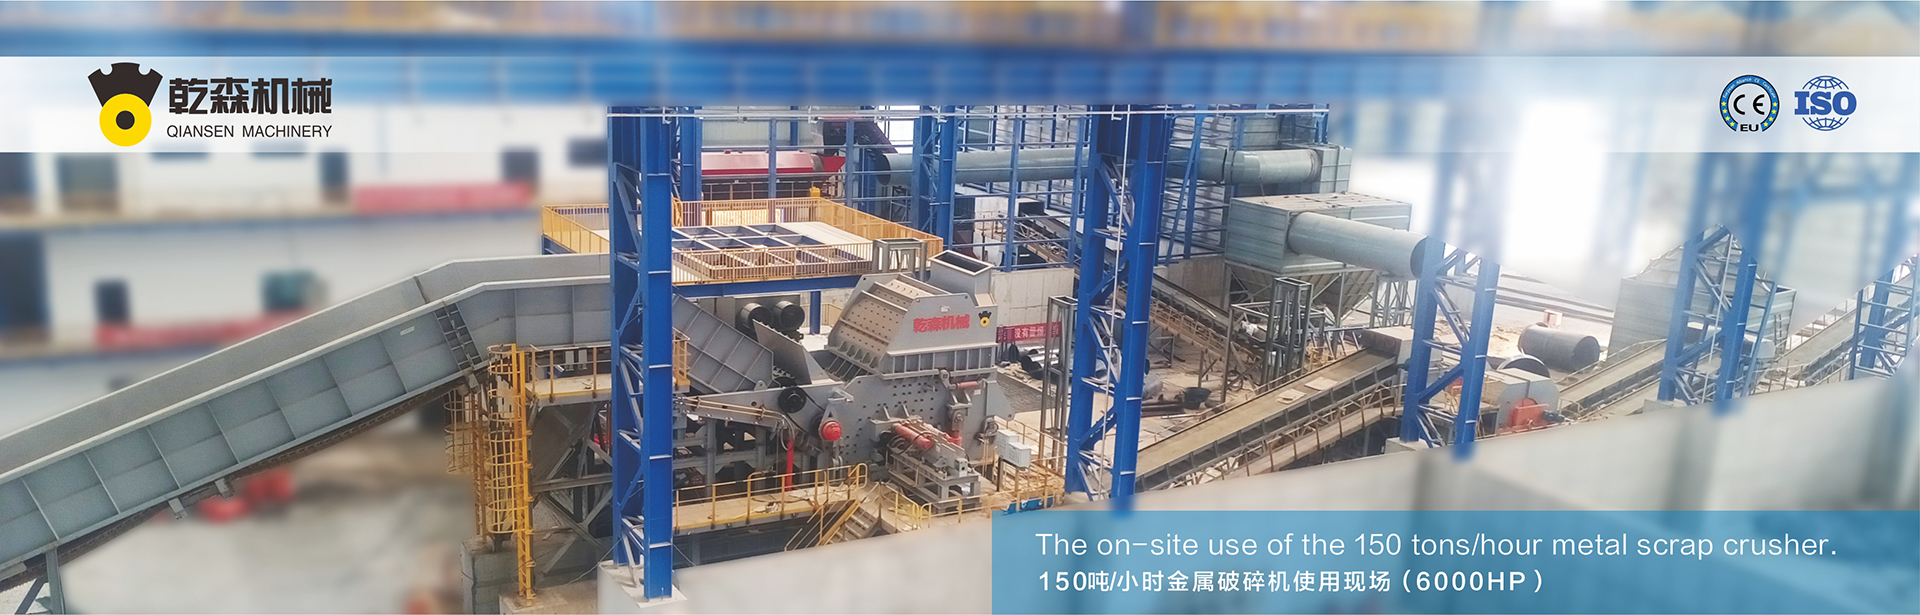
Les opérations de recyclage des métaux industriels reposent fortement sur la réduction mécanique de taille pour transformer des déchets encombrants et hétérogènes en matériaux de charge prêts pour le four à haute densité. Au sein des installations de broyage automobile à grande échelle, des centres de démolition industrielle et des chantiers de traitement des déchets métalliques à l'échelle mondiale, le déploiement d'un broyeur de métal géant sert de noyau opérationnel. Ces machines massives, souvent évaluées entre 2 000 et 10 000 chevaux, décomposent des automobiles entières, des appareils électroménagers, des profils en acier structurel et des déchets mixtes lourds en fractions ferreuses et non ferreuses libérées et de haute pureté.
La conception et le déploiement d'une infrastructure de traitement de cette ampleur nécessitent une maîtrise approfondie de la dynamique des rotors, de la mécanique de la rupture, de la métallurgie à haute résistance et de la physique de séparation en aval. Comprendre l'interaction systémique entre la livraison de couple de la chaîne cinématique, la dissipation de l'énergie cinétique dans la chambre de broyage et le comportement des alliages d'usure sous une contrainte d'impact intense permet aux transformateurs de déchets de maximiser les rendements de récupération tout en maintenant une consommation d'énergie économique par tonne métrique.
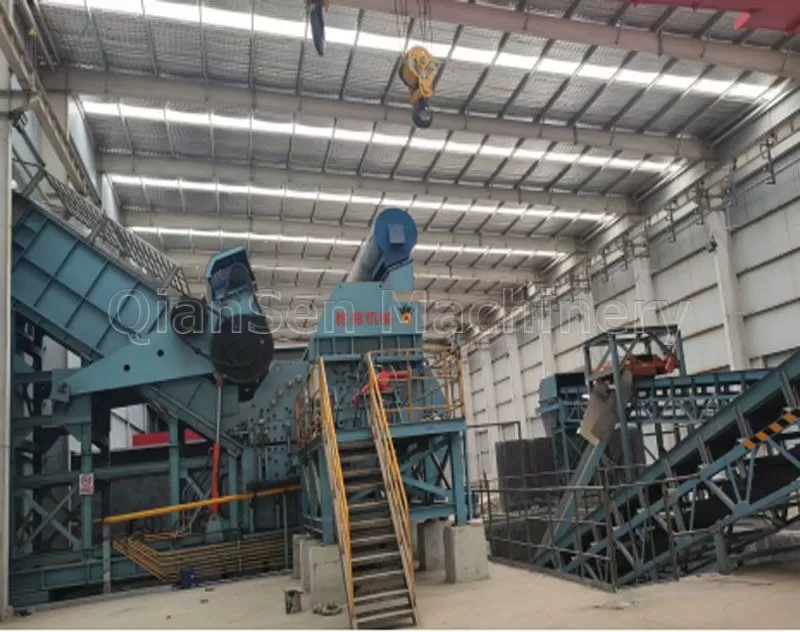
Dynamique cinétique et topologies de chaîne cinématique dans un broyeur de métal géant
La fonction mécanique principale des machines de traitement des déchets à haute capacité est la transformation rapide de l'énergie cinétique en cisaillement destructeur et en contrainte de compression. La chambre de broyage fonctionne sur des forces d'impact à haute vitesse appliquées par des marteaux en acier allié se balançant librement, fixés à un assemblage de noyau rotatif. La variable d'ingénierie principale régissant ce processus est l'inertie rotative totale.
Le stockage d'énergie cinétique rotative dépend directement de la masse totale et du rayon de giration de l'assemblage du rotor :
Ek = ½ I ω2
Où I représente le moment d'inertie de masse et ω représente la vitesse angulaire. Dans les opérations traitant des formes structurelles denses ou des blocs moteurs, cette énergie cinétique stockée empêche le blocage du moteur lors de charges de choc transitoires. Les fabricants industriels configurent les chaînes cinématiques en utilisant deux philosophies théoriques distinctes :
Moteurs à induction à rotor enroulé avec rhéostats liquides : Longtemps considérés comme la norme pour les installations de méga-tonnage, ces systèmes AC permettent un glissement contrôlé lors d'événements d'impact sévères. Lorsque le rotor rencontre des matériaux encombrants, le moteur glisse sa vitesse de 8 % à 15 %, déchargeant l'énergie cinétique stockée de la masse du rotor tout en isolant la sous-station électrique principale des pics de courant dévastateurs.
Systèmes hydrauliques à couple élevé à entraînement direct : Les voies d'ingénierie modernes spécifient fréquemment des moteurs hydrauliques à basse vitesse et à couple élevé ou des entraînements électriques à fréquence variable couplés à des réducteurs planétaires épicycliques. Ces configurations délivrent le couple maximal nominal sur l'ensemble de l'enveloppe de vitesse, facilitant un renversement immédiat bi-directionnel du rotor pour dégager les blocages de la chambre sans tirer des charges électriques ingérables. Des groupes d'ingénierie lourde tels que QianSen mettent l'accent sur des circuits de damping hydraulique intégrés au sein des chaînes d'entraînement pour neutraliser les oscillations de torsion et protéger les dents des engrenages mécaniques de la fissuration par fatigue.
Les mécanismes de contrôle de l'alimentation dictent la stabilité du traitement. Les ensembles d'alimentation hydrauliques à double rouleau aplatissent les carrosseries de voiture entrantes et les composants industriels encombrants avant l'entrée dans la chambre. La modulation des vitesses d'alimentation en fonction de l'ampérage du moteur et de la pression du système hydraulique empêche l'engorgement de la chambre, lisse la courbe de puissance et maximise les taux de fragmentation instantanés.
Géométrie de la chambre, mécanique d'impact et physique de la fracture
À l'intérieur de la chambre de concassage, la réduction de taille se fait par impact combiné, clivage, déchirure et friction mécanique. Le matériau entrant par la trémie d'admission rencontre l'enclume d'alimentation et la barre de coupe, où l'impact initial par force contondante génère une déformation plastique localisée sévère, induisant une propagation rapide des fissures le long des frontières de grains dans les matériaux fragiles et un échec par cisaillement induit par rétrécissement dans les aciers ductiles.
Configurations de rotor : Disque vs. Architecture en araignée
La construction du rotor dicte le débit de la chambre et la longévité opérationnelle. Les usines de traitement des déchets emploient deux conceptions de rotor dominantes basées sur les classifications de matériaux d'alimentation :
Rotors à disque : Construits à partir d'une série solide de plaques en acier allié à haute résistance, laminées et clés à un arbre en alliage forgé. Le profil du disque empêche les éléments non déchiquetables et les éléments encombrants de se loger sous les goupilles du marteau, ce qui le rend exceptionnellement fiable pour les déchets mixtes de calibre léger à moyen et les véhicules entiers avec des lignes d'entraînement intactes.
Rotors en araignée (bras) : Caractérisés par des bras radiaux ouverts qui soutiennent les goupilles de marteau à travers des sections transversales structurelles. Cette géométrie offre une circulation d'air supérieure, une traînée de rotation inférieure et une pénétration plus profonde du matériau dans la circonférence de coupe, résultant en des taux de fragmentation supérieurs sur des déchets légers en vrac à fort volume.
Les équipes d'ingénierie de QianSen conçoivent les profils internes de la chambre en utilisant des simulations de trajectoire modélisées par ordinateur pour positionner la porte de rejet avec une précision microscopique. Lorsque des solides denses non déchiquetables entrent dans la chambre, les forces de trajectoire rotationnelle projettent la masse inflexible contre une porte de pression balistique supérieure, libérant l'objet par une trémie d'éjection dédiée avant qu'un échec catastrophique des composants internes puisse se propager à travers le boîtier principal.
Métallurgie avancée et gestion de l'usure tribologique
La viabilité économique de l'exploitation d'un déchiqueteur de métal géant repose sur la durée de vie des composants d'usure. Les faces internes de la chambre subissent un broyage abrasif continu et des impacts à grande vitesse répétitifs, générant une usure rapide sur les plaques d'usure, les barres de rupture, les tiges de marteau, les pointes de marteau et les grilles de décharge.
Acier au manganèse austénitique
Les marteaux de déchiqueteur et les capuchons de rotor protecteurs reposent sur de l'acier au manganèse austénitique modifié (acier Hadfield), contenant environ 1,1 % à 1,3 % de carbone et 12 % à 18 % de manganèse, souvent allié avec 1,5 % à 2,5 % de chrome ou de molybdène. Dans des conditions initiales, le manganèse austénitique présente une matrice non durcie d'environ 200 à 220 HBW, maintenant une grande ténacité qui empêche une fragmentation catastrophique fragile sous des charges de choc balistique.
Lors de l'opération, des impacts sévères répétés créent une déformation compressive localisée sur la face de travail. Ce travail mécanique induit une transformation de phase dans le réseau cristallin, générant une couche de surface micro-jumelée et durcie par le travail dépassant 550 à 600 HBW. L'avantage mécanique critique réside dans le gradient : tandis que la peau extérieure développe une résistance à l'abrasion intense, le noyau sous-jacent conserve sa structure austénitique ductile pour absorber les chocs cinétiques continus.
Configurations d'armure de chambre et de grille
Les doublures internes et les plaques de déviation de toit sont coulées en aciers alliés à haute résistance en chrome-molybdène, traités thermiquement pour atteindre un équilibre entre une haute résistance à la traction et une résistance aux chocs. Les grilles de décharge inférieure contrôlent la densité de sortie ; le diamètre des trous, la géométrie des bords et l'espacement des barres de grille dictent le temps de résidence. Des ouvertures de grille plus petites donnent une densité de masse plus élevée et un meilleur retrait de peinture sur les déchets traités, mais augmentent la consommation d'énergie spécifique par tonne.
Classification des matériaux en aval et libération des non-ferreux
La libération du flux composite multi-matériaux traité par un broyeur de métal géant nécessite des systèmes de classification multi-étapes pour extraire la valeur marchande maximale du flux de sortie. L'agrégat fragmenté quittant la grille inférieure contient un mélange hétérogène de métaux ferreux propres, de métaux non-ferreux mélangés, de polymères, de caoutchouc, de verre et de résidus non métalliques (résidu de broyeur automobile, ou ASR).
Séparation à l'air et extraction ferreuse
Le convoyeur de décharge transfère les déchets bruts sur un système de séparation à air en cascade agressif (tel qu'une boîte en Z ou un classificateur à air en contre-courant). Des flux d'air fluidisés soulèvent les fractions légères—composées de plastiques, de mousses, de textiles et de papier léger—les détournant vers des collecteurs cyclone à haute efficacité. Cette étape empêche les non-métalliques denses de contaminer les points de capture magnétique en aval.
La fraction lourde restante alimente des séparateurs à tambour permanents ou électromagnétiques à haute intensité. Des aimants à bande transversale ou à tambour axial extraient les déchets ferreux propres (équivalents HMS 1/2) de la charge, livrant des déchets ferreux fragmentés à haute densité prêts pour une consommation directe dans un four à arc électrique (EAF).
Récupération des non-ferreux : production de Zorba, Zurik et Twitch
La décharge non-magnétique des tambours principaux contient les fractions métalliques les plus précieuses. Des lignes de traitement avancées dirigent cette fraction à travers une cascade de technologies de séparation :
Séparateurs à courant de Foucault (ECS) : Des rotors magnétiques excentriques en néodyme-fer-bore à grande vitesse tournent sous une coque de convoyeur non métallique. Le flux magnétique alternatif rapide induit des courants de Foucault localisés au sein des particules non-ferreuses conductrices, générant un champ magnétique répulsif qui repousse physiquement l'aluminium, le cuivre et le zinc au-dessus d'une barre de séparation, produisant du Zorba brut.
Systèmes de tri par induction (ISS) : En aval des ECS, des capteurs électromagnétiques basés sur des capteurs détectent la conductivité électrique localisée sous une bande continue à grande vitesse, déclenchant des buses d'air micro-pneumatiques à grande vitesse pour éjecter des fragments d'acier inoxydable et de fil (Zurik).
Transmission par rayons X (XRT) et tri optique : Des systèmes optiques industriels et à rayons X à double énergie classifient les métaux par densité élémentaire, distinguant l'aluminium coulé des alliages d'aluminium laminé pour raffiner le Zorba en Twitch prêt pour le four.
Optimisation du cycle de vie et économie opérationnelle
La disponibilité du système et l'efficacité des coûts nécessitent des architectures de maintenance préventive systématique. Le coût total de possession d'un broyeur de métal géant dépend de l'équilibre entre la consommation d'énergie spécifique et les cycles d'usure des composants.
| Paramètre opérationnel | Plage de déchiquetage conventionnelle | Plage optimisée à haute efficacité |
|---|---|---|
| Consommation d'énergie spécifique | 38 – 52 kWh / tonne métrique | 28 – 35 kWh / tonne métrique |
| Taux d'usure des marteaux | 1,8 – 2,5 grammes / tonne métrique | 1,1 – 1,6 grammes / tonne métrique |
| Pureté du rendement ferreux | 94% – 96% de contenu en Fe | 98,5% – 99,2% de contenu en Fe |
| Densité en vrac du déchiquetage fini | 50 – 65 lbs / pied cube | 70 – 85 lbs / pied cube |
Réduire les temps d'arrêt lors des changements de marteaux et de doublures est crucial. Les installations modernes utilisent des extracteurs de goupilles hydrauliques automatisés, des cylindres d'ouverture de capot de logement intégrés et des mécanismes de serrage à coin à dégagement rapide. L'incorporation de logements de roulements robustes avec des roulements à rouleaux sphériques à double canal, surveillés en continu par des capteurs vibratoires et des réseaux d'injection de graisse synthétique, prévient les défaillances catastrophiques des pistes de roulement avant que de petites anomalies harmoniques ne s'aggravent.
Choisir soigneusement la configuration de la chambre, la machinerie de séparation en aval, et s'associer à des fabricants de premier plan comme QianSen garantit que votre installation de déchiqueteuse de métal géante atteint un temps de fonctionnement optimal, des taux de récupération ferreux maximaux et des rendements supérieurs sur le bilan au cours de décennies de traitement de ferraille difficile.
Questions Fréquemment Posées
Quelle est la puissance minimale recommandée pour le traitement de carrosseries de voitures entières ?
Pour déchiqueter des automobiles entières, non démontées (y compris les blocs moteurs et les groupes motopropulseurs) sans blocage constant ou pics électriques excessifs, un système nécessite généralement un minimum de 3 000 à 4 000 chevaux. Les opérations plus petites utilisant des coques de voiture pré-aplaties sans essieux structurels lourds peuvent utiliser des capacités inférieures, mais le déchiquetage automobile en passe unique soutenu nécessite une masse rotative élevée et des réserves d'énergie cinétique sévères que l'on trouve dans des machines classées à 4 000 HP et plus.
Comment l'acier au manganèse Hadfield prévient-il les défaillances catastrophiques des marteaux ?
L'acier au manganèse austénitique maintient une structure cristalline cubique centrée sur les faces uniforme qui offre une ductilité et des propriétés d'absorption des chocs inégalées. Lorsqu'il est frappé avec une force massive, il ne se brise pas proprement le long des plans de clivage. Au lieu de cela, les couches de surface se durcissent rapidement en martensite/austénite jumelée de haute dureté, tandis que le substrat intérieur reste complètement ductile, permettant au marteau de se plier et d'absorber les charges de choc plutôt que de se fracturer brusquement.
Qu'est-ce qui cause des dommages aux rotors de déchiquetage lourds à cause des objets non déchiquetables ?
Des arbres en acier massif, des contrepoids structurels surdimensionnés ou des lingots d'alliage solides qui ne peuvent pas être coupés ou fragmentés créent une friction dynamique localisée sévère et un arrêt mécanique. Si ces objets indésirables ne peuvent pas sortir par la trappe de rejet balistique, la décélération soudaine transfère un énorme couple de torsion vers l'arrière à travers l'arbre du rotor dans les roulements et le système de transmission, entraînant des clés coupées, des blocs de roulement fissurés ou une déflexion permanente de l'arbre.
Quelle est la différence entre Zorba, Zurik et Twitch ?
Ce sont des classifications standard du commerce des déchets dérivées de la fraction non ferreuse des déchets fragmentés. Zorba se compose de métaux non ferreux mélangés dominés par l'aluminium, le cuivre, le zinc et le laiton dérivés des séparateurs à courant de Foucault. Zurik comprend principalement des fils en acier inoxydable et en alliage mélangé extraits par des systèmes de capteurs à induction. Twitch fait référence aux déchets d'aluminium déchiquetés et de haute pureté qui ont été séparés mécaniquement des métaux non ferreux lourds comme le zinc et le cuivre à l'aide de technologies de transmission par rayons X ou de flottation à média lourd.
Comment la classification par cascade d'air affecte-t-elle l'efficacité des fours en aval ?
Une classification efficace de l'air élimine la poussière légère, les fibres, les particules de caoutchouc et la mousse du flux métallique avant le tri secondaire. En enlevant ces composants organiques légers, on empêche leur fusion ou leur combustion dans le four de fusion secondaire, ce qui réduit considérablement la formation de scories, diminue les émissions de sacs de filtration dangereuses, minimise la génération de laitier et produit des charges ferreuses plus propres et de plus haute densité pour les opérations de fabrication d'acier.
Pour des demandes d'ingénierie personnalisées, des études de dimensionnement de groupe motopropulseur et des conceptions d'aménagement d'usine pour vos opérations de recyclage de déchets à fort tonnage, contactez directement notre groupe d'ingénierie lourde à info@scrapcrusher.com pour évaluer les configurations de traitement adaptées à vos exigences opérationnelles.